


Kablo bağı kalitesini nasıl kontrol ediyoruz — PA66 granülünden paketlenmiş kolliye kadar
Anhui Shangbo Plastics'te her kablo bağı, zip bağı ve tel bağı, uluslararası standartlara karşı katı, standartlaştırılmış testlerden geçer — böylece sevkiyatlarınız elektrik, inşaat, otomotiv ve telekom uygulamalarında, konteynerden konteynere güvenilir bir şekilde performans gösterir.
Gelişmiş altyapımıza yaptığımız yatırım
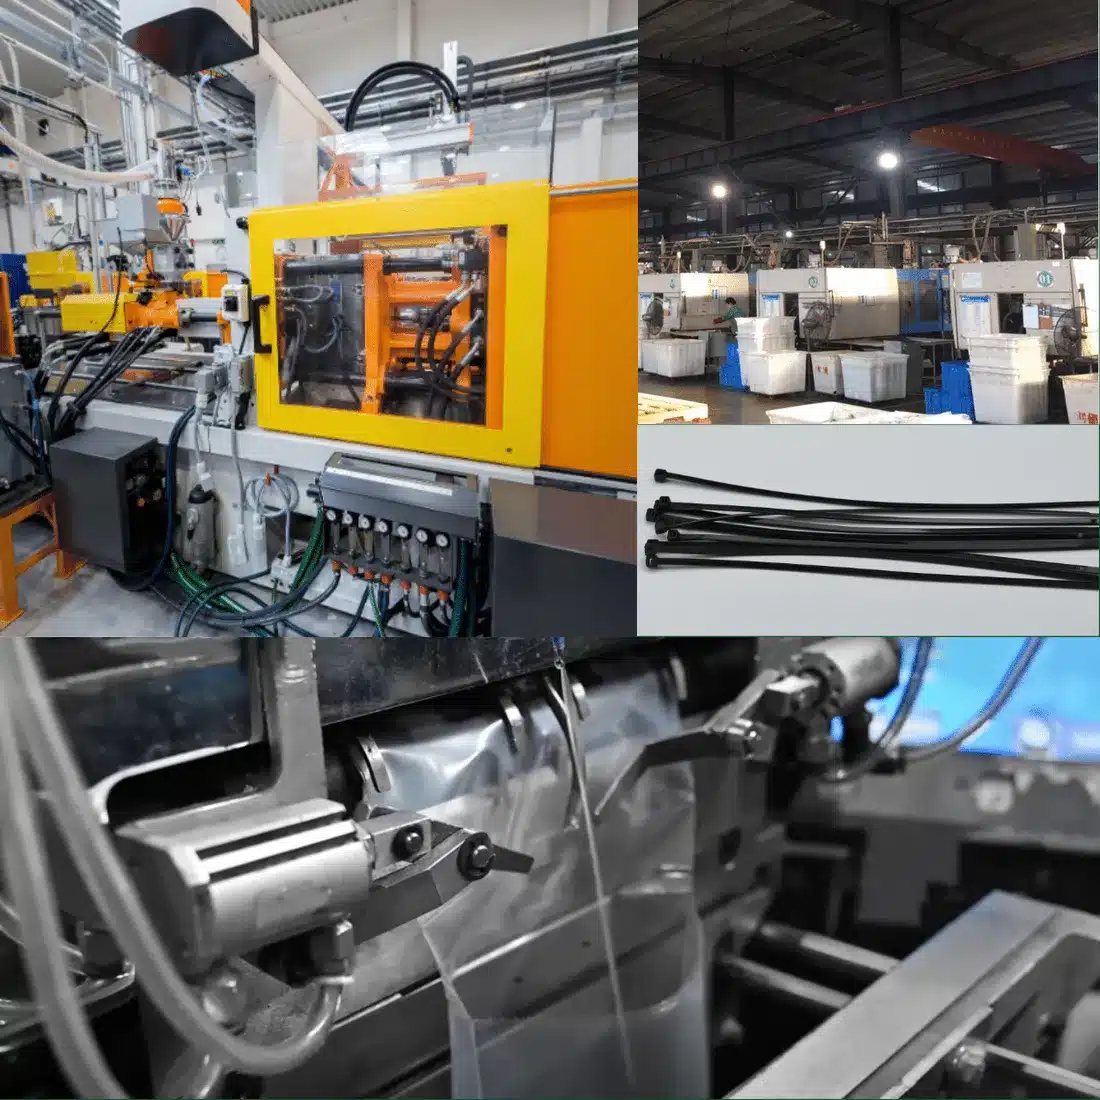
Tutarlı kalite, doğru ekipmanla başlar. Bozhou, Anhui tesisimiz, hassas sıcak yolluk kalıpları ve otomatik enjeksiyon hatları ile çalışır, tam donanımlı bir şirket içi test laboratuvarı tarafından desteklenir — böylece kusurlar makinede, sizin deponuzda değil, yakalanır.
Her boyutta ve özellikte naylon kablo bağı sıcak yolluk kalıpları
Yüksek hacimli, düşük kusurlu üretim için yüksek hızlı tek silindirli enjeksiyon makineleri
Laboratuvar test cihazları — çekme, sıcaklık, UV, nem ve erime noktası
Her aşamada titiz testler
Hammadde ile sevkiyatınız arasında dokuz kontrol noktası bulunur — her biri özel şirket içi ekipmanlara ve talep üzerine sunulabilen belgelenmiş sonuçlara sahiptir.
Hammadde Doğrulaması
Her PA66 (naylon 6/6) partisi üretime girmeden önce doğrulanır. Bir erime noktası test cihazı polimerin termal özelliklerini onaylar ve nem analizörleri su içeriğini kontrol eder — çünkü aşırı nem çekme mukavemetini zayıflatırken, çok azı depolama sırasında kırılganlığa neden olur.
Yalnızca denetlenmiş tedarikçilerle çalışırız ve gelen her parti için bir analiz sertifikası saklarız. Granüller, üretim alanına verilmeden önce renk kodludur ve satın alma siparişiyle çapraz kontrol edilir, böylece yanlış sınıf bir kalıba ulaşmaz.
- 10 numune parti başına, karşılaştırma için ayrılan bir kontrol grubuyla birlikte
- Tedarikçiler sabit bir programda yeniden denetlenir, yalnızca başlangıçta değil
- Uygun olmayan granüller karantinaya alınır, asla bir üretim partisine karıştırılmaz

Kalıplama Süreci Kontrolü
Hassas sıcak yolluk kalıpları ve izlenen makine parametreleri — sıcaklık, basınç ve soğutma hızı — her kablo bağının boyutsal olarak tutarlı kalmasını sağlar. Operatörler makinede görsel denetimler ve boyutsal kontroller yapar, böylece kusurlar paketlemeden sonra değil, işlem sırasında durdurulur.
21 adet yüksek hızlı enjeksiyon makinemizin her biri, vardiya başına kaydedilen kilitli bir işlem tarifine göre çalışır. Tolerans dışı herhangi bir sapma, bir operatör parametreleri sıfırlayıp yeniden doğrulayana kadar hattı otomatik olarak durdurur.
- Namlu sıcaklığı, enjeksiyon basıncı ve soğutma hızı her vardiya kaydedilir
- İlk parça onayı her kalıp değişiminde bir üretim başlamadan önce
- Otomatik hat durdurma parametre sapmasında tolerans dışı
Çekme ve Mekanik Testler
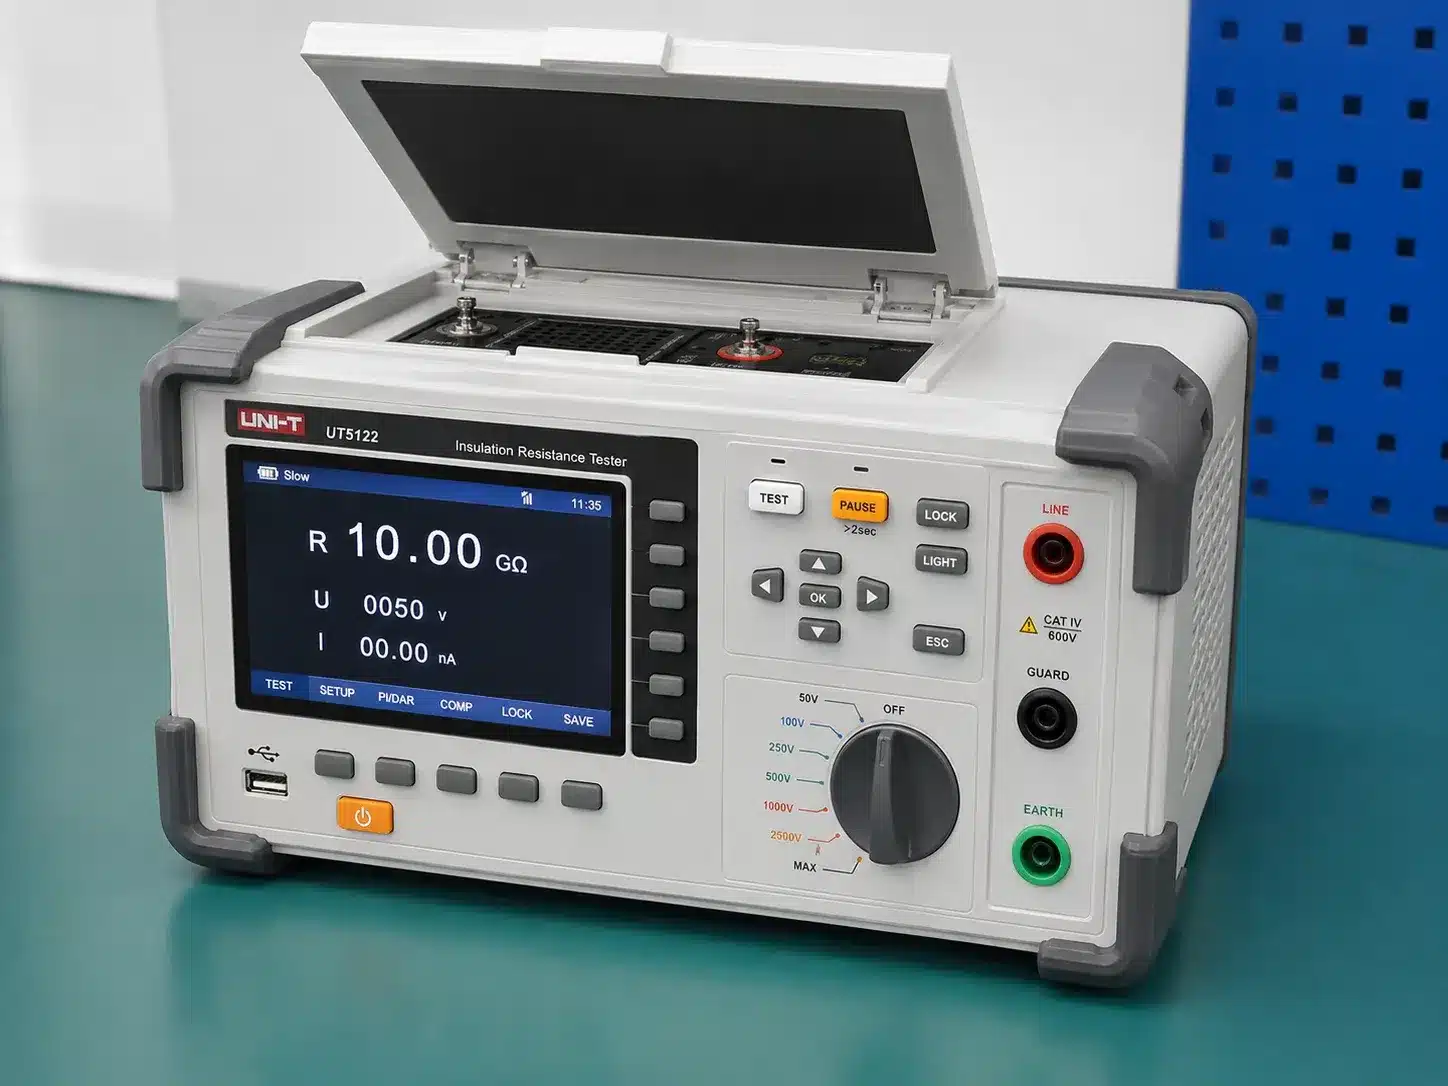
Çift kollu çekme test cihazları, her boyuttaki nominal değere karşı halka çekme mukavemetini doğrular — ayrıca uzama ve darbe dayanımı kontrolleri. Bu, elektrik toptancıları için en önemli testtir: bağ, belirtilen yükünü kırmadan veya deforme olmadan tutmalıdır.
Aralığımızdaki her boyutun, uluslararası standart yöntemlere göre test edilmiş yayınlanmış bir minimum halka çekme mukavemeti vardır. Numune setleri, yalnızca yeni kalıp yeterliliğinde değil, her üretim partisinden çekilir, böylece mukavemet konteynerden konteynere tutarlı kalır.
- Halka çekme mukavemeti, yayınlanmış minimum değere göre test edilir yayınlanan minimum her boyuta göre
- Uzatma ve darbe dayanımı kopma yüküyle birlikte kontrol edilir
- Numune alınır her üretim partisinden, sadece kalıp yeterlilik testinde değil

Erime Noktası Doğrulaması
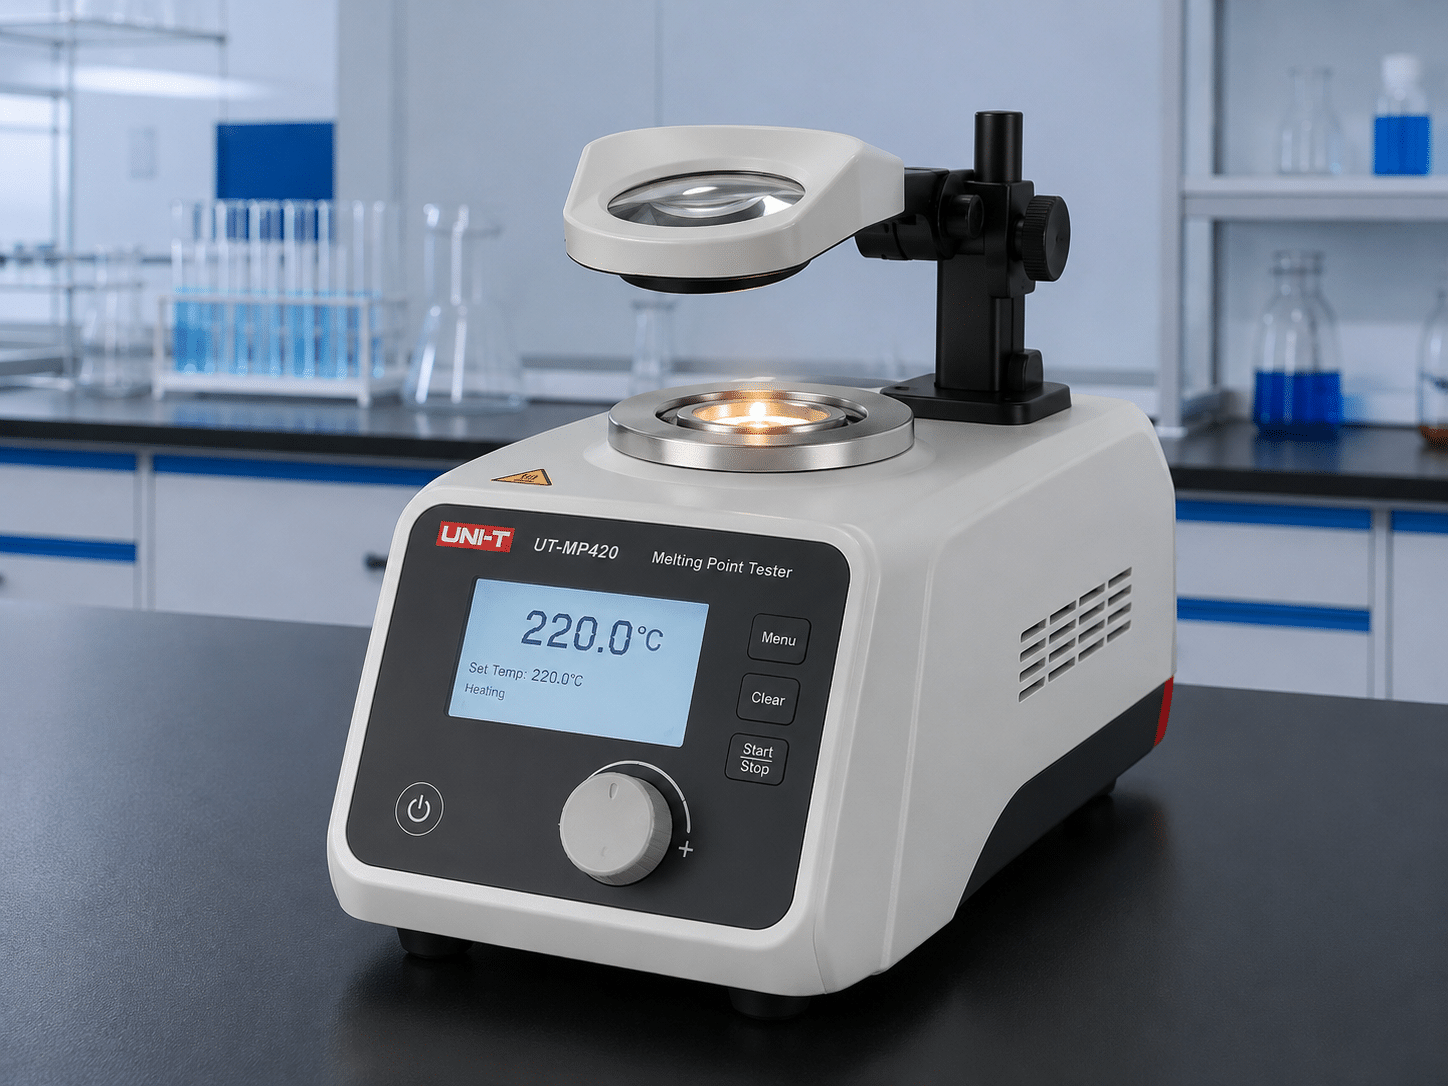
Her PA66 partisi, üretime girmeden önce kesin polimer sınıfını doğrulamak için özel bir erime noktası test cihazında kontrol edilir. Bu, standart PA66“yı ısıya dayanıklı ve düşük sıcaklık varyantlarından ayırır — böylece malzeme, sadece genel bir ”naylon” etiketi değil, satın alma siparişinizdeki spesifikasyona uyar.
Bu test, sınıf karışıklıklarını erken yakalar: standart PA66, ısıya dayanıklı PA66HS ve alev geciktirici PA66 V0/V2, ham peletler olarak aynı görünebilir ancak yük altında çok farklı performans gösterir. Bunu girişte doğru yapmak, sonraki maliyetli hataları önler.
- Doğrular kesin polimer sınıfını bir parti kalıba ulaşmadan önce
- Standart, ısıya dayanıklı ve alev geciktirici PA66 varyantlarını ayırt eder
- Referans sıcaklık ayarlandı 220°C, erime başlangıcını doğrulamak için kademeli olarak yükseltilir
Nem İçeriği Testi
PA66 naylon higroskopiktir — havadan nem emer, bu da çekme mukavemetini ve esnekliği doğrudan etkiler. Hızlı nem test cihazımız, bitmiş kablo bağlarının depolama veya nakliyede gevrekleşmemesi için, kalıplamadan önce her partinin optimum nem aralığında kalmasını kontrol eder.
PA66 can pick up ambient moisture within hours of an opened bag. Our target window is tight — around 2.5% moisture content under standard conditions — checked before moulding and again on finished stock awaiting shipment.
- Hedef aralık yakın tutulur 2.5% moisture content standart koşullar altında
- Kontrol edilir kalıplamadan önce ve sevkiyattan önce bitmiş stokta tekrar
- Yeniden emilimi önlemek için açılmış torbalar hemen yeniden kapatılır
Yüksek-Düşük Sıcaklık ve Nem Döngüsü
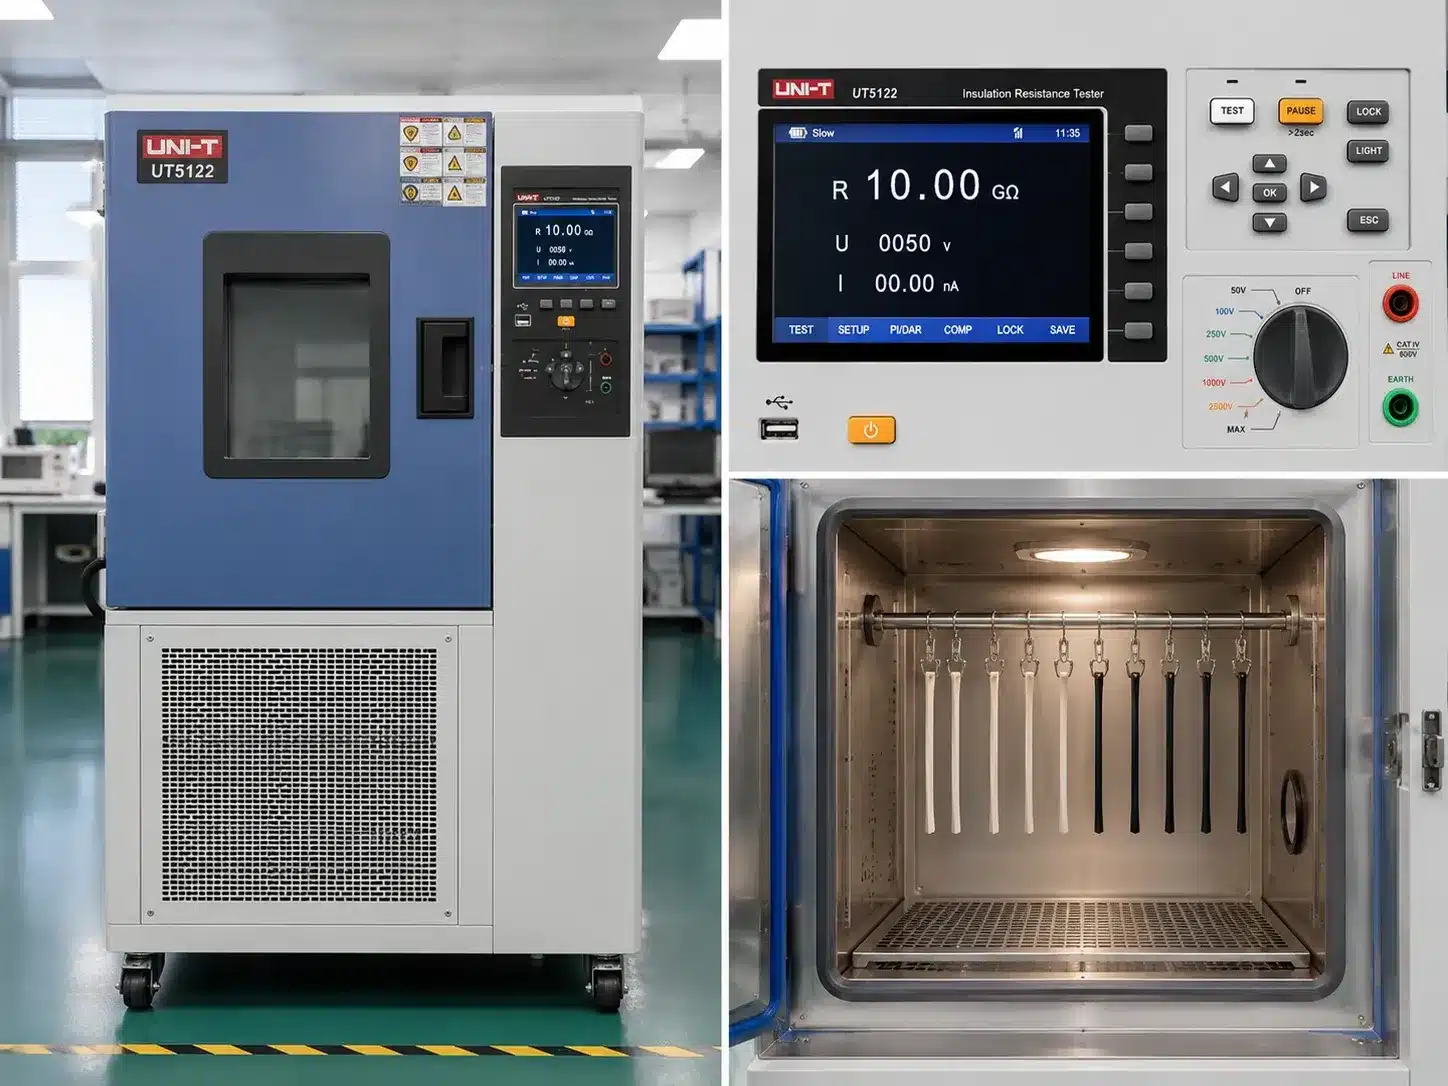
Numuneler, dış mekan, endüstriyel ve nakliye koşullarını simüle etmek için çevresel odamızda aşırı ısı ve soğuktan geçirilir. Kablo bağları, her döngüden sonra esnek kalmalarını ve çatlamamalarını sağlamak için gerilir ve bükülür — laboratuvarımızda değil, gerçek dünya performansını doğrular -40°C ila +105°C malzeme sınıfına bağlı olarak.
Numuneler standart olarak -20°C ile +85°C arasında döngüye tabi tutulur (soğuk iklim sınıfları için -40°C'ye kadar uzatılabilir) ve her döngüden sonra bükme ve gerdirme testleri yapılır. Bu, bir kablo bağının soğuk bir kışta veya sıcak bir çatı kurulumunda nasıl davranacağını tahmin eden testtir — sadece laboratuvarımızda değil.
- Standart döngü: -20°C ila +85°C, soğuk iklim sınıfları için -40°C'ye kadar uzatılabilir
- Bükme ve gerdirme testleri yapılır her döngüden sonra, sadece sonda değil
- Gerçek nakliye ve dış mekan depolama koşullarını doğrular, sadece satış noktası değil
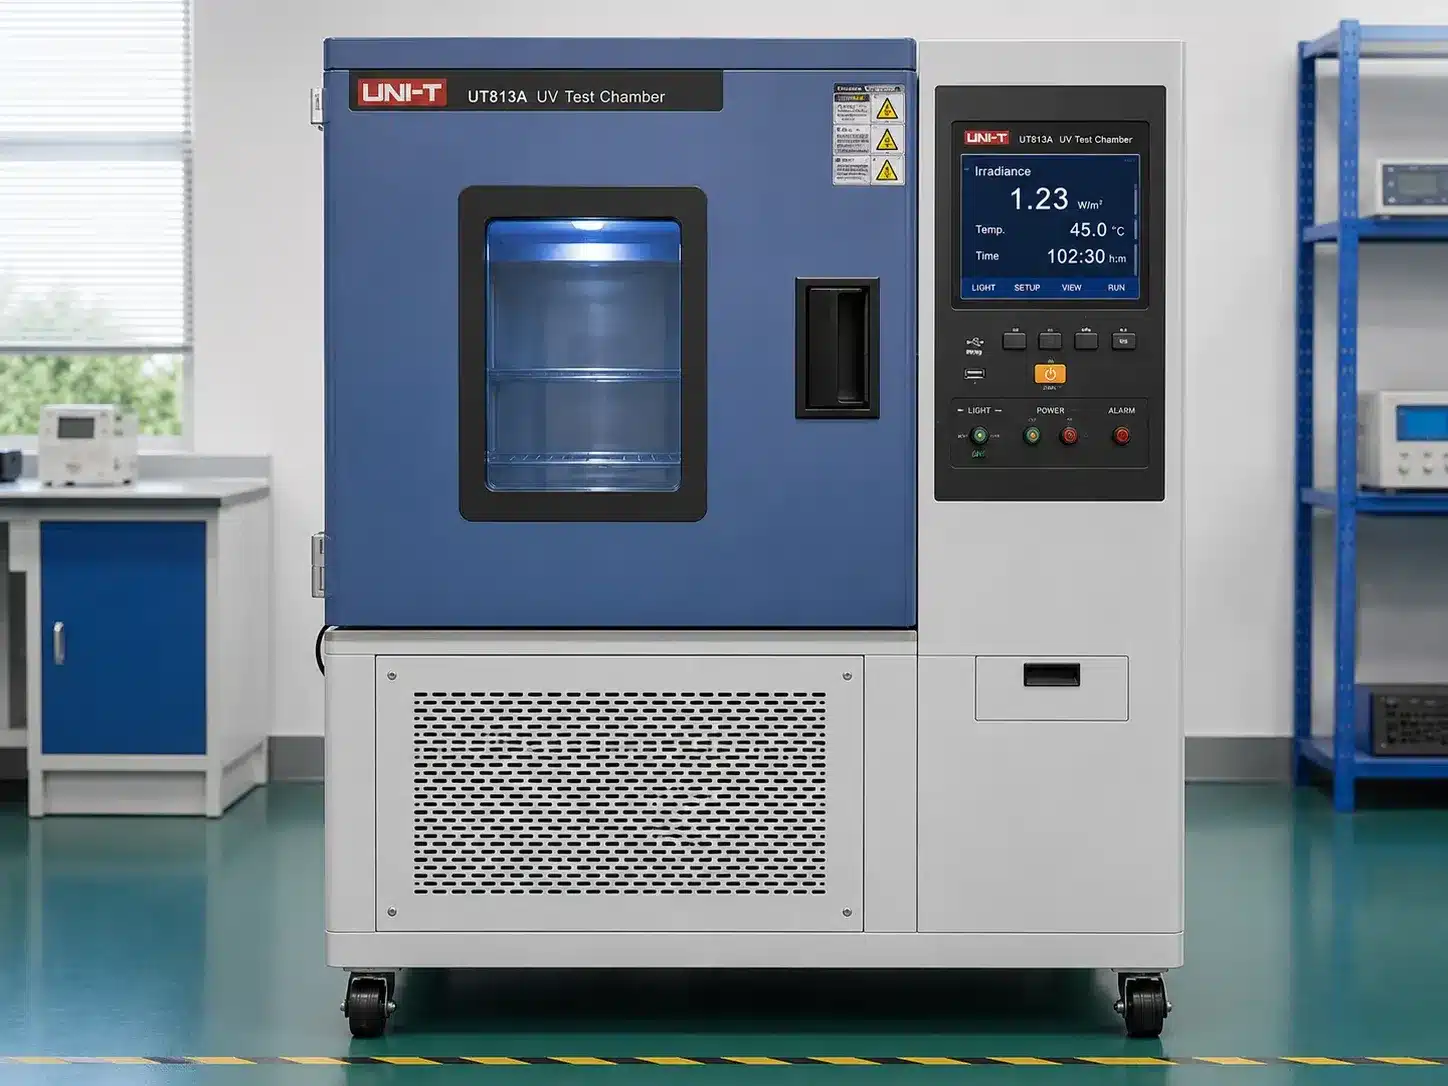
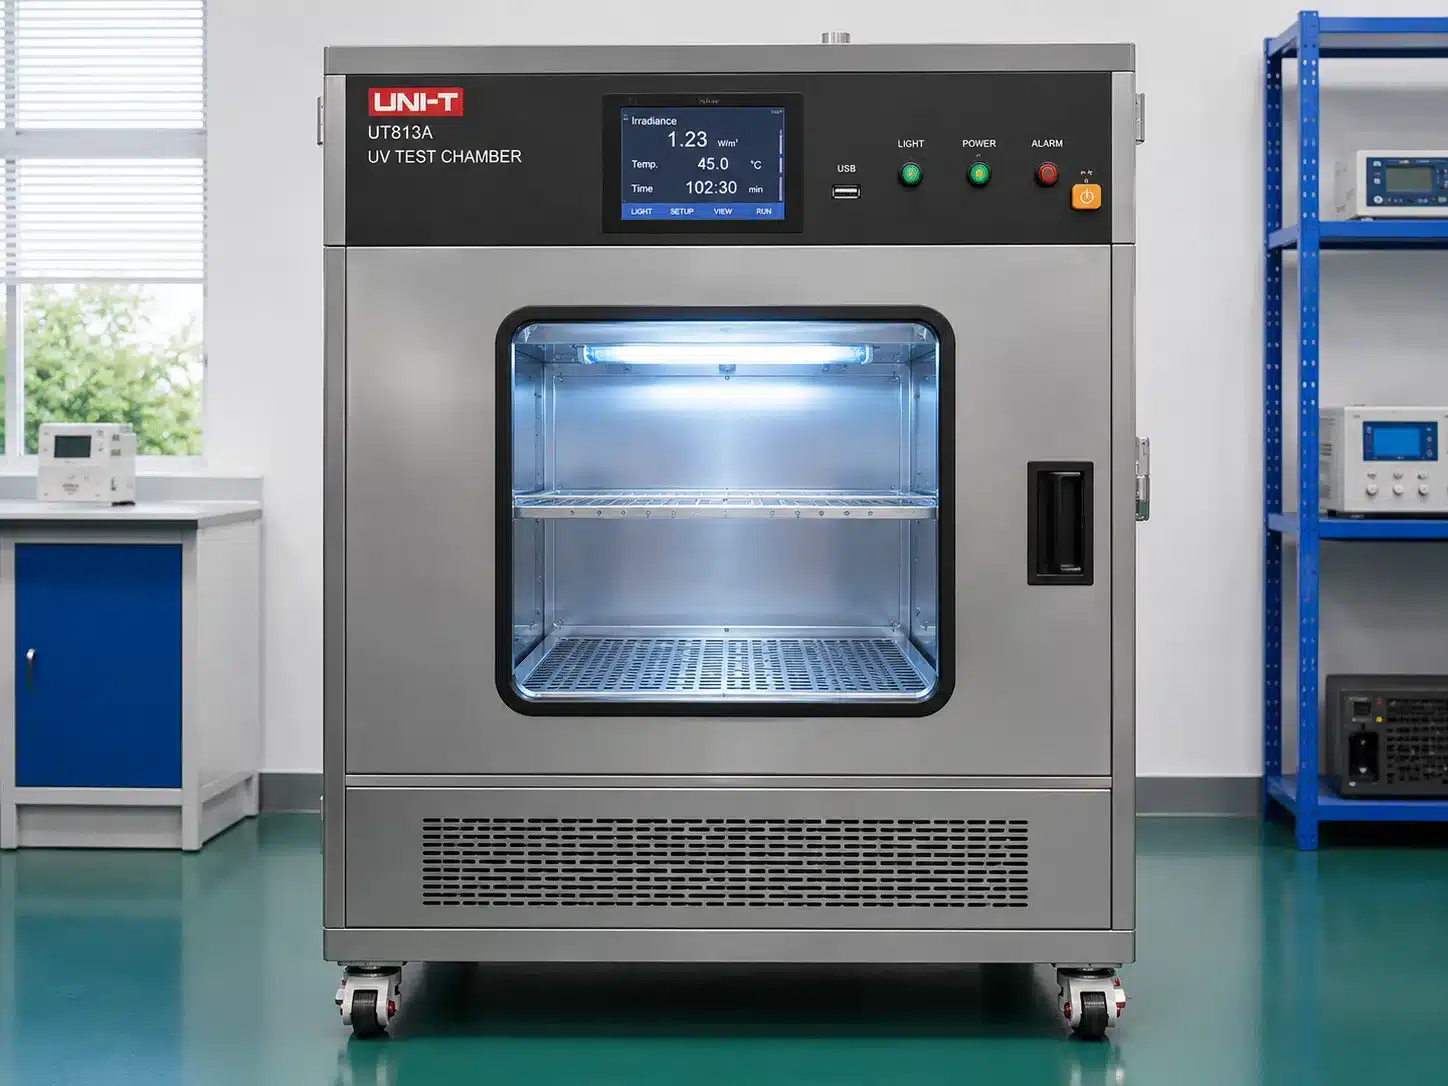
UV Hava Direnci Testi
UV hava direnci odamız, kontrollü sıcaklık ve nem altında uzun süreli güneş ışığı maruziyetini simüle ederek, uzun bir döngü boyunca renk solması, çatlama ve mekanik mukavemet kaybını doğrular. Güneş enerjisi, telekomünikasyon ve dış mekan inşaat siparişlerinde kullanılan UV stabilize edilmiş kaliteleri bu şekilde doğruluyoruz.
Dinlenme periyotlarıyla tekrarlanan UV maruziyet döngüleri, günlerde dışarıda aylarca süren güneş maruziyetini simüle eder. Bir partinin UV'ye dayanıklı olduğunu onaylamadan önce renk solması, çatlama ve maruziyet sonrası bükülme mukavemeti için test ve kontrol grupları karşılaştırılır.
- Dinlenme periyotlarıyla tekrarlanan UV döngüleri simüle eder aylarca güneş maruziyeti günlerde
- Renk solması ve çatlama için karşılaştırılan test ve kontrol grubu renk solması ve çatlama
- Bir parti UV sertifikalı olmadan önce maruziyet sonrası bükülme mukavemeti onaylandı
UL94 Yanıcılık Testi
Alev geciktirici kaliteler, hem yatay (HB) hem de dikey (V0/V1/V2) yanma sınıflandırmalarını kapsayan özel yanıcılık odamızda UL94 standardına göre test edilir. Alevlenme sonrası süre, yanma hızı ve damlama parçacık davranışı, her sınıflandırma için gerekli eşik değerlere karşı kaydedilir.
Siparişinizde belirtilen sınıflandırmaya uyan hem yatay yanma hızını hem de dikey alevlenme sonrası ve damlama davranışını test ediyoruz. Belirli test partisine atıfta bulunan sertifikalar, sevkiyat belgelerinizle birlikte verilir.
- Kapsar yatay (HB) ve dikey (V0/V1/V2) yanma sınıflandırmaları
- Alevlenme sonrası süre, yanma hızı ve damlama davranışı hepsi kaydedilir
- Sonuçlar eşleştirilir siparişinizdeki sınıflandırmaya, varsayılmaz
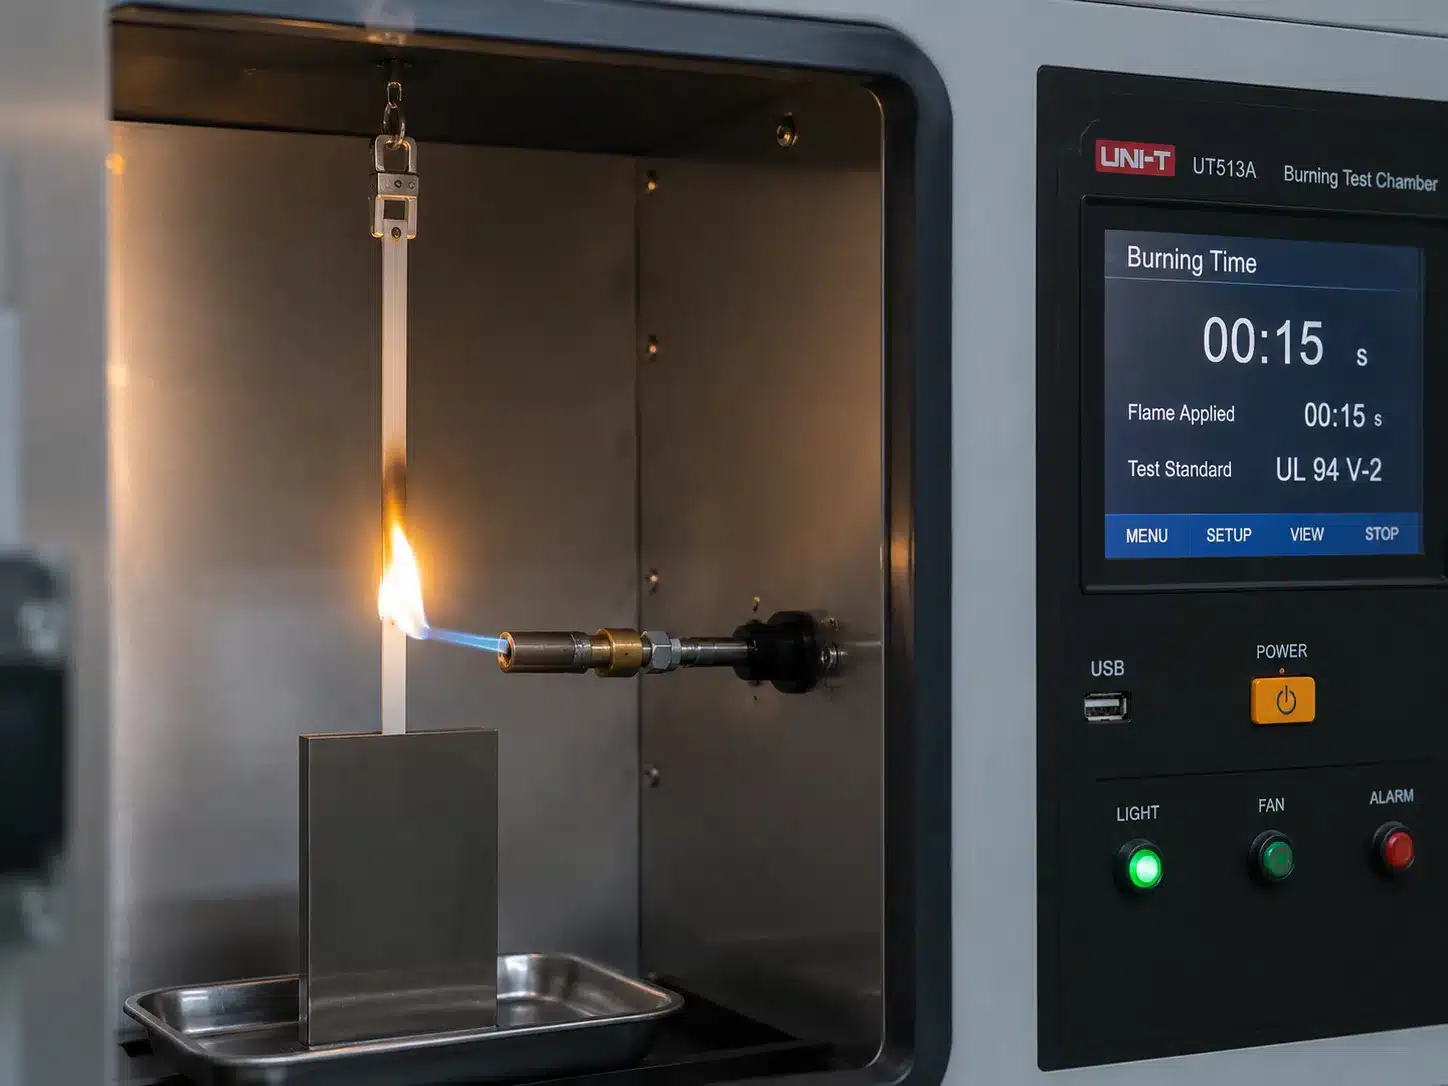
Alev Testi Uygulamada
Bir üretim numunesi üzerinde canlı dikey yanma testi - açık bir alev belirli bir süre uygulanır ve numune alevlenme sonrası süre ve alevli damlalar için kontrol edilir. Sonuçlar, her bir kaliteyi V0, V1 veya V2 olarak sınıflandırır, böylece alev geciktirici kelepçe sipariş eden alıcılar, partilerinin hangi standardı karşıladığını tam olarak bilir.
Bu, uyumluluk sertifikanızda belirtilenle aynı test yöntemidir - bir pazarlama iddiası değil, size gönderilen belirli parti üzerinde çalıştırılan belgelenmiş, tekrarlanabilir bir prosedürdür.
- Alev uygulandı belirli bir süre UL94 yöntemine göre
- Numune alevlenme sonrası süre ve alevli damlalar için kontrol edilir
- Çalıştırılan test belirli parti uyumluluk sertifikanızda belirtilen
Malzeme Özellikleri Karşılaştırması
Doğru malzeme kalitesini seçmek, yanıcılık derecesine, oksijen indeksine ve uygulamanızın gerektirdiği sıcaklık aralığına bağlıdır. Bu tablo, ürettiğimiz malzemeleri özetlemektedir, böylece sipariş vermeden önce doğru spesifikasyonu onaylayabilirsiniz.
Malzeme / Varyant
Kod
Yanmazlık
Oksijen İndeksi
Uygulanabilir Sıcaklık Aralığı
Polyamide66 — Genel
PA66
UL94V-2
28
-40°C ile +85°C arası
Polyamide66 — Hava Koşullarına Dayanıklı
PA66W/UV
UL94V-2
28
-40°C ile +85°C arası
Polyamide66 — Yüksek Sıcaklığa Dayanıklı
PA66HS
UL94V-HB
28
-40°C ila +105°C
Polyamide66 — Yüksek Sıcaklık + Hava Koşullarına Dayanıklı
PA66HSW
UL94V-HB
28
-40°C ila +105°C
Polyamide66 — Düşük Sıcaklığa Dayanıklı
PA66
UL94VHB
28
-40°C ile +85°C arası
Polyamide66 — Soğuk Direnci
PA66
UL94VHB
28
-50°C ila +85°C
Polyamide66 — Alev Geciktirici, Yağ + Yüksek Sıcaklığa Dayanıklı
PA66UV+V2
UL94V-2
28
-30°C ila +180°C
Polyamide66 — Yanmazlık Sınıfı V0
V0
UL94V-0
28
-40°C ile +85°C arası
Polyamide46 — Yüksek Sıcaklığa Dayanıklı
PA46HR
UL94V-2
—
-40°C ila +165°C
Polyamide12 — Hava Koşullarına Dayanıklı
PA12W
UL94HB
27
-40°C ile +85°C arası
Polyamide11 — Yüksek Sıcaklık + Hava Koşullarına Dayanıklı
PA11
UL94HB
20
-40°C ila +105°C
Polyamide6 — Genel
PA6
UL94V-2
21
-20°C ila +85°C
Polipropilen — Genel
PP
—
26
-30°C ila +85°C
Polietilen — Genel
LDPE
—
17
-40°C ile +85°C arası
ETFE (Tefzel®) — UV + Kimyasal Dirençli
TEFZEL
UL94V-0
17
-60°C ila +170°C
Minimum kurulum sıcaklığı, kaliteye bağlı olarak -10°C ila -40°C arasında değişir — soğuk iklim kurulumları için ekibimizle iletişime geçin.
Kalite kontrol sürecimiz, adım adım
Standartlar ve Spesifikasyonlar
Her sipariş, yazılı bir spesifikasyonla başlar — boyutlar, toleranslar, çekme dayanımı değerleri ve geçerli standartlar (ISO 9001 kalite sistemi, IEC 62275 ürün testi, RoHS malzeme limitleri).
Gelen Malzeme KK
PA66 partileri, üretime sevk edilmeden önce erime noktası ve nem açısından test edilir. Uygun olmayan malzeme asla bir makineye ulaşmaz.
Süreç İçi Denetim
Her makinede, her vardiyada görsel kontroller, boyutsal ölçüm ve ilk parça onayı — izlenebilirlik için parametreler kaydedilir.
Üretim Sonrası Testler
Bitmiş partiler, şirket içi laboratuvarımızda çekme mukavemeti, sıcaklık performansı, UV direnci ve alev geciktiricilik için örneklenir.
Dokümantasyon ve İzlenebilirlik
Denetim raporları, uygunluk sertifikaları ve parti izlenebilirlik kodları her sevkiyata eşlik eder — isteğe bağlı olarak üçüncü taraf sevkiyat öncesi denetim ile denetim dosyanız için hazırdır.
Sürekli İyileştirme
Müşteri geri bildirimleri, test verileri ve operatör eğitimi sürece geri beslenir — böylece tekrarlanan konteyner programlarında hacimler ölçeklenirken kalite sabit kalır.
Bozhou üretim tesisimizin içinde
Gönderdiğimiz her kartonun arkasındaki makineler, insanlar ve süreçler hakkında atölyemizden gerçek fotoğraflar.


Depolama ve Elleçleme Yönergeleri
Doğru depolama, PA66'yı optimum nem ve sıcaklık aralığında tutar, böylece kelepçeler tedarik zinciriniz boyunca test edilmiş özelliklerine göre performans gösterir.
Doğrudan güneş ışığında saklamayın
Isı kaynaklarından uzak tutun
Kullanana kadar kapalı tutun
Ideal climate: 23°C, 50% RH
Kaliteyi kendiniz görün — ücretsiz numuneler ve test raporları
Standart boyutlarda ücretsiz numuneler, parti test raporları veya üçüncü taraf bir denetim düzenlemesi talep edin — ihracat ekibimiz 24 saat içinde yanıt verir.