品質管理

PA66ペレットから梱包カートンまでの結束バンド品質管理

Anhui Shangbo Plasticsでは、すべての結束バンド、ジップタイ、ワイヤータイは、国際的なベンチマークに対する厳格で標準化されたテストに合格しています。これにより、電気、建設、自動車、通信用途において、コンテナごとに信頼性の高いパフォーマンスをお届けします。.

工場の強み

高度なインフラへの投資

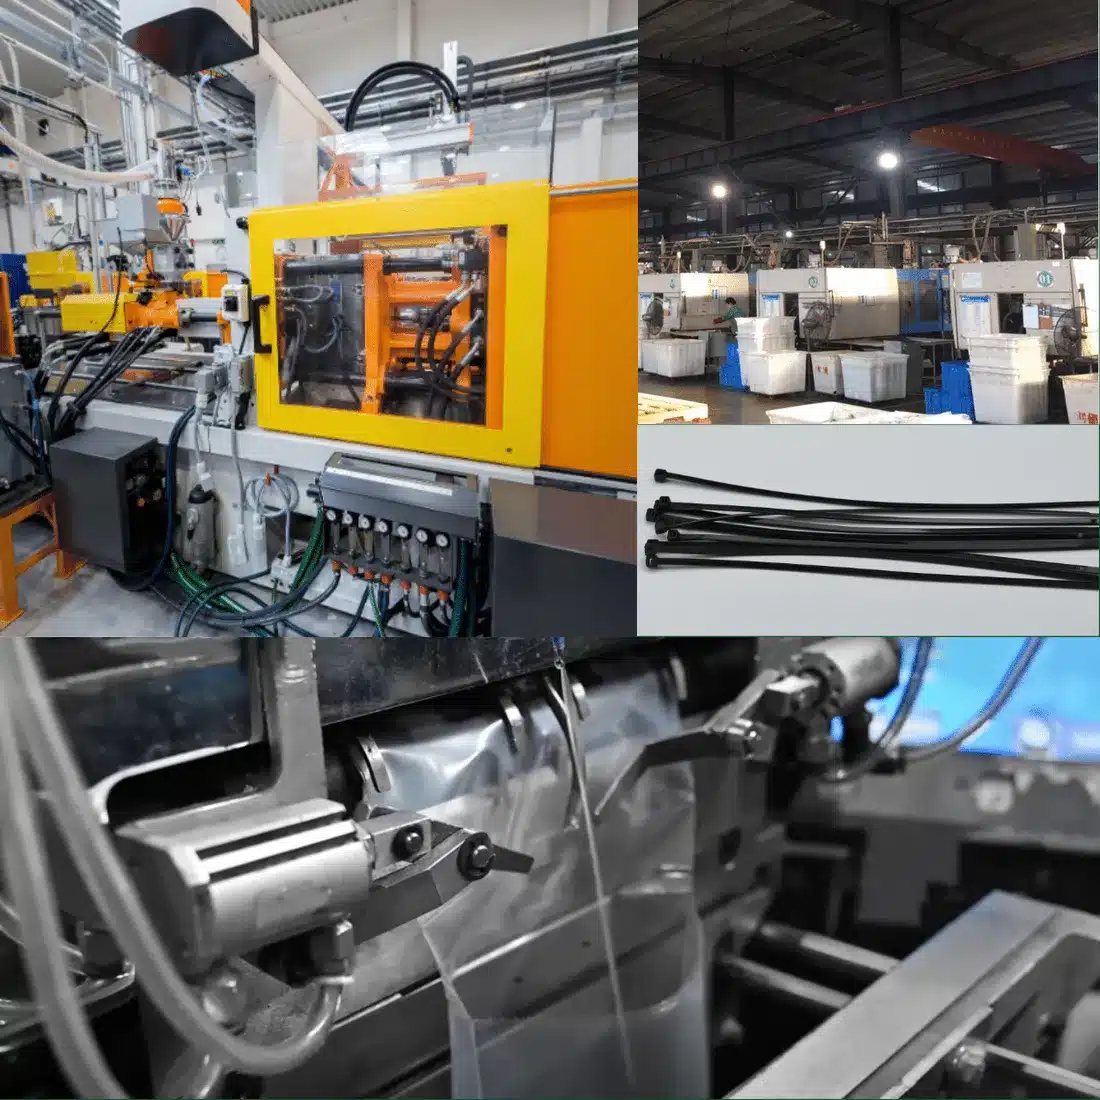
一貫した品質は、適切な設備から始まります。弊社の安徽省亳州市工場では、精密なホットランナー金型と自動射出成形ラインを稼働させ、社内の試験ラボで徹底的にテストしています。これにより、欠陥は倉庫に届く前に、機械上で発見されます。.

150+

あらゆるサイズと仕様に対応するナイロン結束バンド用ホットランナー金型

21

高生産量、低欠陥率を実現する高速単シリンダー射出成形機

8

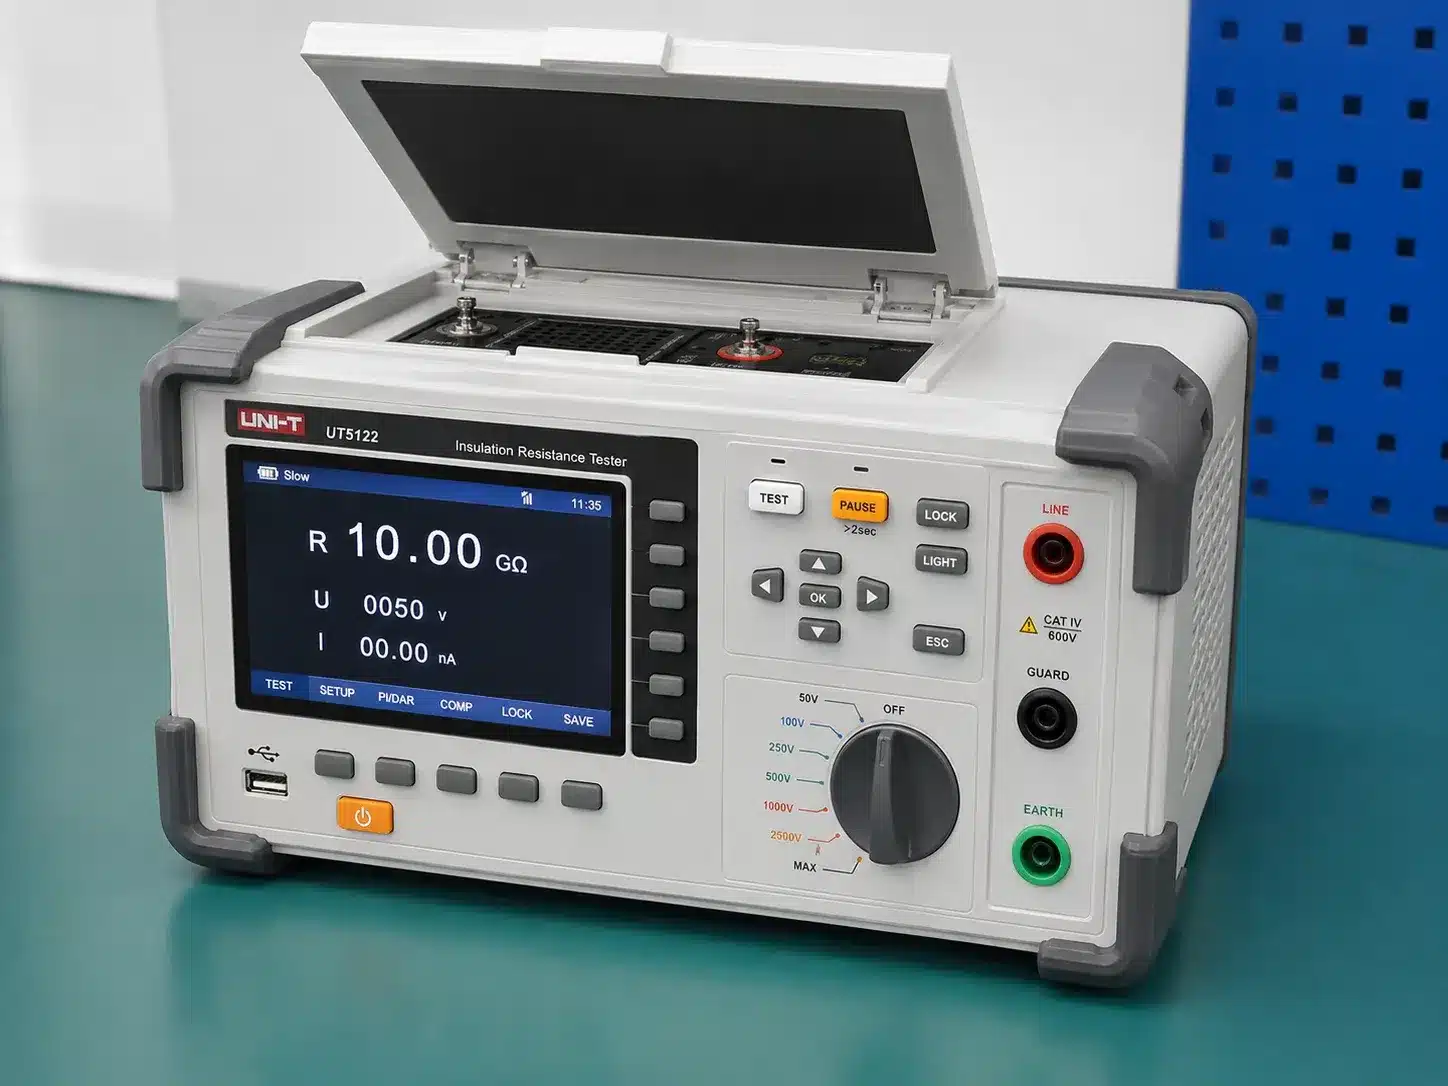
ラボ試験機器 — 引張強度、温度、UV、湿度、融点

あらゆる段階での厳格なテスト

原材料からお客様への出荷まで、9つのチェックポイントがあり、それぞれに専用の社内設備と、ご要望に応じて提供可能な文書化された結果があります。.

チェックポイント 01

原材料の検証

PA66(ナイロン6/6)の各バッチは、生産に入る前に検証されます。融点テスターでポリマーの熱特性を確認し、水分計で水分含有量をチェックします。過剰な水分は引張強度を低下させ、少なすぎると保管中に脆くなります。.

監査済みのサプライヤーのみと取引し、入荷する各バッチの分析証明書を保管しています。ペレットは色分けされ、購入注文と照合された後、生産ラインにリリースされるため、間違ったグレードが金型に届くことはありません。.

  • 1バッチあたり 10サンプルの採取と、比較用の管理グループを保持
  • サプライヤーは定期的に再監査 契約時だけでなく, 固定スケジュールで実施
  • 不適合ペレットは 隔離され, 生産ラインに混入することはありません
結束バンド工場でのPA66原材料試験
チェックポイント 02

成形プロセスの管理

精密なホットランナー金型と、温度、圧力、冷却速度などの監視された機械パラメータにより、すべての結束バンドの寸法の一貫性を保ちます。オペレーターは機械上で目視検査と寸法チェックを実施し、欠陥は梱包後ではなく、工程中に停止させます。.

当社の21台の高速射出成形機はそれぞれ、シフトごとに記録されるロックされたプロセスレシピに従って稼働しています。許容範囲外へのわずかなずれでも、オペレーターがパラメータをリセットして再検証するまでラインは自動的に停止します。.

  • シリンダー温度、射出圧力、冷却速度を シフトごとに記録
  • 初回生産承認を 金型交換ごとに、生産開始前に実施
  • 自動ライン停止機能 パラメータのずれが 許容範囲外の場合
チェックポイント 03

引張・機械的強度試験

ダブルアーム引張試験機で、ループ引張強度を定格値に対して検証します。さらに、伸びと耐衝撃性のチェックも行います。これは電気卸売業者にとって最も重要なテストです。タイは、記載された荷重に耐え、破損や変形しない必要があります。.

当社の全サイズには、国際的なベンチマーク方法でテストされた最小ループ引張強度が公表されています。各生産バッチからサンプルセットを抜き取り、新規金型認定時だけでなく、コンテナごとに強度が一貫して保たれるようにしています。.

  • 公表されている 最小値に対してループ引張強度を試験 あらゆるサイズに対応
  • 伸びと 耐衝撃性 引張強度と併せて確認
  • サンプリングは 全生産ロットから実施, 、金型認定時のみではありません
ナイロン結束バンド用引張試験ラボ
チェックポイント 04

融点確認

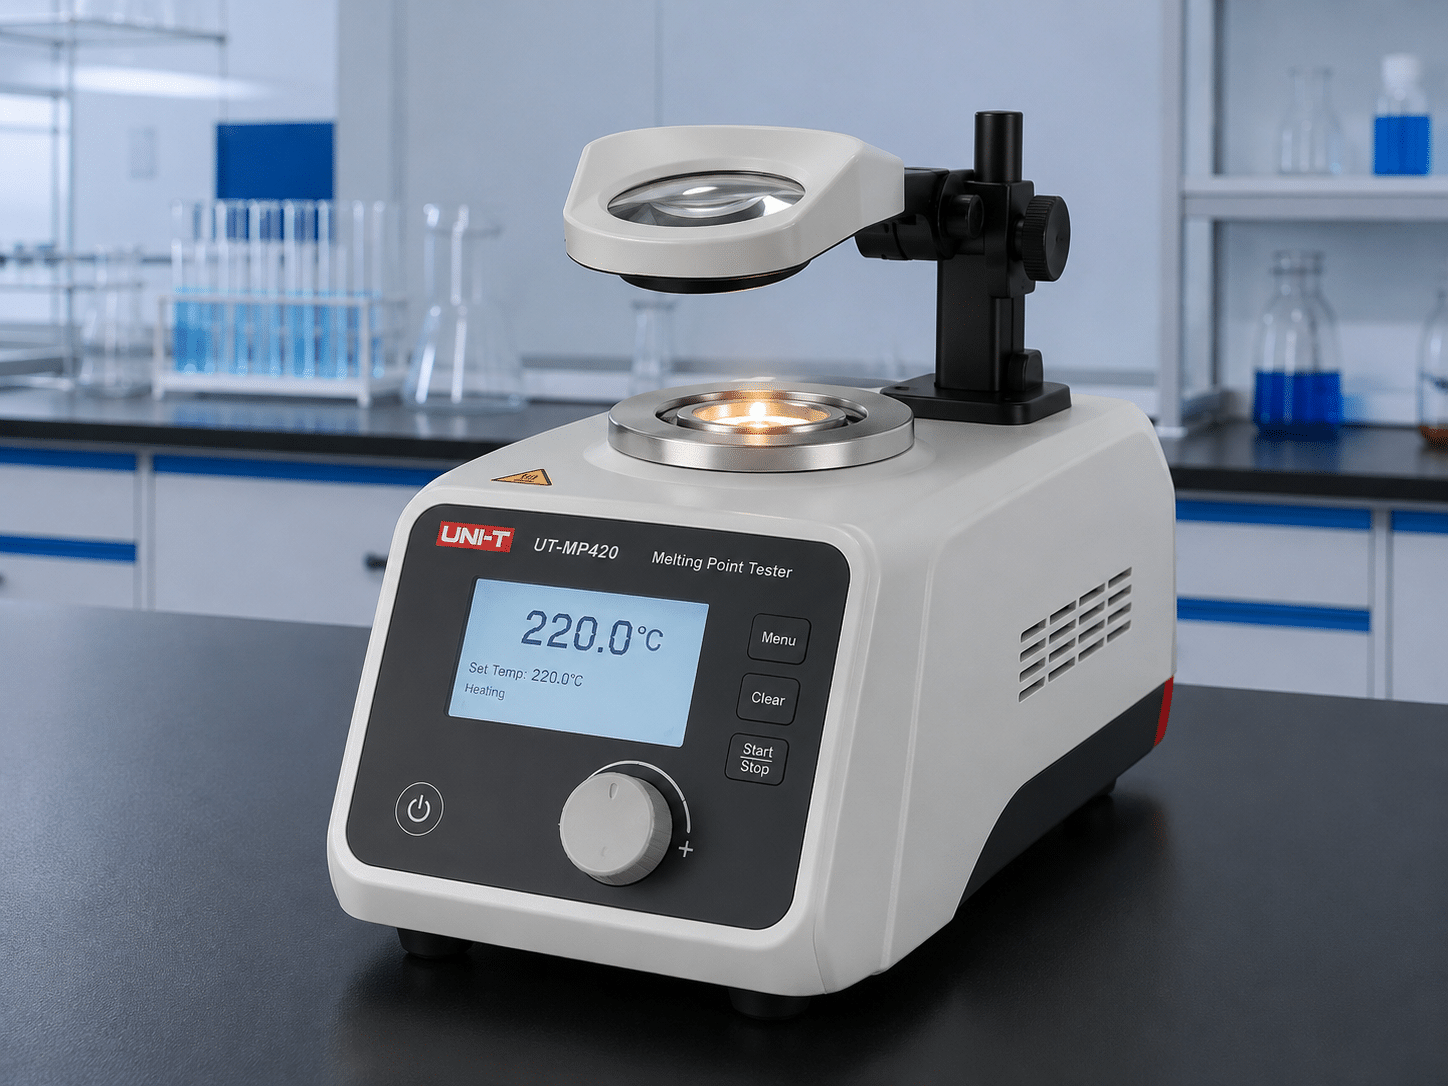
各PA66ロットは、専用の融点試験機で確認され、正確なポリマーグレードが生産に入る前に確定されます。これにより、標準PA66と耐熱性・低温性グレードを区別し、購入注文の仕様に適合させます。単なる一般的な「ナイロン」ラベルではありません。.

この試験では、グレードの誤りを早期に検出します。標準PA66、耐熱性PA66HS、難燃性PA66 V0/V2は、未加工ペレットの状態では同一に見えますが、負荷下での性能は大きく異なります。これを初期段階で正しく行うことで、後工程でのコストのかかるエラーを防ぎます。.

  • 確認 正確なポリマーグレード ロットが金型に達する前に
  • 標準、耐熱性、難燃性PA66グレードを区別
  • 基準温度設定 220°C, 、段階的に上昇させて溶融開始を確認
チェックポイント 05

水分含有量試験

PA66ナイロンは吸湿性があり、空気中の水分を吸収するため、引張強度と柔軟性に直接影響します。当社の迅速水分計は、成形前に各ロットが最適な水分範囲内にあることを確認し、完成した結束バンドが保管中や輸送中に脆くなるのを防ぎます。.

PA66は開封済みの袋から数時間で周囲の湿気を吸収する可能性があります。当社の目標範囲は厳しく、標準条件下で約2.5%の水分含有量ですが、成形前、および出荷待ちの完成品在庫で再度確認されます。.

  • 目標範囲を維持 2.5%の水分含有量 標準条件下
  • 確認 成形前 および出荷前の完成品在庫で再度
  • 開封済み袋は再吸収防止のため直ちに再封
チェックポイント 06

高温・低温・湿度サイクル試験

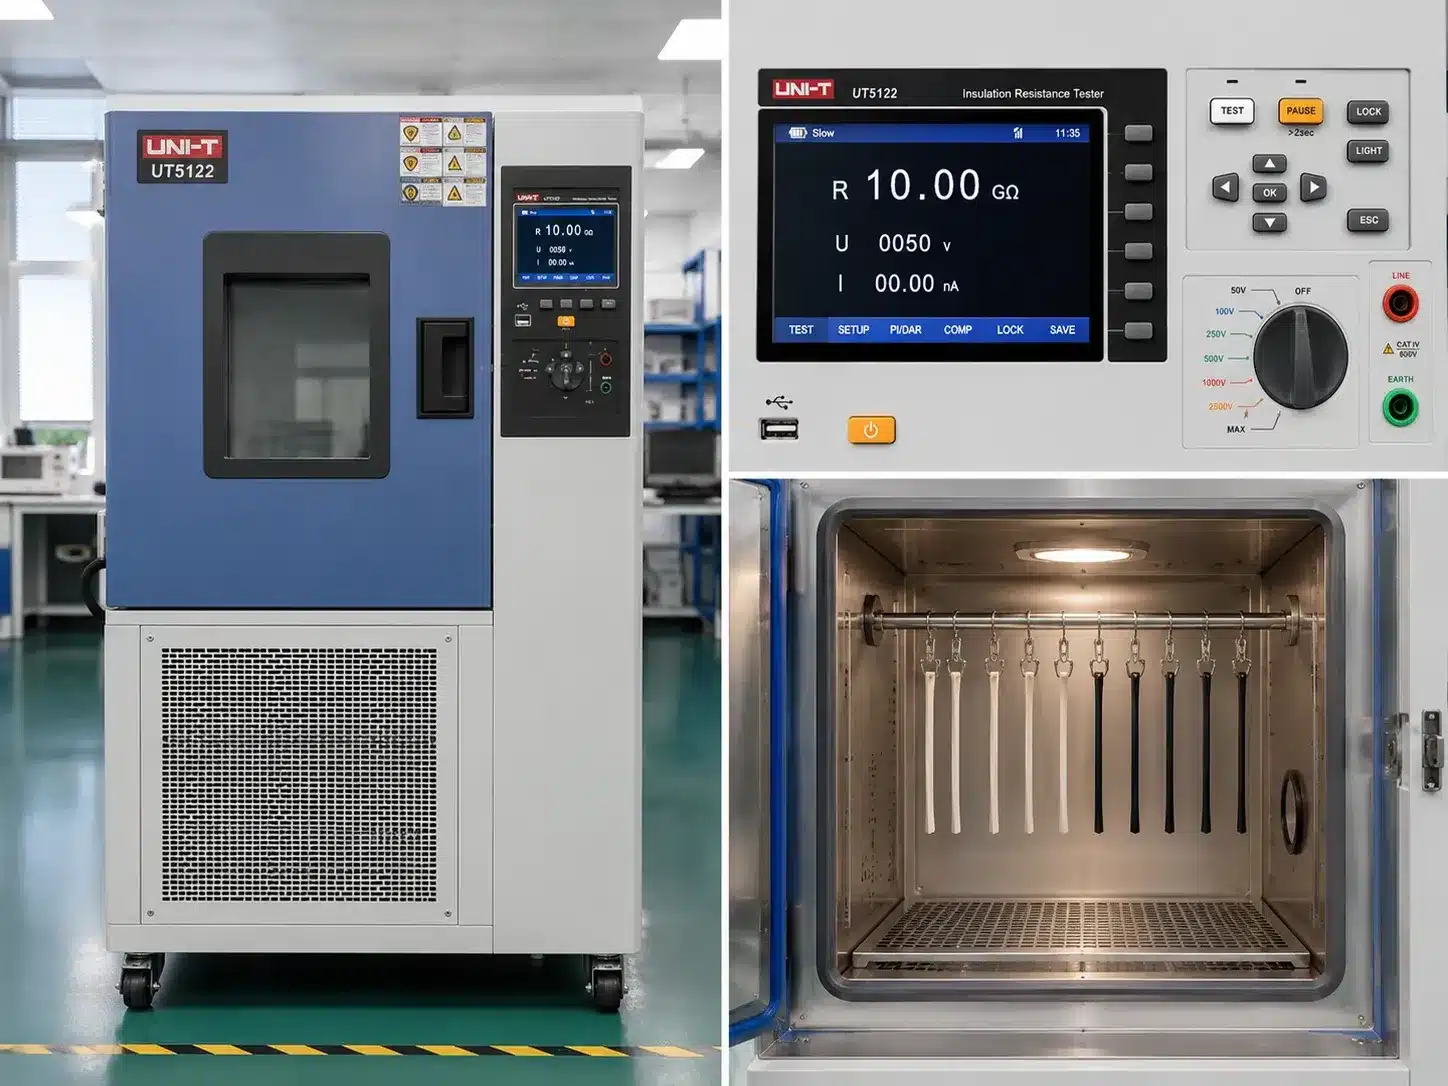
サンプルは、屋外、産業、輸送条件をシミュレートするために、環境チャンバー内で極端な高温・低温にさらされます。各サイクル後に結束バンドに張力と曲げ試験を行い、柔軟性を維持し、割れないことを確認します。これにより、実際の使用条件下での性能を検証します。 -40°C~+105°C 材質グレードによる。.

標準サイクルは-20°Cから+85°Cで、寒冷地向けグレードは-40°Cまで延長可能です。各サイクル後に曲げおよび張力試験を実施します。これは、単に実験室での結果だけでなく、寒い冬や暑い屋上での設置における結束バンドの挙動を予測する試験です。.

  • 標準サイクル: -20°C~+85°C, 、寒冷地向けグレードは-40°Cまで延長可能
  • 曲げおよび張力試験を実施 各サイクル後, 、最終段階のみではありません
  • POSでの評価だけでなく、実際の輸送・屋外保管条件を検証します
チェックポイント 07

耐候性試験(UV)

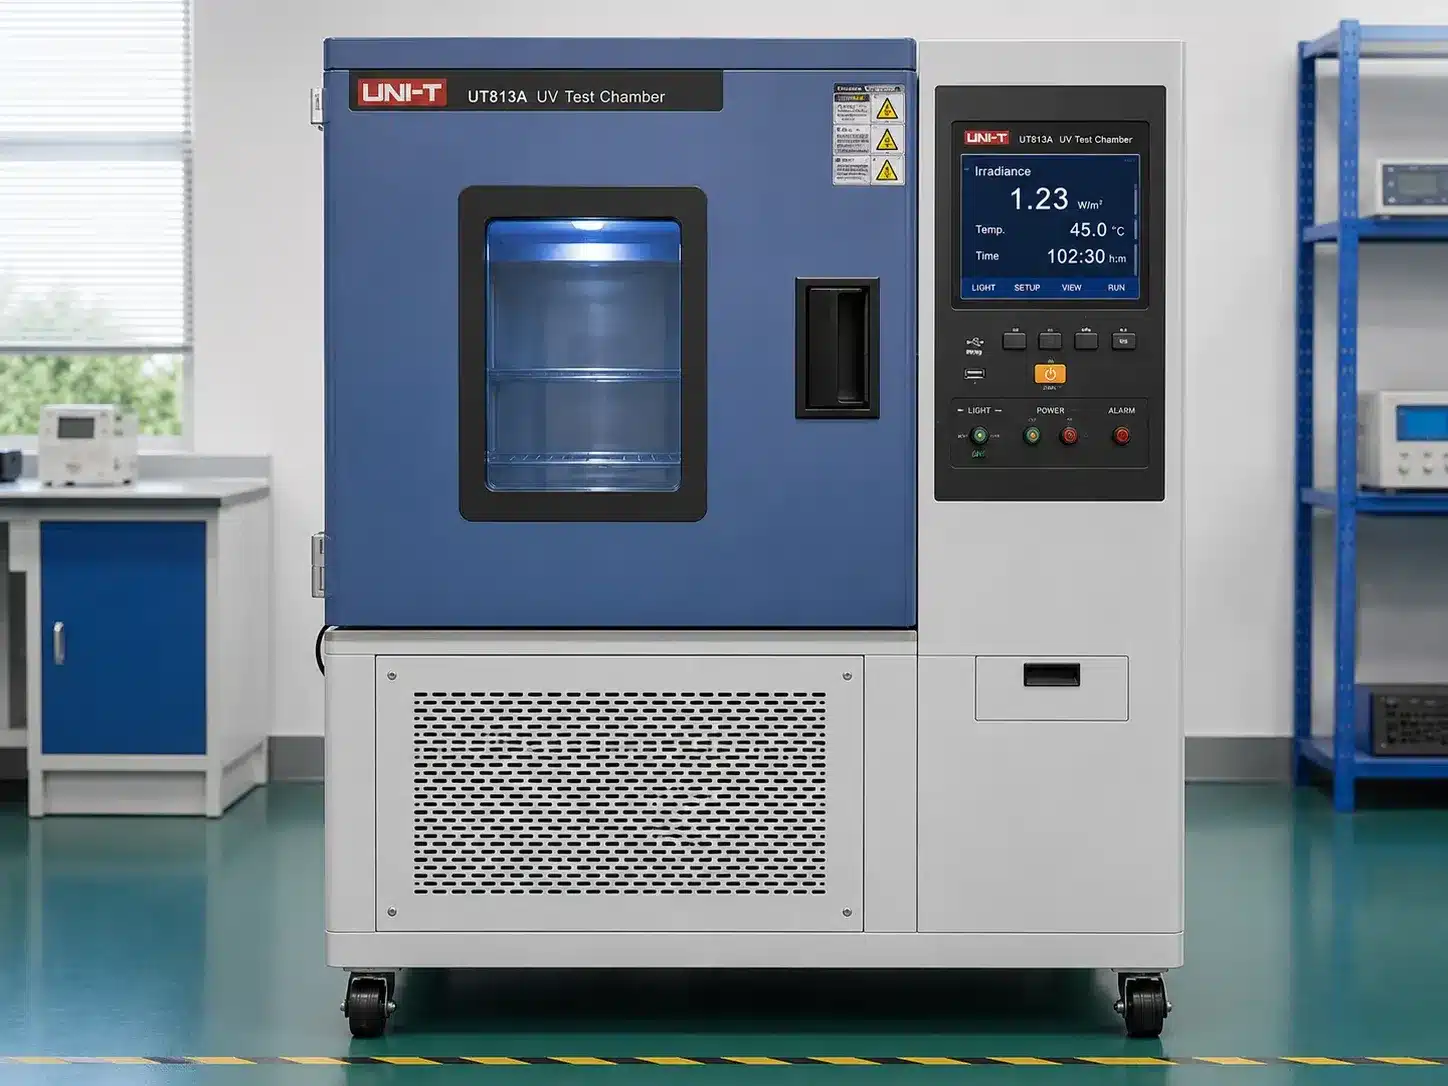
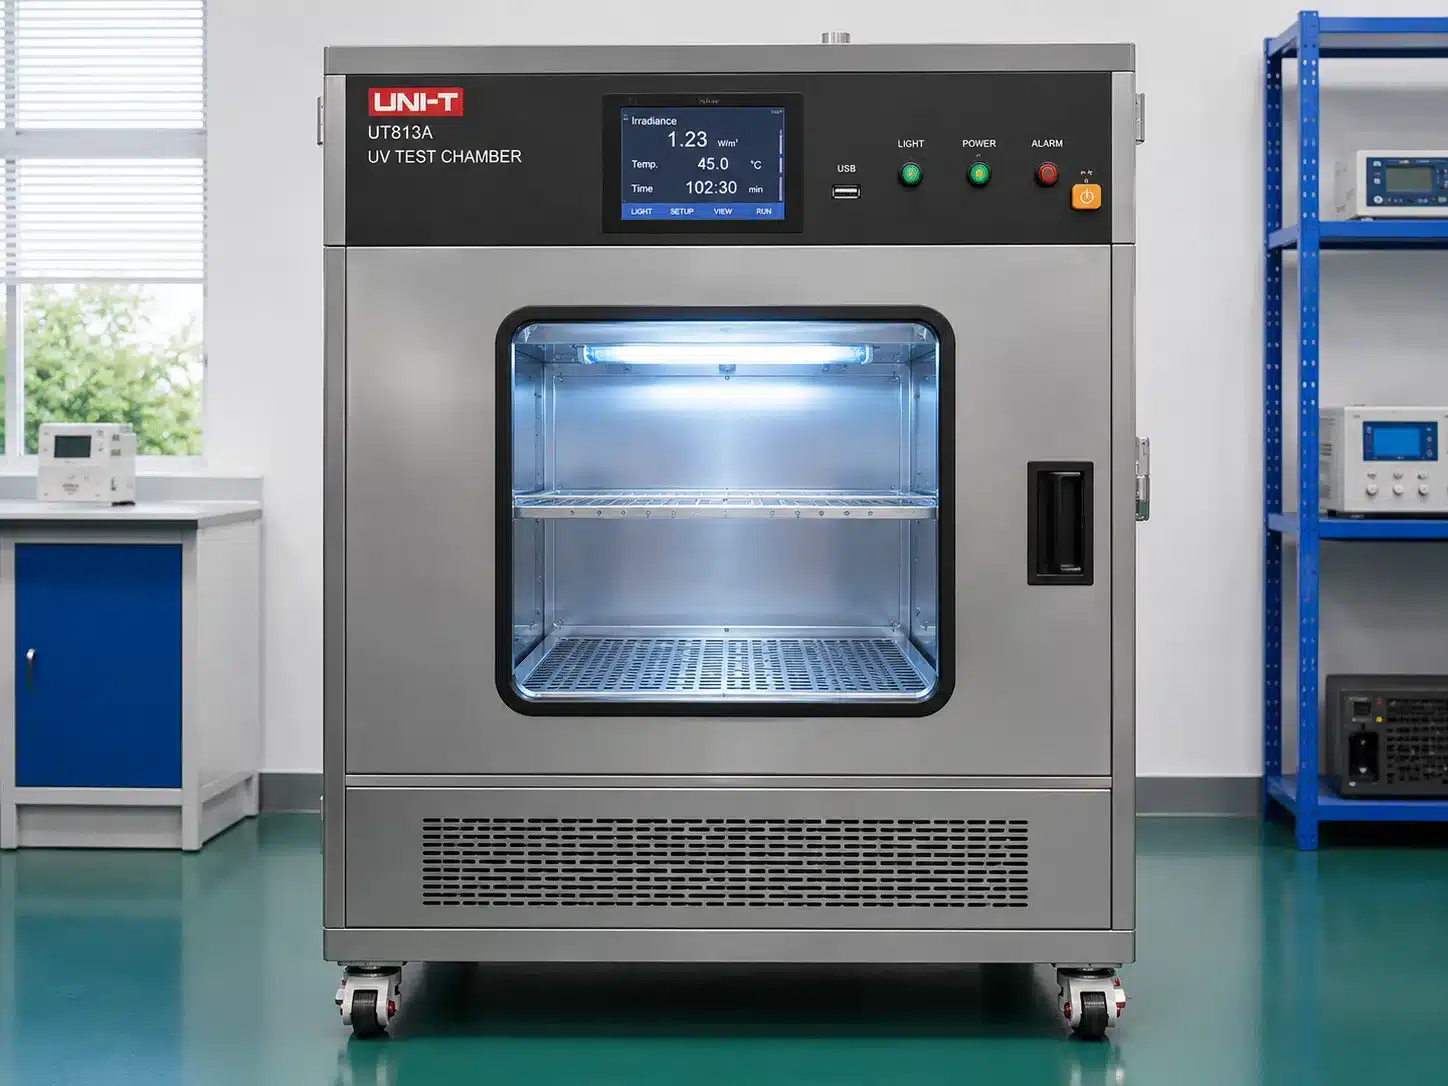
当社の耐候性試験チャンバーは、制御された温度と湿度下での長期間の太陽光暴露をシミュレートし、長期間にわたる変色、ひび割れ、機械的強度低下を検証します。これにより、ソーラー、通信、屋外建設分野の注文で使用されるUV安定化グレードを検証しています。.

休憩期間を伴う繰り返しのUV暴露サイクルにより、数日間の屋外太陽光暴露をシミュレートします。試験群と対照群を比較し、変色、ひび割れ、暴露後の曲げ強度を評価した後、バッチのUV安定性を認証します。.

  • 休憩期間を伴う繰り返しのUVサイクルは 数日間の太陽光暴露をシミュレートします 数ヶ月分の
  • 変色とひび割れについて比較 試験群と対照群を
  • バッチのUV認証前に暴露後の曲げ強度を確認
チェックポイント 08

難燃性試験(UL94)

難燃性グレードは、専用の難燃性チャンバーでUL94規格に従って試験され、水平(HB)および垂直(V0/V1/V2)の燃焼分類の両方をカバーします。残炎時間、燃焼速度、滴下粒子の挙動はすべて、各分類に必要なしきい値に対して記録されます。.

水平燃焼速度と垂直残炎・滴下挙動の両方を試験し、ご注文の分類に一致させます。特定の試験バッチを参照する証明書が、出荷書類と共にお客様に発行されます。.

  • カバー 水平(HB) そして 垂直(V0/V1/V2) 燃焼分類
  • 残炎時間、燃焼速度、滴下挙動をすべて記録
  • 結果はご注文の 分類に一致, します(想定ではありません)
チェックポイント 09

燃焼試験の様子

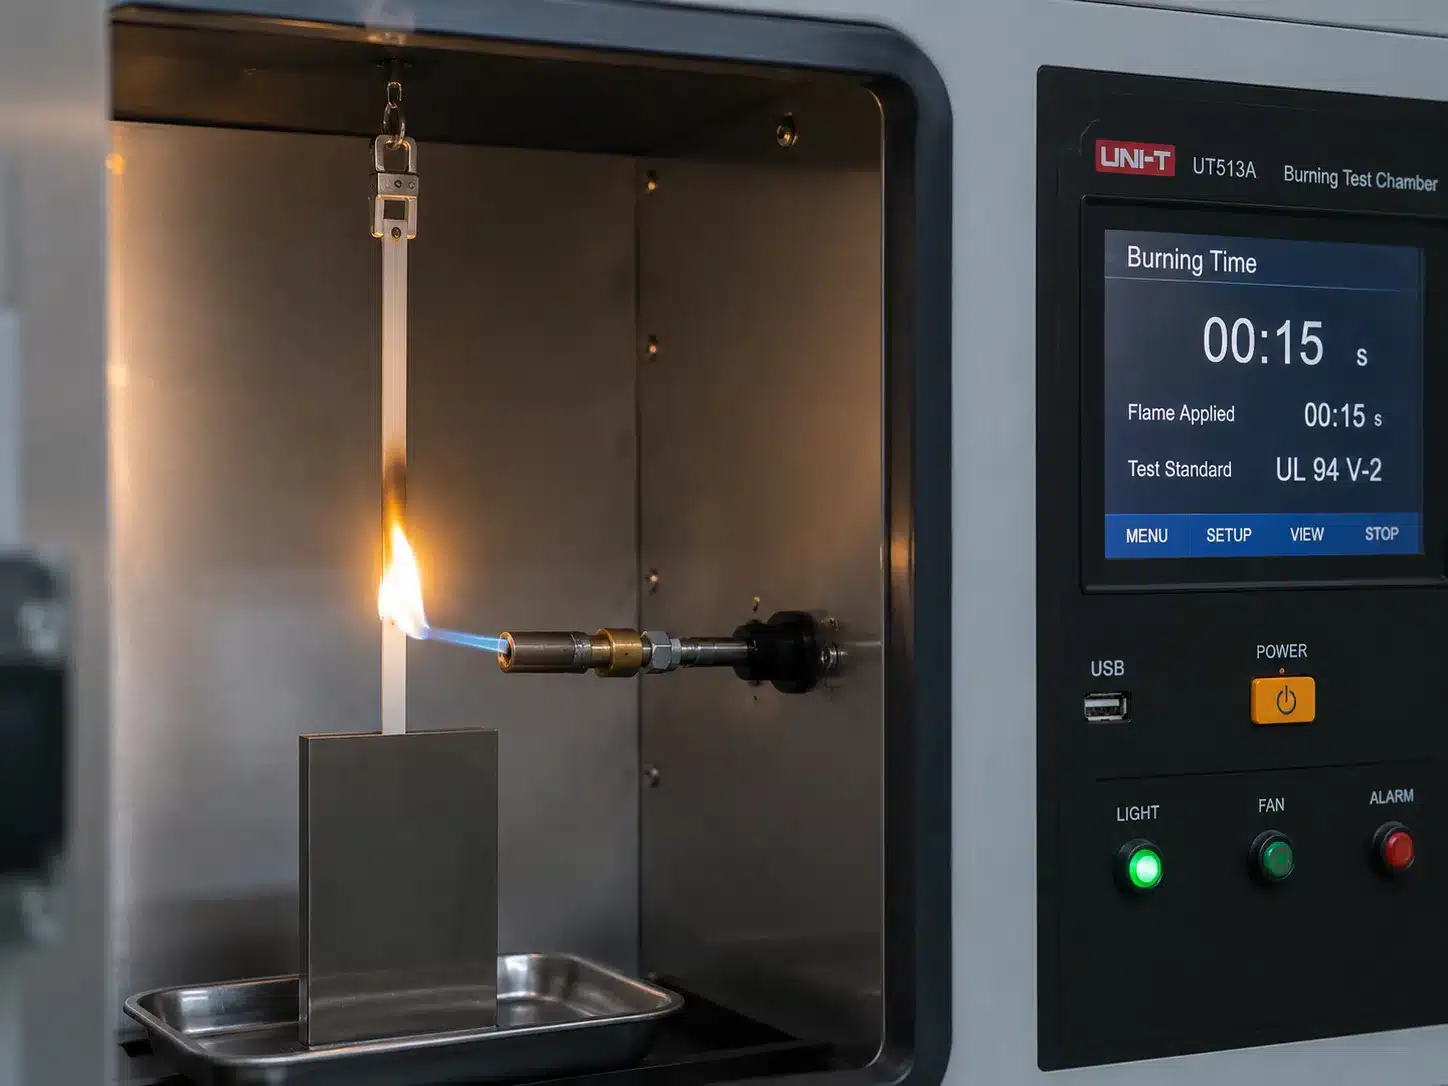
生産サンプルを用いた実際の垂直燃焼試験です。オープンフレームを一定時間当て、残炎時間と燃焼滴について試験片をチェックします。結果により各グレードはV0、V1、またはV2に分類されるため、難燃性結束バンドを注文するバイヤーは、自分のバッチがどの規格を満たしているかを正確に把握できます。.

これは、お客様の適合証明書に記載されているものと同じ試験方法です。マーケティング上の主張ではなく、お客様に出荷される特定のバッチに対して実行される、文書化された再現可能な手順です。.

  • 一定時間適用される 炎 UL94法に従って
  • 残炎時間と燃焼滴についてチェック 試験片を
  • 特定のバッチで実行された 試験は 適合証明書に記載されている

材質特性比較

適切な材質グレードの選択は、難燃性評価、酸素指数、および用途に必要な温度範囲によって決まります。この表は、当社が製造に使用する材料をまとめたものですので、注文前に正しい仕様を確認できます。.

材質 / バリアント

コード

難燃性

酸素指数

適用温度範囲

ポリアミド66 — 一般

PA66

UL94V-2

28

-40°C ~ +85°C

ポリアミド66 — 耐候性

PA66W/UV

UL94V-2

28

-40°C ~ +85°C

ポリアミド66 — 耐熱性

PA66HS

UL94V-HB

28

-40°C~+105°C

ポリアミド66 — 耐熱・耐候性

PA66HSW

UL94V-HB

28

-40°C~+105°C

ポリアミド66 — 低温特性

PA66

UL94VHB

28

-40°C ~ +85°C

ポリアミド66 — 耐寒性

PA66

UL94VHB

28

-50℃~+85℃

ポリアミド66 — 難燃・耐油・耐熱性

PA66UV+V2

UL94V-2

28

-30℃~+180℃

ポリアミド66 — 難燃グレードV0

V0

UL94V-0

28

-40°C ~ +85°C

ポリアミド46 — 耐熱性

PA46HR

UL94V-2

—

-40℃~+165℃

ポリアミド12 — 耐候性

PA12W

UL94HB

27

-40°C ~ +85°C

ポリアミド11 — 耐熱・耐候性

PA11

UL94HB

20

-40°C~+105°C

ポリアミド6 — 一般

PA6

UL94V-2

21

-20°C~+85°C

ポリプロピレン — 一般

PP

—

26

-30℃~+85℃

ポリエチレン — 一般

LDPE

—

17

-40°C ~ +85°C

ETFE (Tefzel®) — 耐UV・耐薬品性

TEFZEL

UL94V-0

17

-60℃~+170℃

最低設置温度はグレードにより-10℃~-40℃です。寒冷地での設置については、弊社チームにご確認ください。.

当社の品質管理プロセス、ステップ・バイ・ステップ

1

規格と仕様

全ての注文は、サイズ、公差、引張強度、適用規格(ISO 9001品質システム、IEC 62275製品試験、RoHS材料制限)を記載した仕様書から始まります。.

2

入荷材料品質管理

PA66バッチは、生産リリース前に融点と水分含有量をテストします。不適合品は決して機械に投入されません。.

3

工程内検査

トレーサビリティのためにパラメータを記録し、すべての機械、すべてのシフトで目視チェック、寸法測定、初回承認を行います。.

4

ポストプロダクション・テスト

完成バッチは、社内ラボで引張強度、温度性能、UV耐性、難燃性についてサンプリングされます。.

5

文書化とトレーサビリティ

検査レポート、適合証明書、バッチトレーサビリティコードは、すべての出荷に添付されます。監査ファイルですぐに使用でき、必要に応じて第三者による出荷前検査も可能です。.

6

継続的改善

顧客からのフィードバック、テストデータ、オペレータートレーニングがプロセスにフィードバックされ、リピートコンテナプログラム全体で数量が拡大しても品質は安定します。.

亳州生産施設内

出荷するすべてのカートンの背後にある機械、人々、プロセスを写した、私たちのワークショップからの実際の写真です。.

中国亳州にあるナイロン結束バンド工場の生産ホール
射出成形生産ホール
ナイロン結束バンドを製造する射出成形機の列
すべての機械で工程内検査を実施
工場倉庫に保管された完成品のナイロン結束バンド
バッチラベル付き完成品倉庫

保管および取り扱いガイドライン

適切な保管は、PA66を最適な水分および温度範囲内に保ち、サプライチェーン全体でタイがテスト仕様どおりに機能することを保証します。.

直射日光下に保管しないでください

熱源から遠ざけてください

使用するまで密封してください

Ideal climate: 23°C, 50% RH

品質を直接ご確認ください — 無料サンプルとテストレポート

標準サイズの無料サンプル、バッチテストレポート、または第三者検査の手配をリクエストしてください — 当社の輸出チームは24時間以内に返信いたします。.

トップに戻る