


Hur vi kontrollerar kvaliteten på buntband – från PA66-granulat till färdigpackad kartong
På Anhui Shangbo Plastics genomgår varje buntband, zip tie och wire tie strikta, standardiserade tester mot internationella riktmärken – så att dina leveranser presterar tillförlitligt inom el, bygg, fordon och telekom, container efter container.
Våra investeringar i avancerad infrastruktur
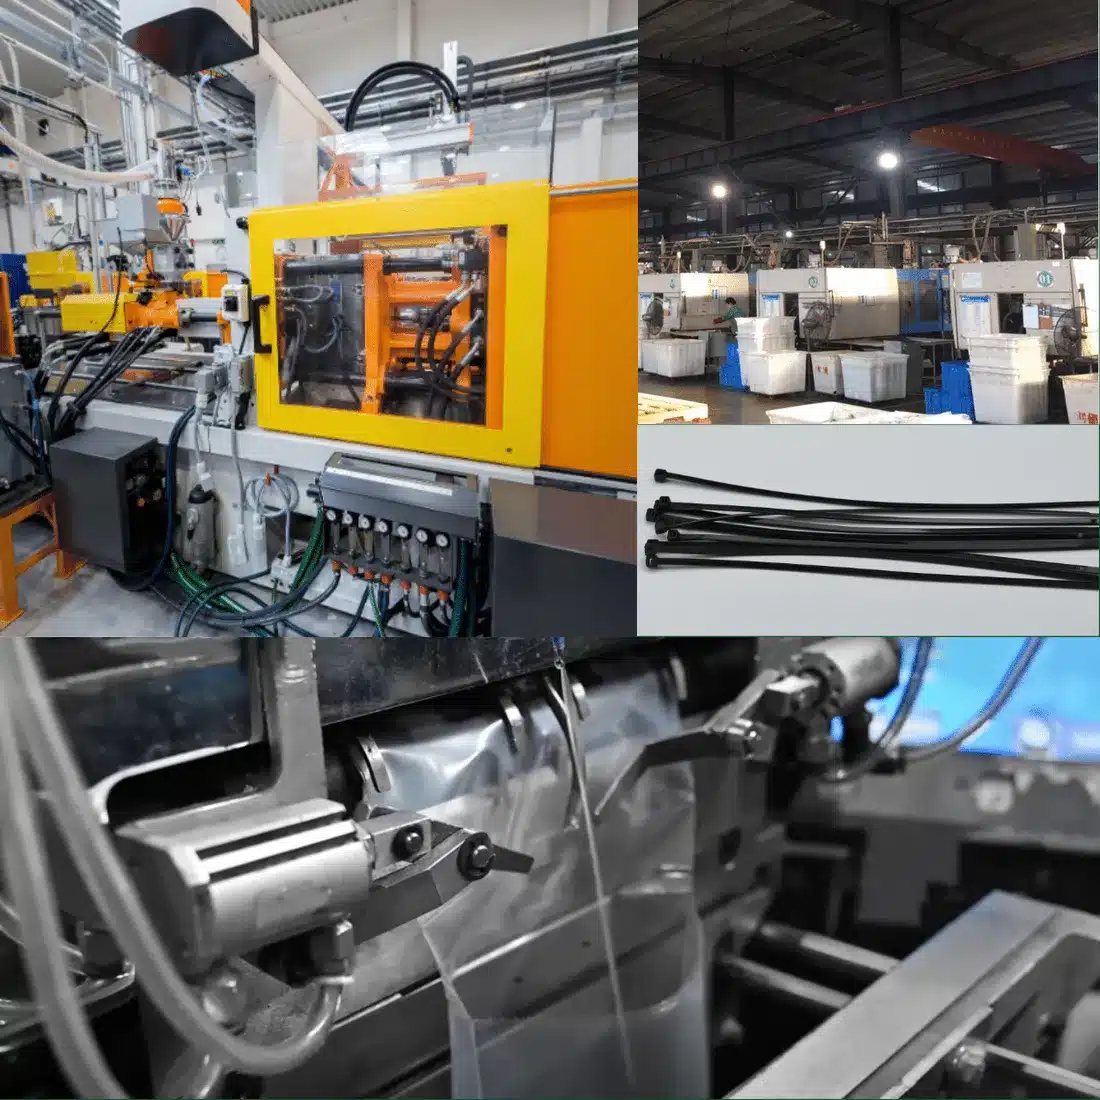
Konsekvent kvalitet börjar med rätt utrustning. Vår anläggning i Bozhou, Anhui, använder precisions-hot-runner-formar och automatiserade formsprutningslinjer, med stöd av ett fullt utrustat internt testlaboratorium – så att defekter upptäcks vid maskinen, inte på ditt lager.
Hot-runner-formar för nylonbuntband för alla storlekar & specifikationer
Höghastighets en-cylinder formsprutningsmaskiner för hög volym, låg felfrekvens
Laboratorieinstrument – draghållfasthet, temperatur, UV, fukt & smältpunkt
Noggranna tester i varje steg
Nio kontrollpunkter finns mellan råmaterial och din leverans – var och en med dedikerad intern utrustning och dokumenterade resultat tillgängliga på begäran.
Verifiering av råmaterial
Varje sats av PA66 (nylon 6/6) verifieras innan den går in i produktion. En smältpunktstestare bekräftar polymerens termiska egenskaper, och fuktanalysatorer kontrollerar vattenhalten – eftersom överdriven fukt försvagar draghållfastheten medan för lite orsakar sprödhet vid lagring.
Vi arbetar endast med granskade leverantörer och behåller ett analyscertifikat för varje inkommande sats. Granulatet är färgkodat och korsreferenseras mot inköpsordern innan det släpps till produktionsgolvet, så att fel kvalitet aldrig når en form.
- 10 prover per sats, plus en kontrollgrupp som hålls tillbaka för jämförelse
- Leverantörer omgranskas enligt ett fast schema, inte bara vid introduktion
- Icke-konforma granulat är karantänsatta, aldrig blandade i en produktionskörning

Kontroll av formsprutningsprocessen
Precisions-hot-runner-formar och övervakade maskinparametrar – temperatur, tryck och kylhastighet – håller varje buntband dimensionsmässigt konsekvent. Operatörer utför visuella inspektioner och dimensionskontroller vid maskinen, så att defekter stoppas under processen, inte upptäcks efter packning.
Var och en av våra 21 höghastighets formsprutningsmaskiner körs enligt ett låst processrecept, loggat per skift. Varje avvikelse utanför toleransen stoppar linjen automatiskt tills en operatör återställer och omvaliderar parametrarna.
- Temperatur i cylindern, insprutningstryck och kylhastighet loggas varje skift
- Första artikelgodkännande på varje formbyte innan en körning startar
- Automatisk linjestopp vid parameteravvikelse utanför tolerans
Drag- och mekaniska tester
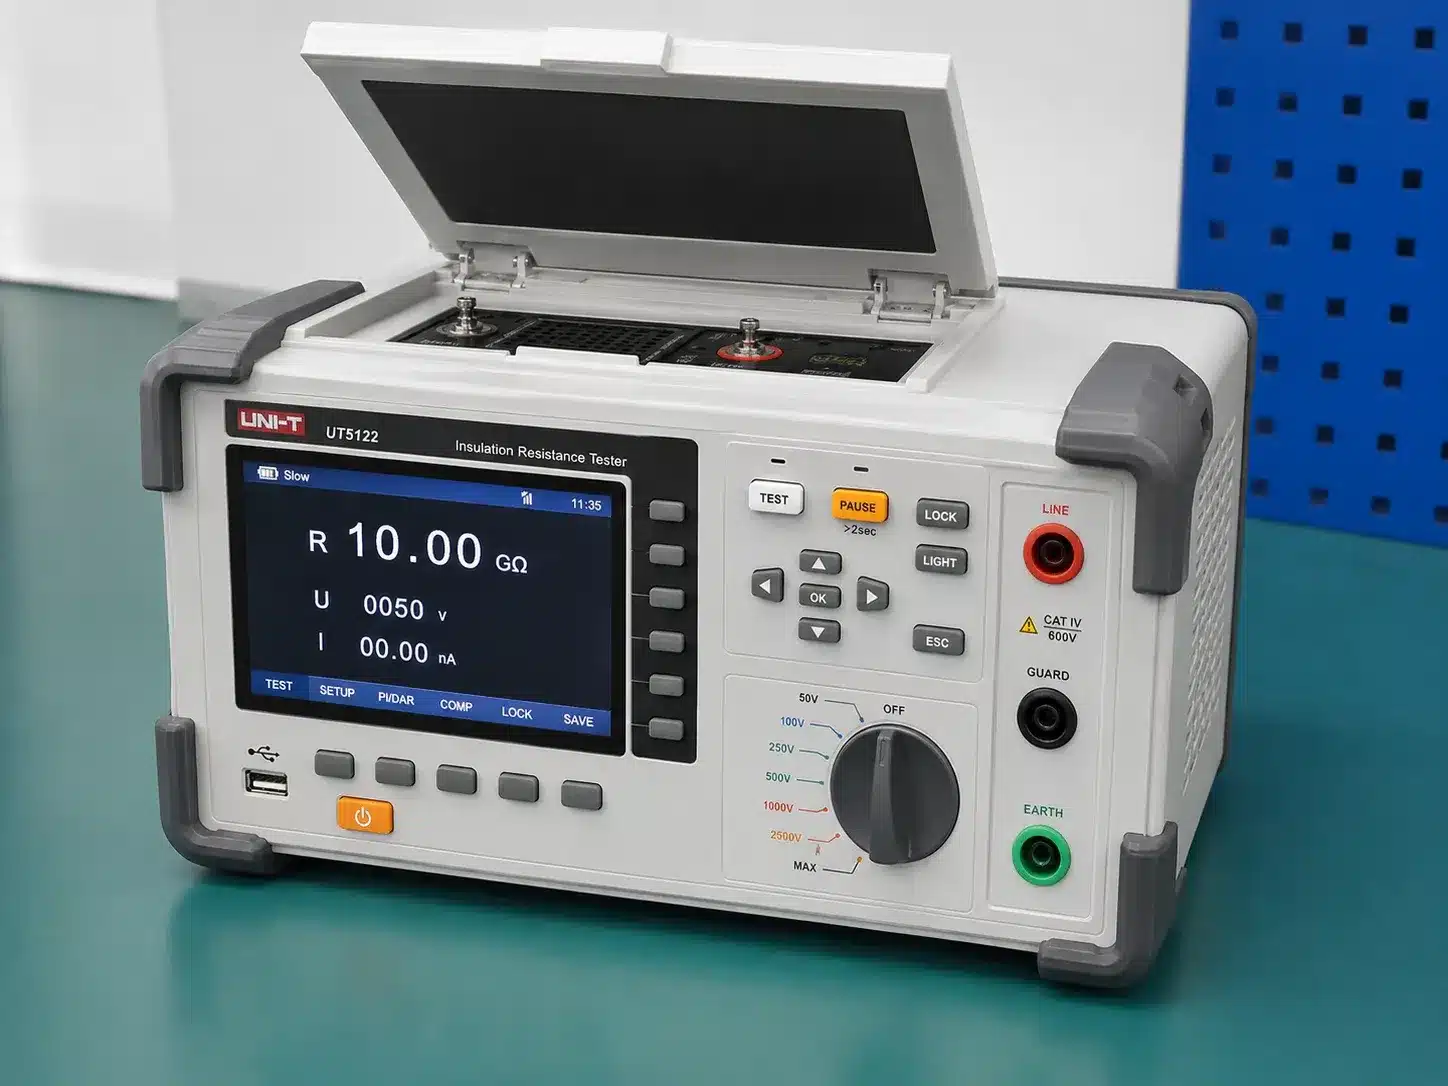
Dubbelarmade dragtestare verifierar draghållfastheten i öglan mot det angivna värdet för varje storlek – plus kontroller av förlängning och slagtålighet. Detta är det test som betyder mest för grossister inom el: buntbandet måste hålla sin angivna belastning utan att gå sönder eller deformeras.
Varje storlek i vårt sortiment har en publicerad minimidraghållfasthet i öglan, testad enligt internationella riktmärkesmetoder. Provuppsättningar tas från varje produktionssats, inte bara vid kvalificering av nya formar, så att styrkan förblir konsekvent container efter container.
- Draghållfasthet i öglan testad mot den publicerade miniminivån för alla storlekar
- Brottöjning och slagseghet kontrolleras vid sidan av brottgränsen
- Provtaget från varje produktionssats, inte bara vid formkvalificering

Smältpunktsverifiering
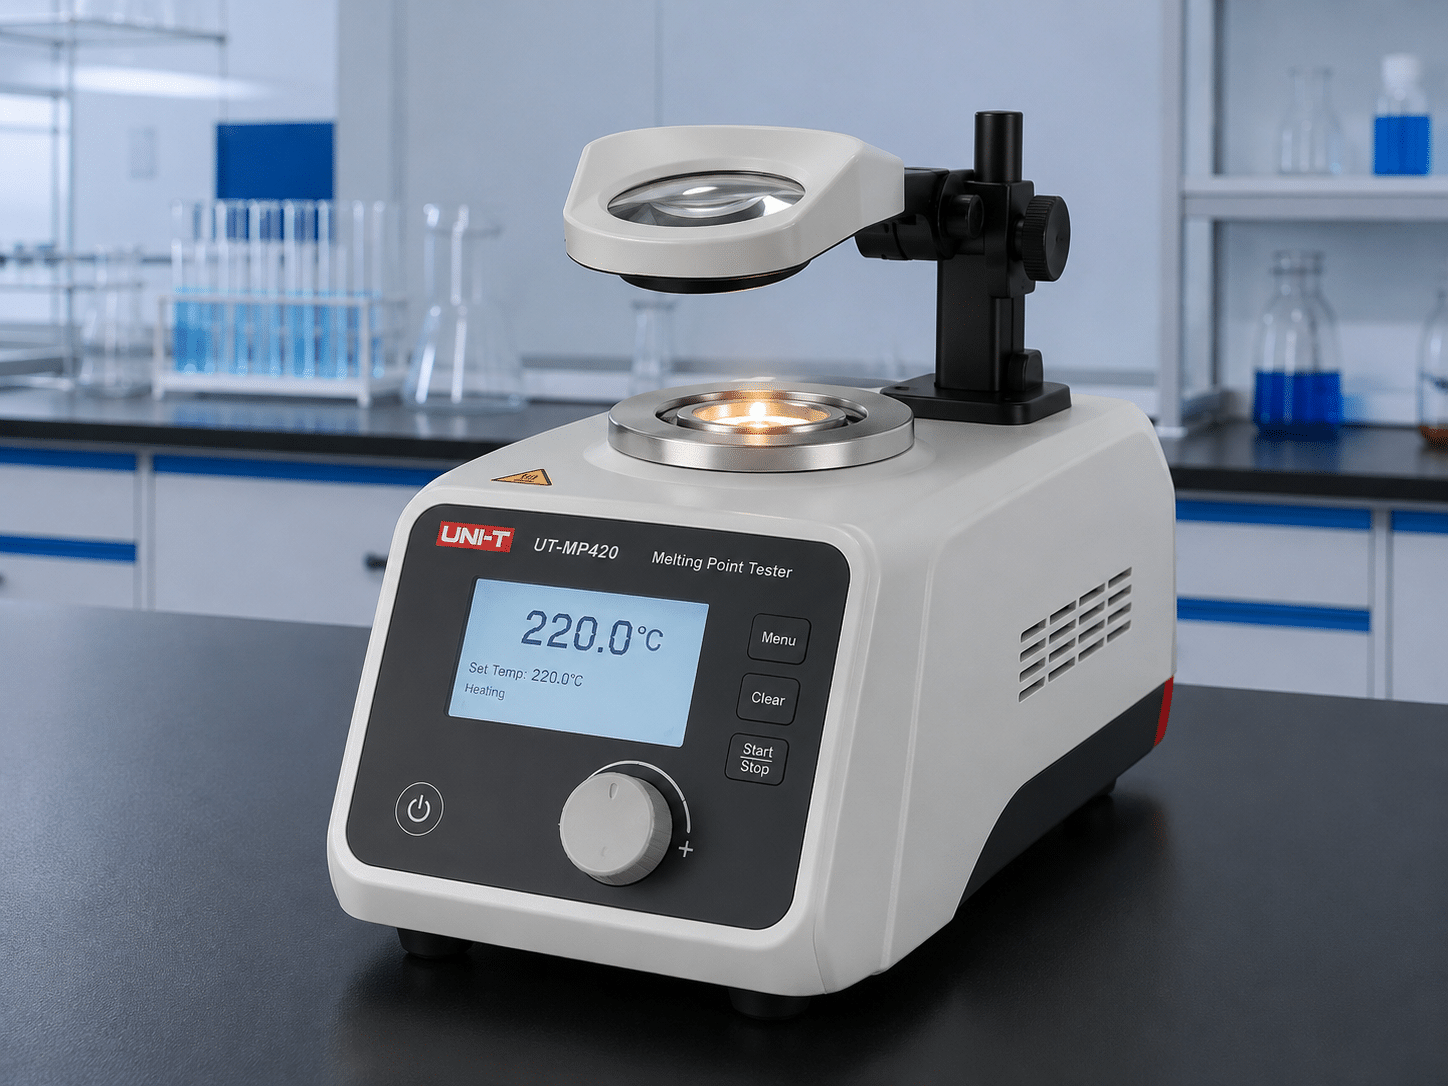
Varje PA66-sats kontrolleras med en dedikerad smältpunktsmätare för att bekräfta exakt polymertyp innan den går in i produktionen. Detta skiljer standard-PA66 från värmebeständiga och lågtemperatursvarianter — så att materialet matchar specifikationen i din inköpsorder, inte bara en generell etikett för “nylon”.
Detta test fångar också upp felaktiga materialtyper tidigt: standard-PA66, värmebeständig PA66HS och flamskyddad PA66 V0/V2 kan se identiska ut som råa granulat men presterar mycket olika under belastning. Att få detta rätt vid inleverans förhindrar kostsamma fel senare i processen.
- Bekräftar exakt polymertyp innan en sats når formen
- Skiljer standard-, värmebeständiga och flamskyddade PA66-varianter
- Referenstemperatur inställd på 220°C, höjs stegvis för att bekräfta smältans början
Fukttestning
PA66-nylon är hygroskopiskt — det absorberar fukt från luften, vilket direkt påverkar draghållfasthet och flexibilitet. Vår snabba fukttestare kontrollerar att varje sats håller sig inom det optimala fönstret för fukthalt innan formning, så att färdiga buntband inte blir spröda under lagring eller transport.
PA66 kan ta upp omgivande fukt inom några timmar från en öppnad påse. Vårt målfönster är snävt — cirka 2.5% fukthalt under standardförhållanden — kontrollerat före formning och igen på färdigt lager som väntar på leverans.
- Målfönster hålls nära 2.5% fukthalt under standardförhållanden
- Kontrollerat före formning och igen på färdigt lager före leverans
- Öppnade påsar återförsluts omedelbart för att förhindra återabsorption
Temperatur- och fuktcirkulering hög-låg
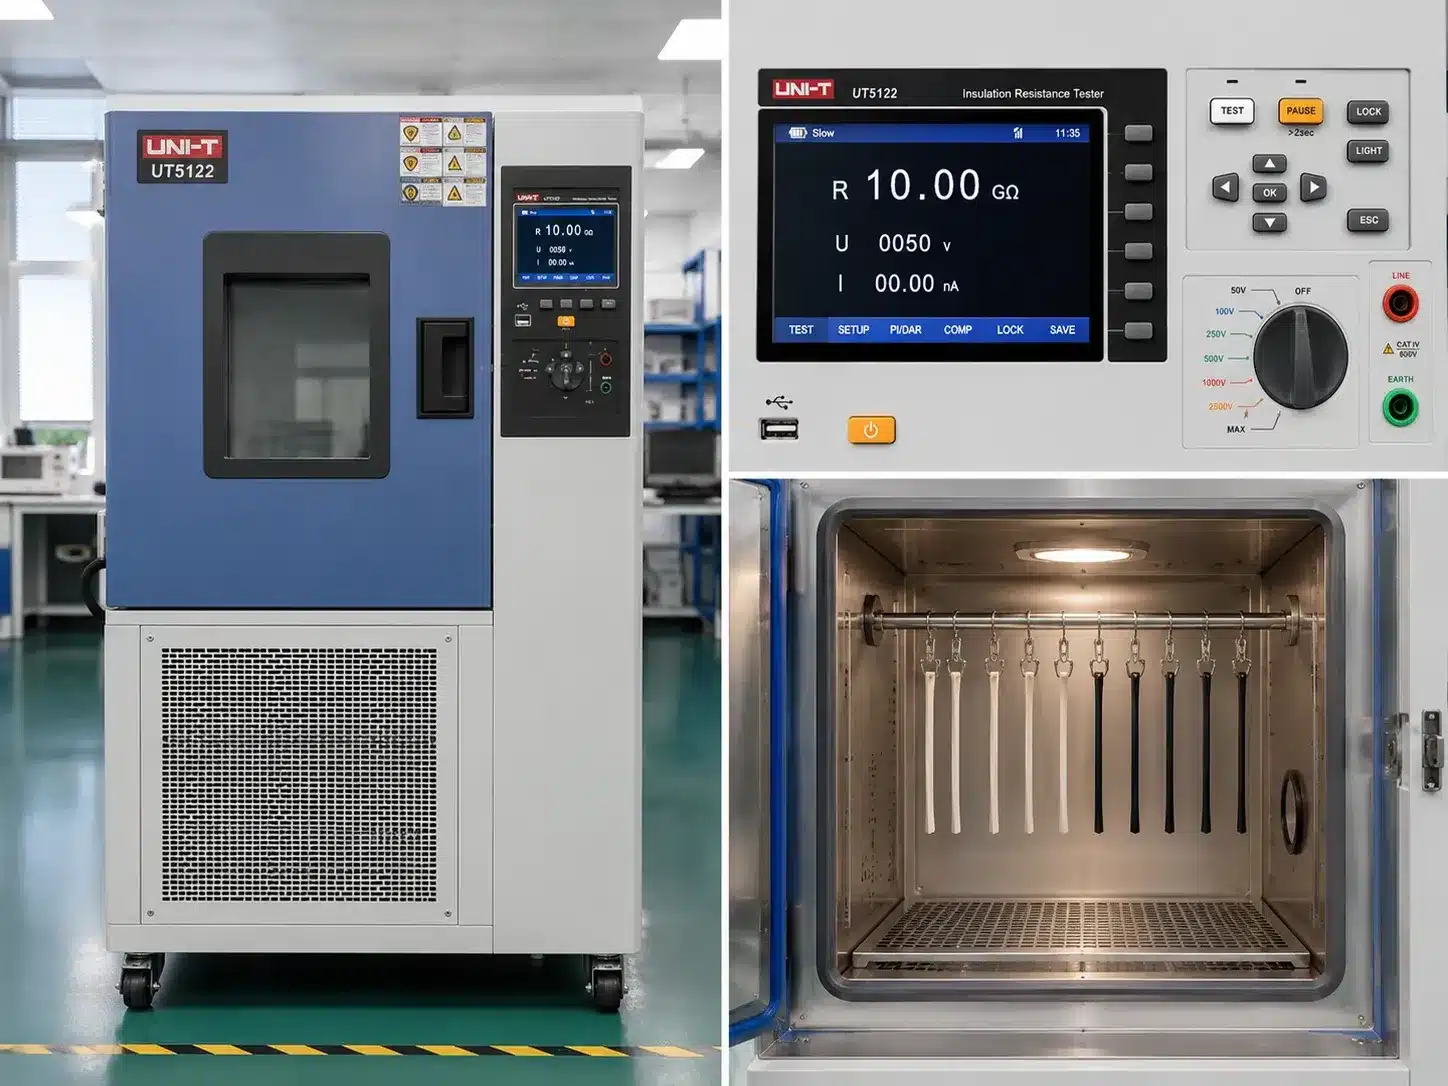
Prover cirkuleras genom extrem värme och kyla i vårt klimatkammare för att simulera utomhus-, industri- och transportförhållanden. Buntband spänns och böjs efter varje cykel för att bekräfta att de förblir flexibla och inte spricker — vilket verifierar verklig prestanda från -40°C till +105°C beroende på materialtyp.
Prover cirkuleras mellan -20°C och +85°C som standard (kan utökas till -40°C för köldklimatmaterial) med böj- och dragtester efter varje cykel. Detta är testet som förutsäger hur ett buntband beter sig under en kall vinter eller vid installation på ett varmt tak — inte bara i vårt labb.
- Standardcykel: -20°C till +85°C, kan utökas till -40°C för köldklimatmaterial
- Böj- och dragtester utförs efter varje cykel, inte bara vid leverans
- Validerar verkliga transport- och utomhusförhållanden, inte bara vid försäljningsstället
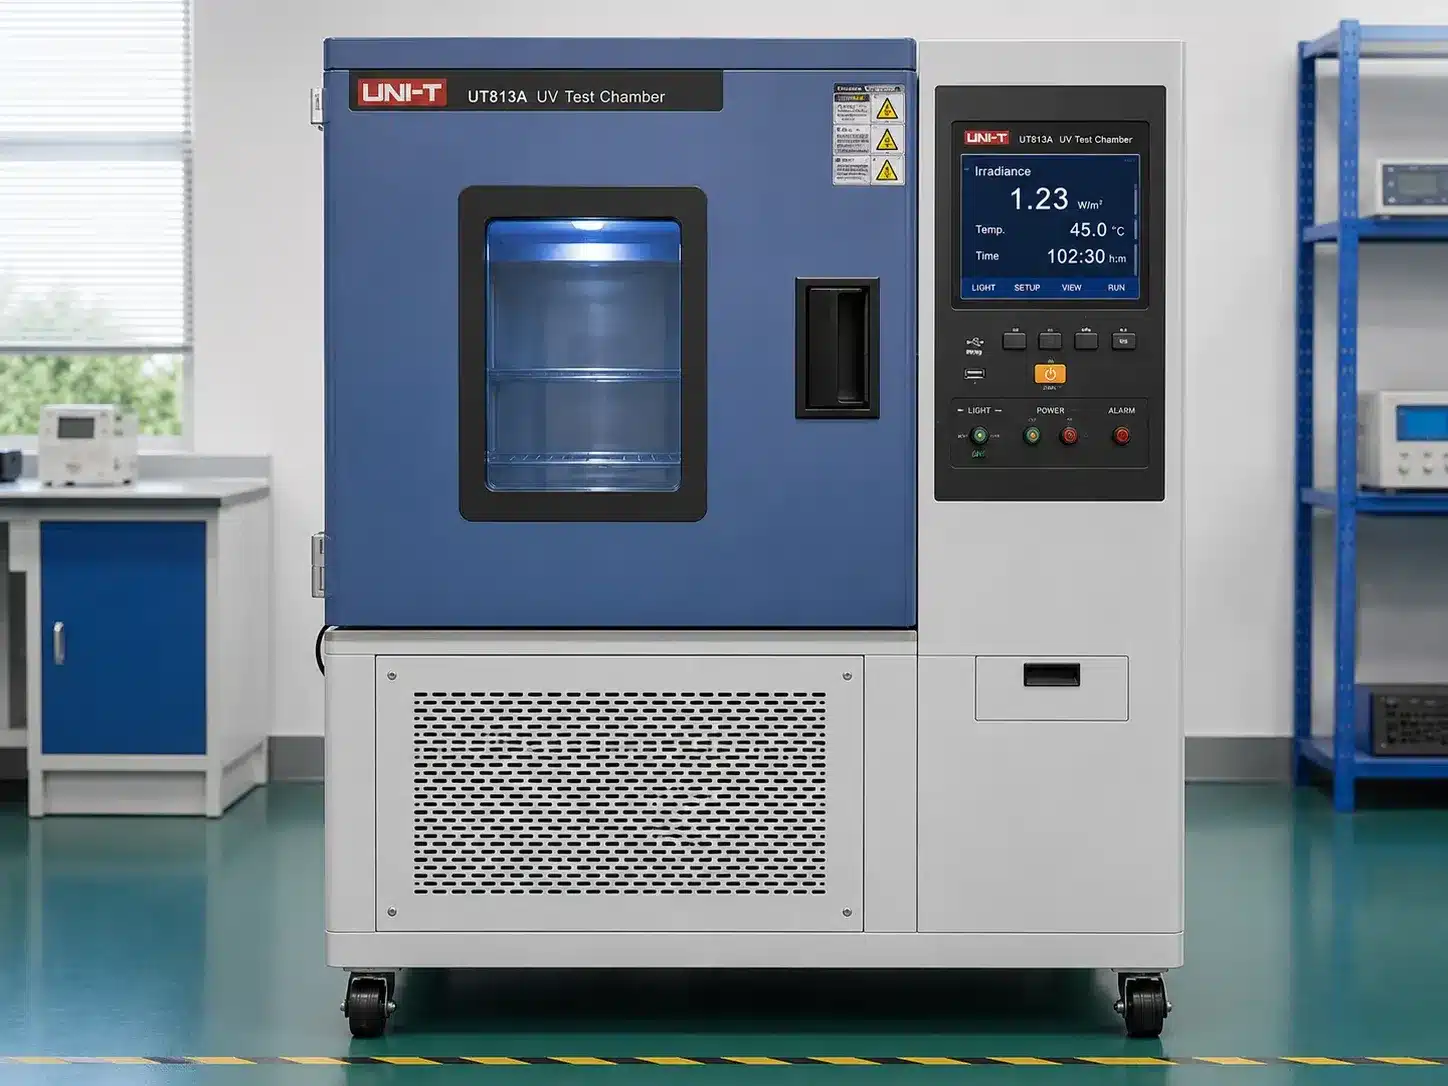
UV- och väderbeständighetstestning
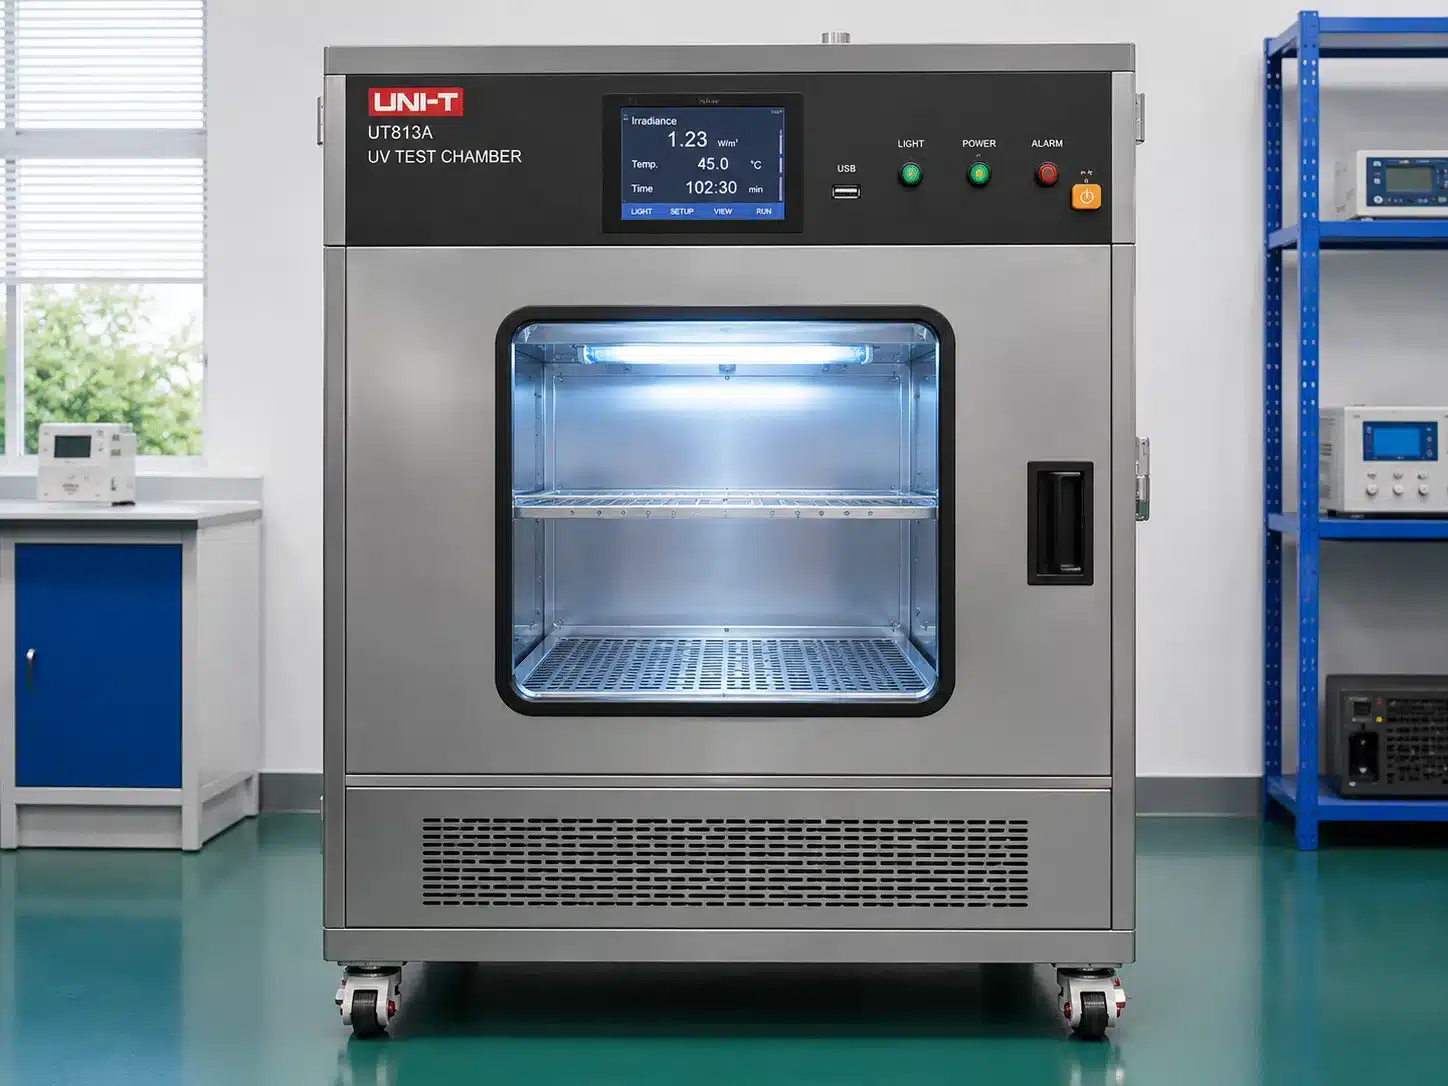
Vårt UV- och väderbeständighetskammare simulerar långvarig solljusexponering under kontrollerad temperatur och luftfuktighet, vilket verifierar missfärgning, sprickbildning och förlust av mekanisk styrka över en utökad cykel. Det är så vi validerar de UV-stabiliserade kvaliteter som används i solenergi-, telekom- och utomhusbyggprojekt.
Upprepade UV-exponeringscykler med viloperioder simulerar månader av utomhus solljusexponering på dagar. Test- och kontrollgrupper jämförs för missfärgning, sprickbildning och böjhållfasthet efter exponering innan vi certifierar en batch som UV-stabil.
- Upprepade UV-cykler med viloperioder simulerar månader av solljusexponering på dagar
- Test vs. kontrollgrupp jämförs för missfärgning och sprickbildning
- Böjhållfasthet efter exponering bekräftas innan en batch är UV-certifierad
UL94 Flamskyddstestning
Flamskyddade kvaliteter testas enligt UL94-standarden i vår dedikerade flamskyddskammare, som täcker både horisontella (HB) och vertikala (V0/V1/V2) brännklassificeringar. Efterglödningstid, bränn rate och droppbeteende registreras mot de erforderliga tröskelvärdena för varje klassificering.
Vi testar både den horisontella bränn rate och det vertikala efterglödnings- och droppbeteendet, och matchar klassificeringen som begärs i din beställning. Certifikat som refererar till den specifika testbatchen utfärdas tillsammans med din leveransdokumentation.
- Täcker horisontell (HB) och vertikal (V0/V1/V2) brännklassificeringar
- Efterglödningstid, bränn rate och droppbeteende registreras alla
- Resultat matchas mot klassificeringen i din beställning, inte antaget
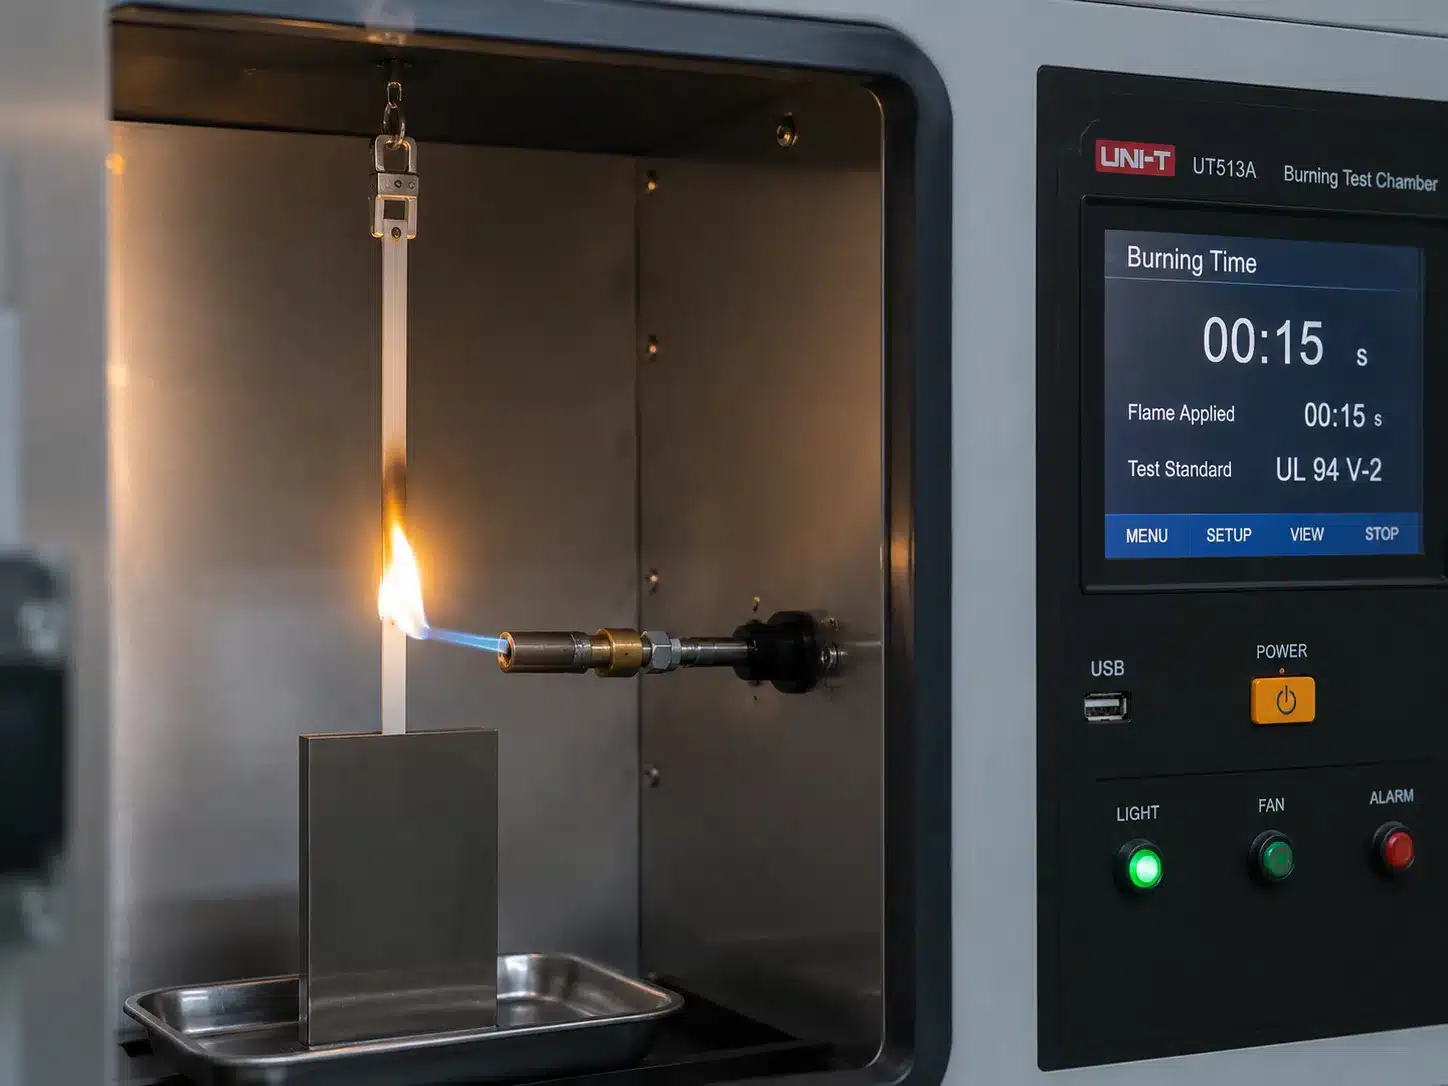
Flamskyddstest i praktiken
Ett live vertikalt brännprov på ett produktionsprov – en öppen låga appliceras under en definierad tid och provet kontrolleras för efterglödningstid och flammande droppar. Resultaten klassificerar varje kvalitet som V0, V1 eller V2, så köpare som beställer flamskyddade buntband vet exakt vilken standard deras batch uppfyller.
Detta är samma testmetod som refereras i ditt intyg om överensstämmelse – inte ett marknadsföringspåstående, utan en dokumenterad, repeterbar procedur som körs på den specifika batchen som skickas till dig.
- Låga appliceras under en definierad tid enligt UL94-metoden
- Provet kontrolleras för efterglödningstid och flammande droppar
- Testet körs på specifika batchen som refereras i ditt intyg om överensstämmelse
Jämförelse av materialegenskaper
Valet av rätt materialkvalitet beror på flamskyddsklassificering, syreindex och temperaturområde som din applikation kräver. Denna tabell sammanfattar de material vi tillverkar med, så att du kan bekräfta rätt specifikation innan du beställer.
Material / Variant
Kod
Brandklassning
Syreindex
Tillämpligt temperaturområde
Polyamid66 — Allmänt
PA66
UL94V-2
28
-40°C till +85°C
Polyamid66 — Väderbeständighet
PA66W/UV
UL94V-2
28
-40°C till +85°C
Polyamid66 — Värmebeständighet
PA66HS
UL94V-HB
28
-40°C till +105°C
Polyamid66 — Värme + Väderbeständighet
PA66HSW
UL94V-HB
28
-40°C till +105°C
Polyamid66 — Lågtemperaturbeständighet
PA66
UL94VHB
28
-40°C till +85°C
Polyamid66 — Köldbeständighet
PA66
UL94VHB
28
-50°C till +85°C
Polyamid66 — Flamskyddad, olje- + högtemperaturbeständig
PA66UV+V2
UL94V-2
28
-30°C till +180°C
Polyamid66 — Flamskyddsklass V0
V0
UL94V-0
28
-40°C till +85°C
Polyamid46 — Högtemperaturbeständighet
PA46HR
UL94V-2
—
-40°C till +165°C
Polyamid12 — Väderbeständighet
PA12W
UL94HB
27
-40°C till +85°C
Polyamid11 — Värme + Väderbeständighet
PA11
UL94HB
20
-40°C till +105°C
Polyamid6 — Allmänt
PA6
UL94V-2
21
-20°C till +85°C
Polypropen — Allmänt
PP
—
26
-30°C till +85°C
Polyeten — Allmänt
LDPE
—
17
-40°C till +85°C
ETFE (Tefzel®) — UV- + kemikaliebeständighet
TEFZEL
UL94V-0
17
-60°C till +170°C
Minsta installationstemperatur varierar från -10°C till -40°C beroende på typ — kontakta vårt team för installationer i kalla klimat.
Vår kvalitetskontrollprocess, steg för steg
Standarder & Specifikationer
Varje order börjar med en skriftlig specifikation — storlekar, toleranser, draghållfasthet och tillämpliga standarder (ISO 9001 kvalitetssystem, IEC 62275 produkttestning, RoHS materialgränser).
Inkommande materialkontroll
PA66-batcher testas för smältpunkt och fukt innan de släpps till produktion. Material som inte uppfyller kraven når aldrig en maskin.
Kontroll under produktion
Visuella kontroller, dimensionsmätning och godkännande av första artikeln på varje maskin, varje skift — med parametrar loggade för spårbarhet.
Testning efter produktion
Färdiga batcher provtas för draghållfasthet, temperaturprestanda, UV-beständighet och flamskydd i vårt interna laboratorium.
Dokumentation & Spårbarhet
Inspektionsrapporter, regelefterlevnadscertifikat och batchspårbarhetskoder medföljer varje leverans — redo för din revisionsfil, med tredjepartsbesiktning före leverans tillgänglig på begäran.
Kontinuerlig förbättring
Kundfeedback, testdata och operatörsutbildning matas tillbaka in i processen — så att kvaliteten bibehålls stadigt när volymerna skalar upp över återkommande containerprogram.
Inne i vår produktionsanläggning i Bozhou
Riktiga foton från vår verkstad — maskinerna, människorna och processerna bakom varje kartong vi skickar.


Riktlinjer för lagring och hantering
Korrekt lagring håller PA66 inom sitt optimala fukt- och temperaturfönster, så att buntbanden presterar enligt sin testade specifikation hela vägen genom din leveranskedja.
Förvara inte i direkt solljus
Håll borta från värmekällor
Håll förseglat tills användning
Ideal climate: 23°C, 50% RH
Se kvaliteten själv — gratisprover & testrapporter
Begär gratisprover av standardstorlekar, batchtestrapporter eller en tredjepartsbesiktningsarrangemang — vårt exportteam svarar inom 24 timmar.