


Miten varmistamme nippusiteiden laadun – PA66-rakeista pakattuun laatikkoon
Anhui Shangbo Plasticsilla jokainen nippuside, vetoketjuside ja johdinside läpäisee tiukat, standardoidut testit kansainvälisiä vertailukohtia vastaan – jotta toimituksesi toimivat luotettavasti sähkö-, rakennus-, auto- ja tietoliikennesovelluksissa, kontti toisensa jälkeen.
Investointimme edistyneeseen infrastruktuuriin
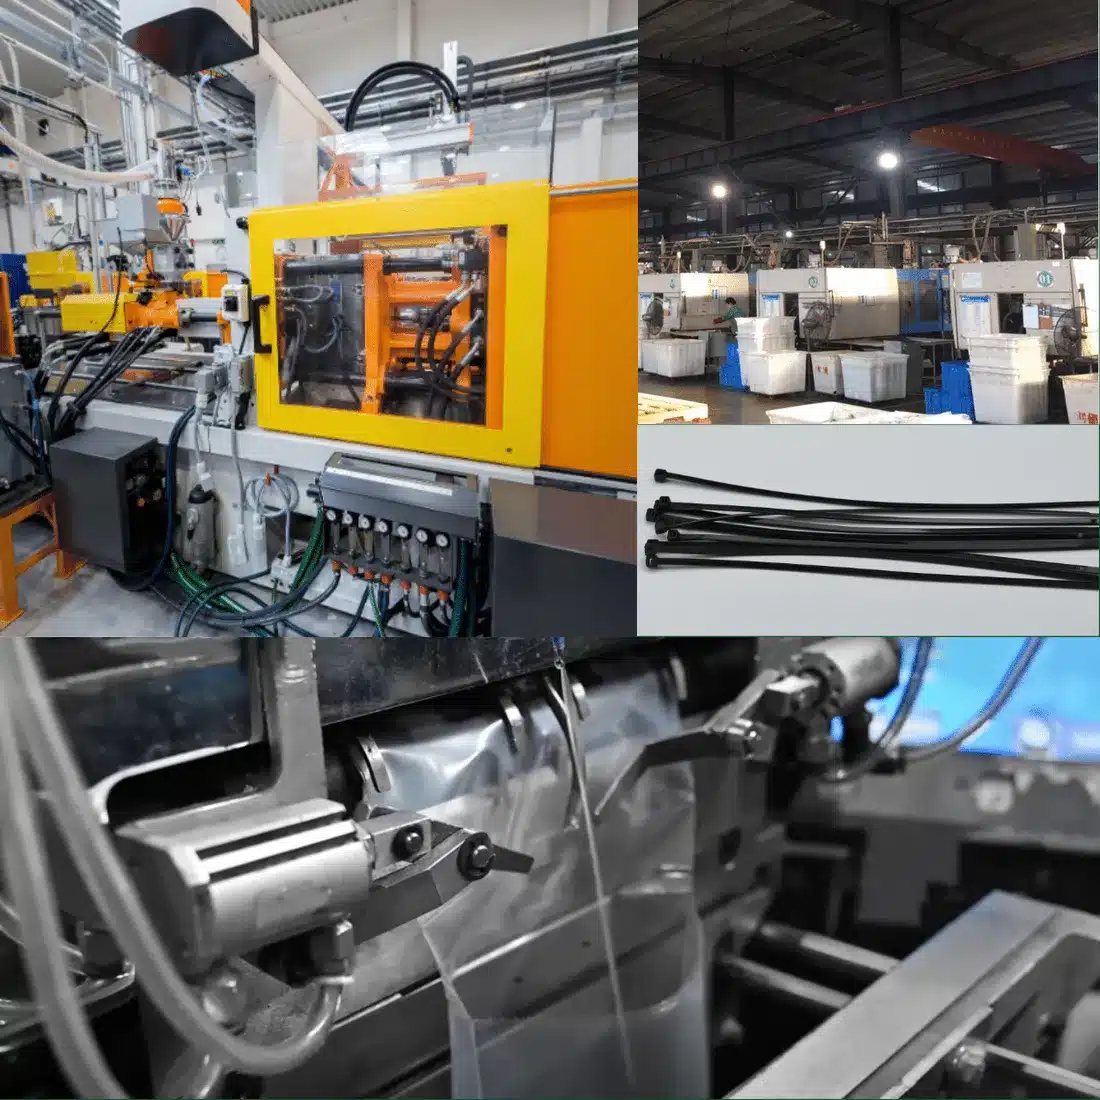
Tasainen laatu alkaa oikeista laitteista. Bozhoun, Anhuin tehtaamme käyttää tarkkoja kuumakanavamuotteja ja automatisoituja ruiskuvalulinjoja, joita tukee täysin varusteltu oma testilaboratorio – joten virheet havaitaan koneessa, ei varastossasi.
Nylon-nippusiteiden kuumakanavamuotit jokaiseen kokoon ja erittelyyn
Nopeat yksisylinteriset ruiskuvalukoneet suuren volyymin, vähävikaisen tuotannon takaamiseksi
Laboratoriotestauslaitteet – vetolujuus, lämpötila, UV, kosteus ja sulamispiste
Tarkka testaus jokaisessa vaiheessa
Yhdeksän tarkistuspistettä raaka-aineen ja toimituksesi välillä – jokaisella oma laitteisto ja dokumentoidut tulokset saatavilla pyynnöstä.
Raaka-aineen varmennus
Jokainen PA66 (nailon 6/6) -erä varmennetaan ennen tuotannon aloittamista. Sulamispisteen testaaja vahvistaa polymeerin lämpöominaisuudet ja kosteusanalysaattorit tarkistavat vesipitoisuuden – koska liiallinen kosteus heikentää vetolujuutta, kun taas liian vähäinen aiheuttaa haurautta varastoinnin aikana.
Työskentelemme vain tarkastettujen toimittajien kanssa ja säilytämme analyysitodistuksen jokaisesta saapuvasta erästä. Rakeet värikoodataan ja tarkistetaan ostotilauksen perusteella ennen tuotantoon siirtämistä, jotta väärä laatu ei pääse muottiin.
- 10 näytettä per erä, sekä vertailua varten säilytetty kontrolliryhmä
- Toimittajia tarkastetaan uudelleen kiinteän aikataulun mukaisesti, ei vain käyttöönoton yhteydessä
- Ei-vaatimustenmukaiset rakeet eristetään, niitä ei koskaan sekoiteta tuotantoajoon

Valuprosessin valvonta
Tarkat kuumakanavamuotit ja valvotut koneparametrit – lämpötila, paine ja jäähdytysnopeus – pitävät jokaisen nippusiteen mittatarkkana. Operaattorit suorittavat visuaalisia tarkastuksia ja mittatarkastuksia koneella, joten virheet pysäytetään prosessin aikana, ei löydetä pakkaamisen jälkeen.
Jokainen 21 nopeasta ruiskuvalukoneestamme toimii lukitun prosessireseptin mukaisesti, joka kirjataan vuorokohtaisesti. Kaikki toleranssin ulkopuoliset poikkeamat pysäyttävät linjan automaattisesti, kunnes operaattori nollaa ja validoi parametrit uudelleen.
- Sylinterin lämpötila, ruiskutuspaine ja jäähdytysnopeus kirjataan joka vuoro
- Ensimmäisen kappaleen hyväksyntä jokaiselle muotin vaihdolle ennen ajon alkua
- Automaattinen linjan pysäytys parametrien poikkeamasta toleranssin ulkopuolella
Vetolujuus- ja mekaaninen testaus
Kaksivartiset vetolujuustesterit varmistavat silmukan vetolujuuden nimellisarvoa vastaan jokaiselle koolle – sekä venymä- ja iskunkestävyystarkistukset. Tämä on sähkötukkureille tärkein testi: siteen on pidettävä ilmoitettu kuorma rikkoutumatta tai vääntymättä.
Jokaiselle valikoimamme koolle on julkaistu vähimmäisvetolujuus, joka on testattu kansainvälisten vertailumenetelmien mukaisesti. Näytesarjat otetaan jokaisesta tuotantoerästä, ei vain uusien muottien pätevöinnin yhteydessä, joten lujuus pysyy tasaisena kontti toisensa jälkeen.
- Silmukan vetolujuus testattu julkaistua vähimmäismäärää vastaan kaikissa ko’oissa
- Venymä ja iskunkestävyys tarkistetaan vetolujuuden ohella
- Näytteet otetaan jokaisesta tuotantoerästä, ei vain muottien hyväksynnässä

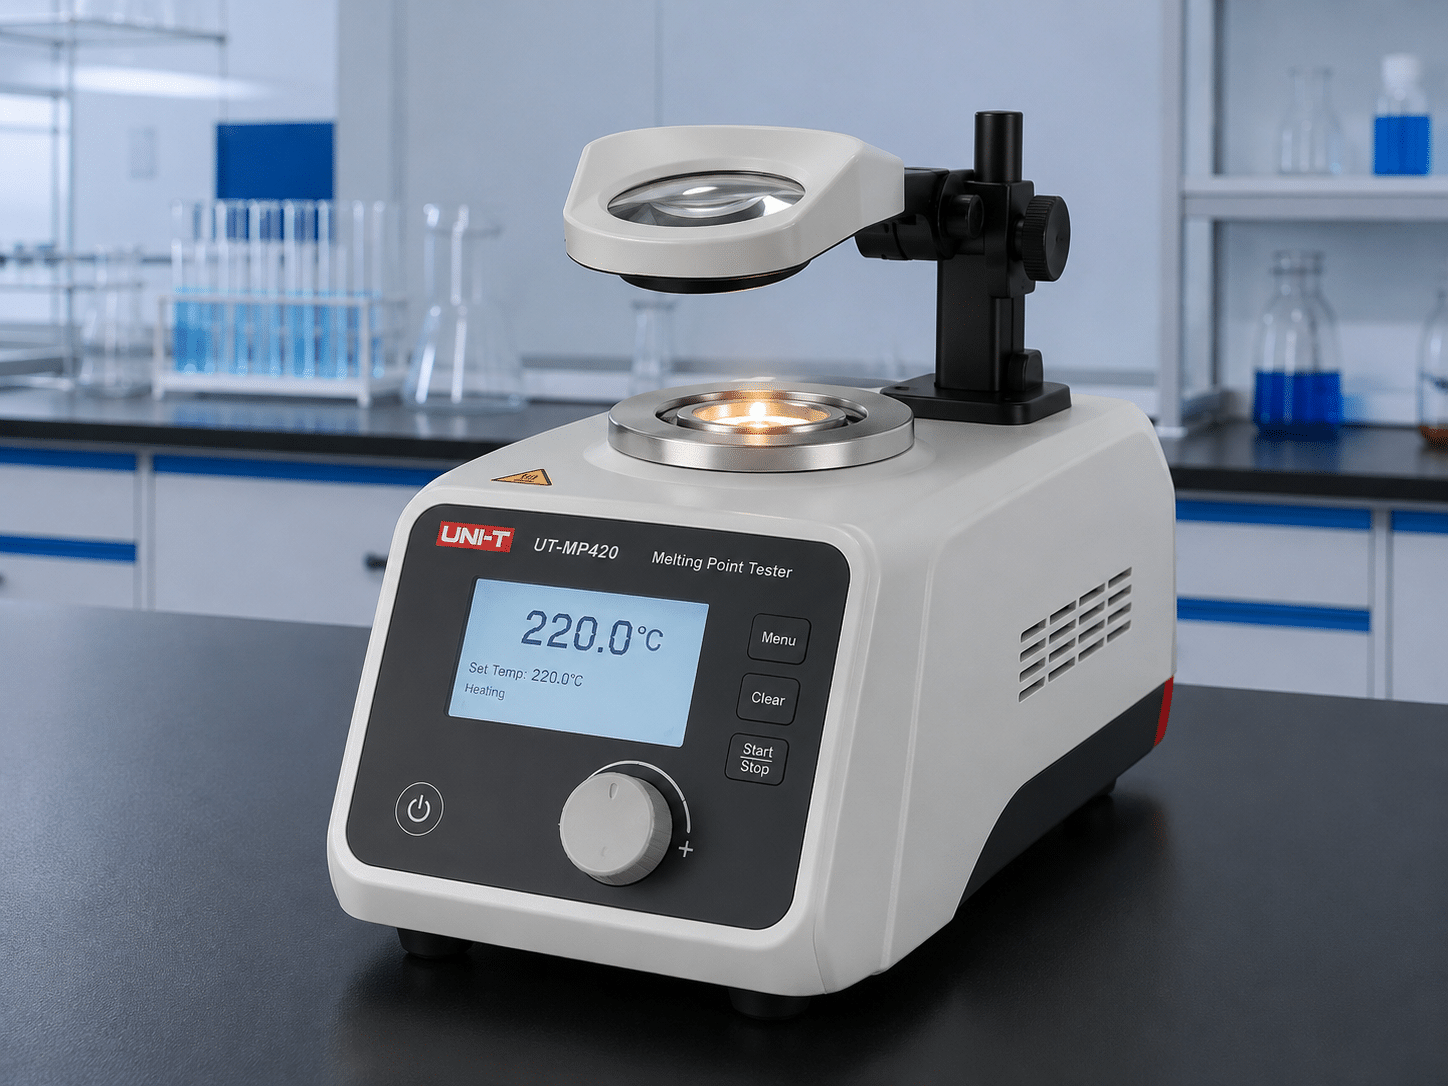
Sulamispisteen varmistus
Jokainen PA66-erä tarkistetaan erillisellä sulamispistetesterillä varmistaaksemme tarkan polymeerilaadun ennen tuotantoa. Tämä erottaa tavallisen PA66:n lämmönkestävistä ja matalan lämpötilan muunnelmista – joten materiaali vastaa ostotilauksesi eritelmiä, ei vain yleistä “nailon”-merkintää.
Tämä testi havaitsee myös laatusekoitukset ajoissa: tavallinen PA66, lämmönkestävä PA66HS ja palosuojattu PA66 V0/V2 voivat näyttää raepelleteinä identtisiltä, mutta suoriutuvat kuormituksessa hyvin eri tavoin. Tämän oikein tekeminen vastaanotossa estää kalliita virheitä myöhemmissä vaiheissa.
- Varmistaa tarkan polymeerilaadun ennen erän saapumista muottiin
- Erottaa tavalliset, lämmönkestävät ja palosuojatut PA66-muunnelmat
- Referenssilämpötila asetettu 220°C, nostetaan asteittain sulamisen alkamisen varmistamiseksi
Kosteuspitoisuuden testaus
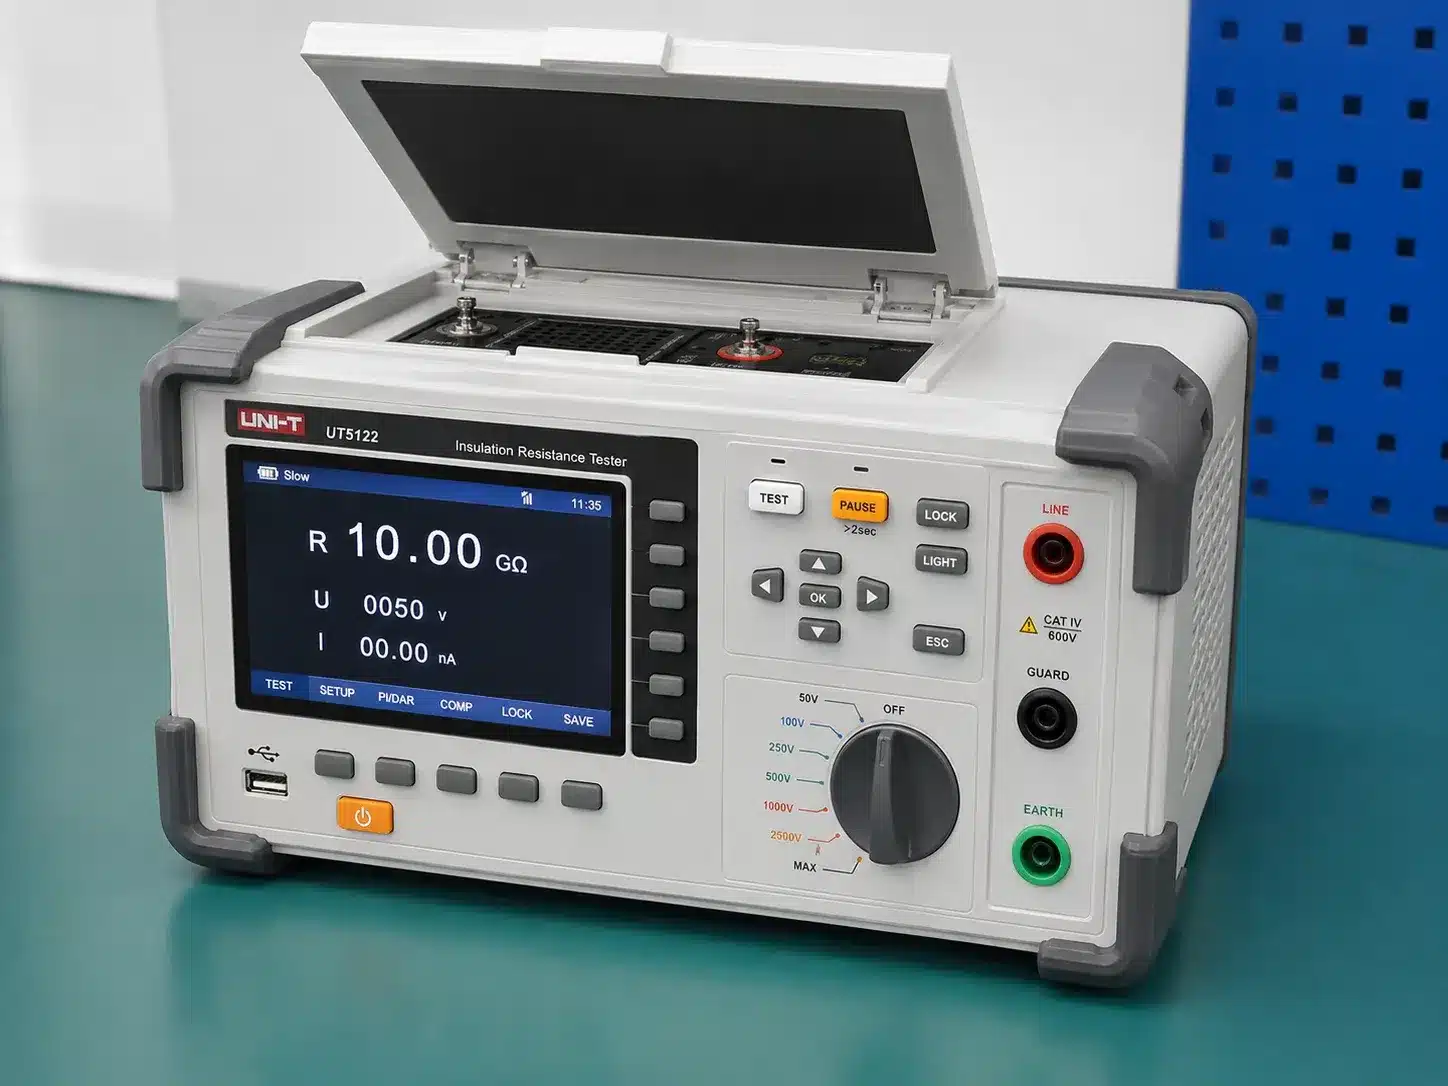
PA66-nailon on hygroskooppista – se imee kosteutta ilmasta, mikä vaikuttaa suoraan vetolujuuteen ja joustavuuteen. Nopea kosteusmittarimme tarkistaa jokaisen erän optimaalisen kosteusikkunan ennen muovausta, jotta valmiit nippusiteet eivät muutu hauraiksi varastoinnin tai kuljetuksen aikana.
PA66 voi imeä ympäristön kosteutta tunneissa avatusta pussista. Tavoiteikkunamme on tiukka – noin 2.5% kosteuspitoisuus normaaleissa olosuhteissa – tarkistettuna ennen muovausta ja uudelleen ennen lähetystä odottavassa varastossa.
- Tavoiteikkuna pidetään lähellä 2.5% kosteuspitoisuutta normaaleissa olosuhteissa
- Tarkistettu ennen muovausta ja uudelleen valmiissa varastossa ennen lähetystä
- Avatut pussit suljetaan välittömästi uudelleen imeytymisen estämiseksi
Korkean ja matalan lämpötilan ja kosteuden syklitys
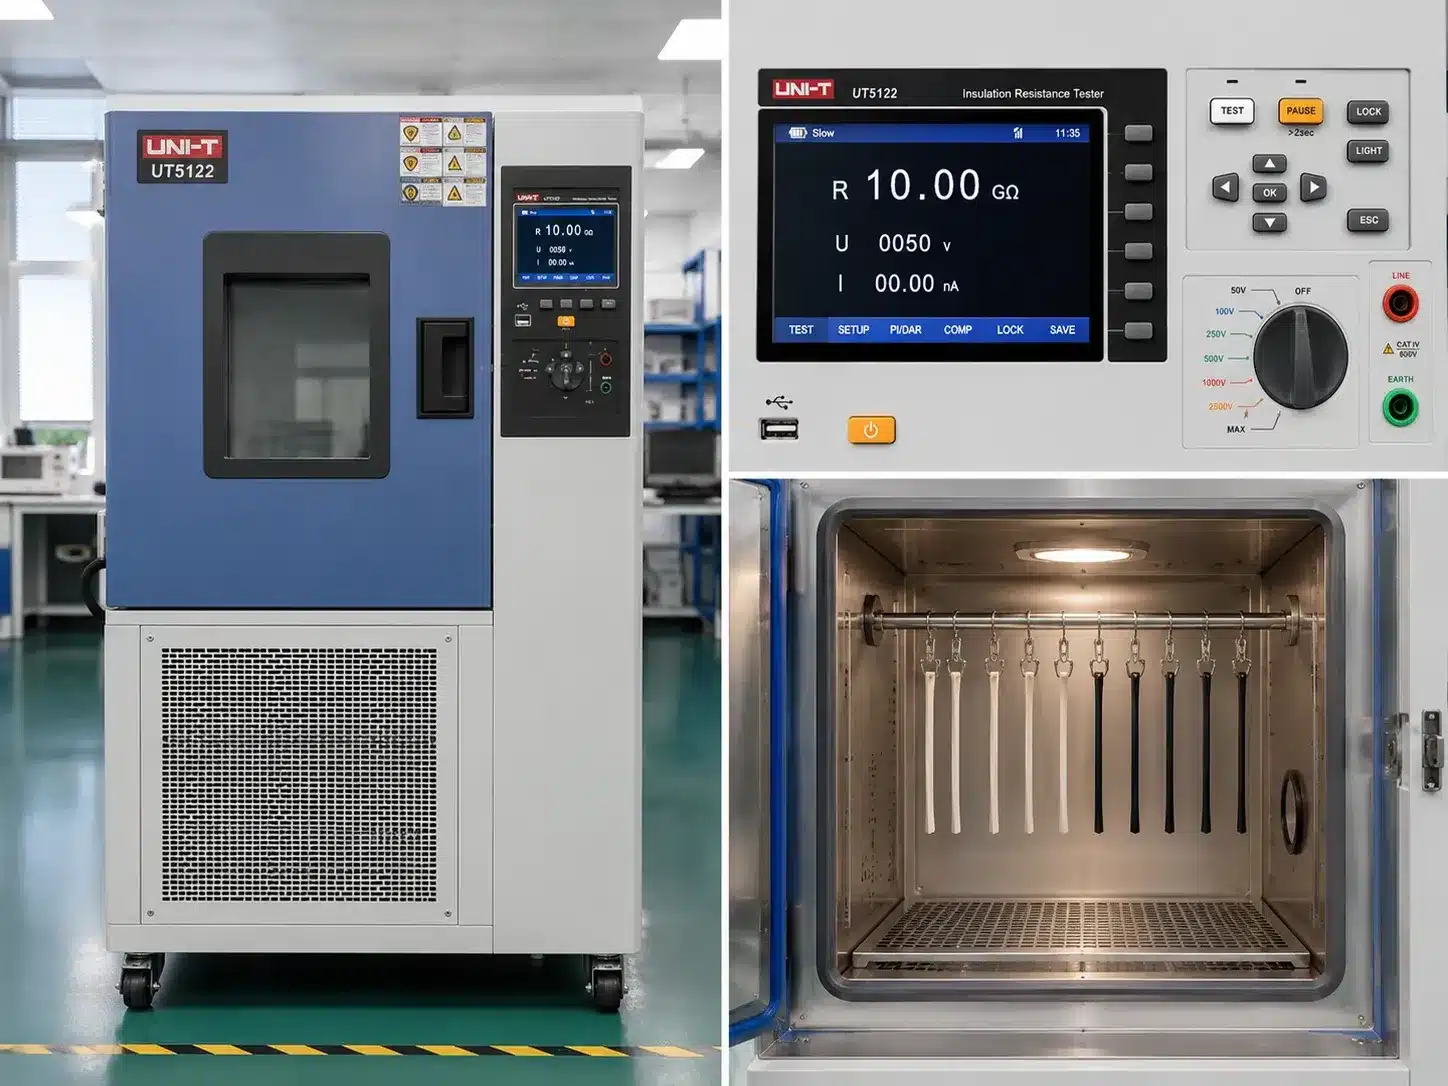
Näytteitä syklataan äärimmäisessä kuumuudessa ja kylmyydessä ympäristökammiossamme ulko-, teollisuus- ja kuljetusolosuhteiden simulointia varten. Nippusiteitä jännitetään ja taivutetaan jokaisen syklin jälkeen varmistaaksemme, että ne pysyvät joustavina eivätkä halkea – todellisen maailman suorituskyvyn varmistaminen alkaen -40°C – +105°C materiaalilaadusta riippuen.
Näytteitä syklataan standardina -20°C ja +85°C välillä (laajennettavissa -40°C:een kylmän ilmaston laaduille) taivutus- ja jännitystesteillä jokaisen syklin jälkeen. Tämä on testi, joka ennustaa, miten nippuside käyttäytyy kylmällä talvipakkasella tai kuumalla kattorakennuksella – ei vain laboratoriossamme.
- Standardisykli: -20°C - +85°C, laajennettavissa -40°C:een kylmän ilmaston laaduille
- Taivutus- ja jännitystestit suoritetaan jokaisen syklin jälkeen, ei vain myyntipisteessä
- Vahvistaa todelliset kuljetus- ja ulkovarastointiolosuhteet, ei vain myyntipisteessä
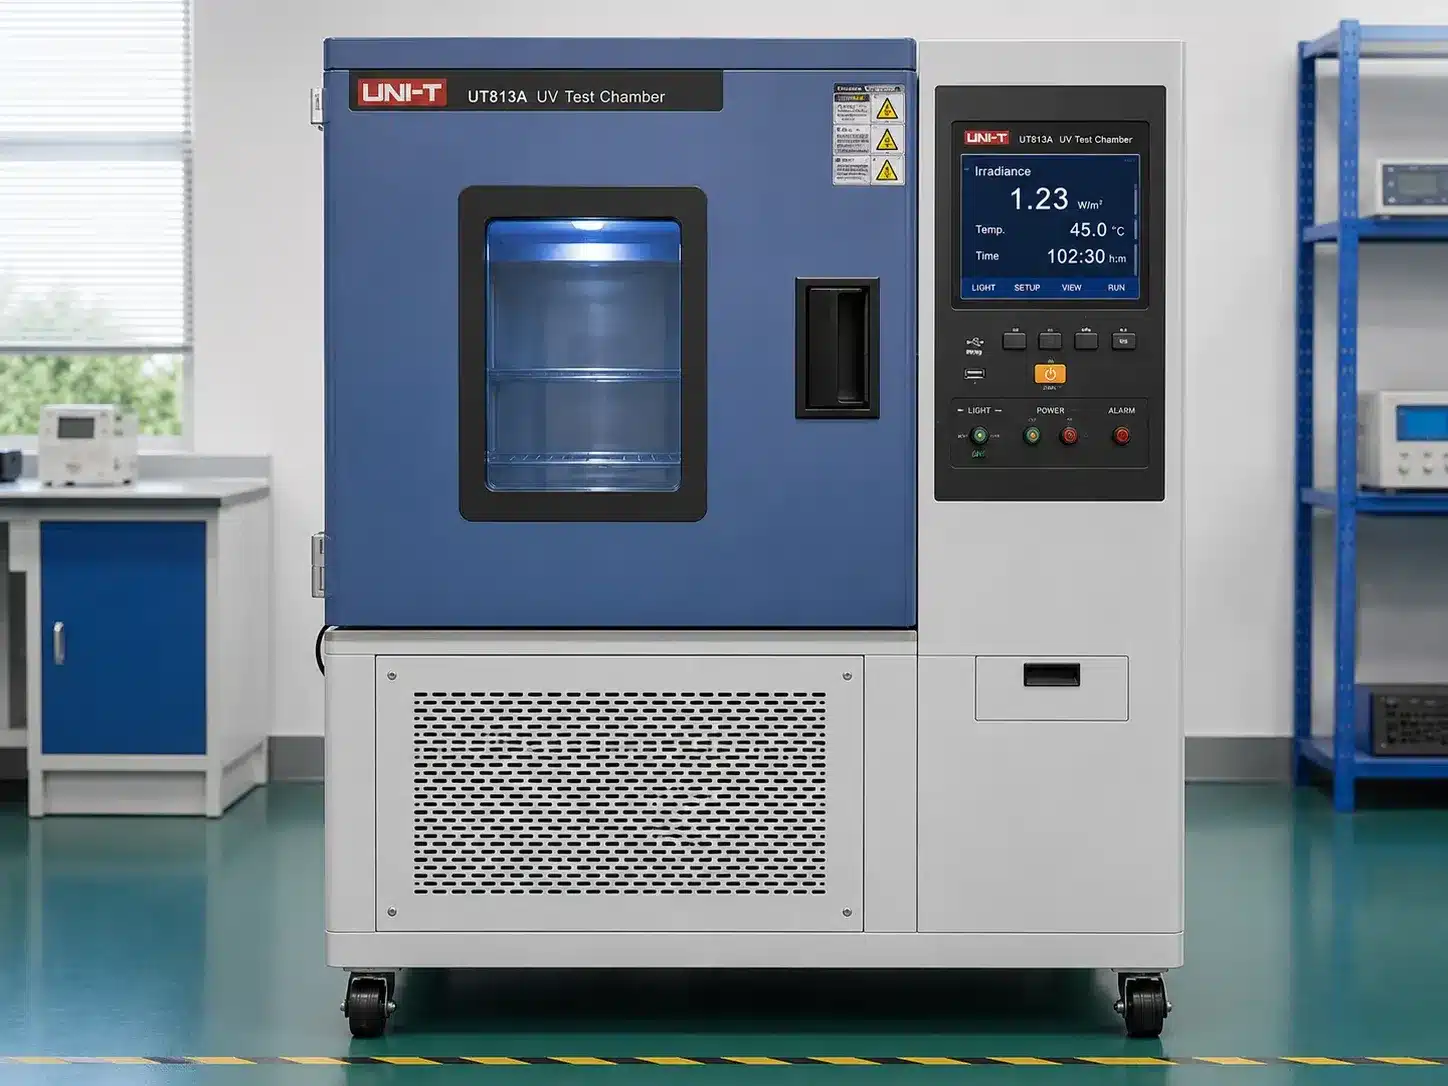
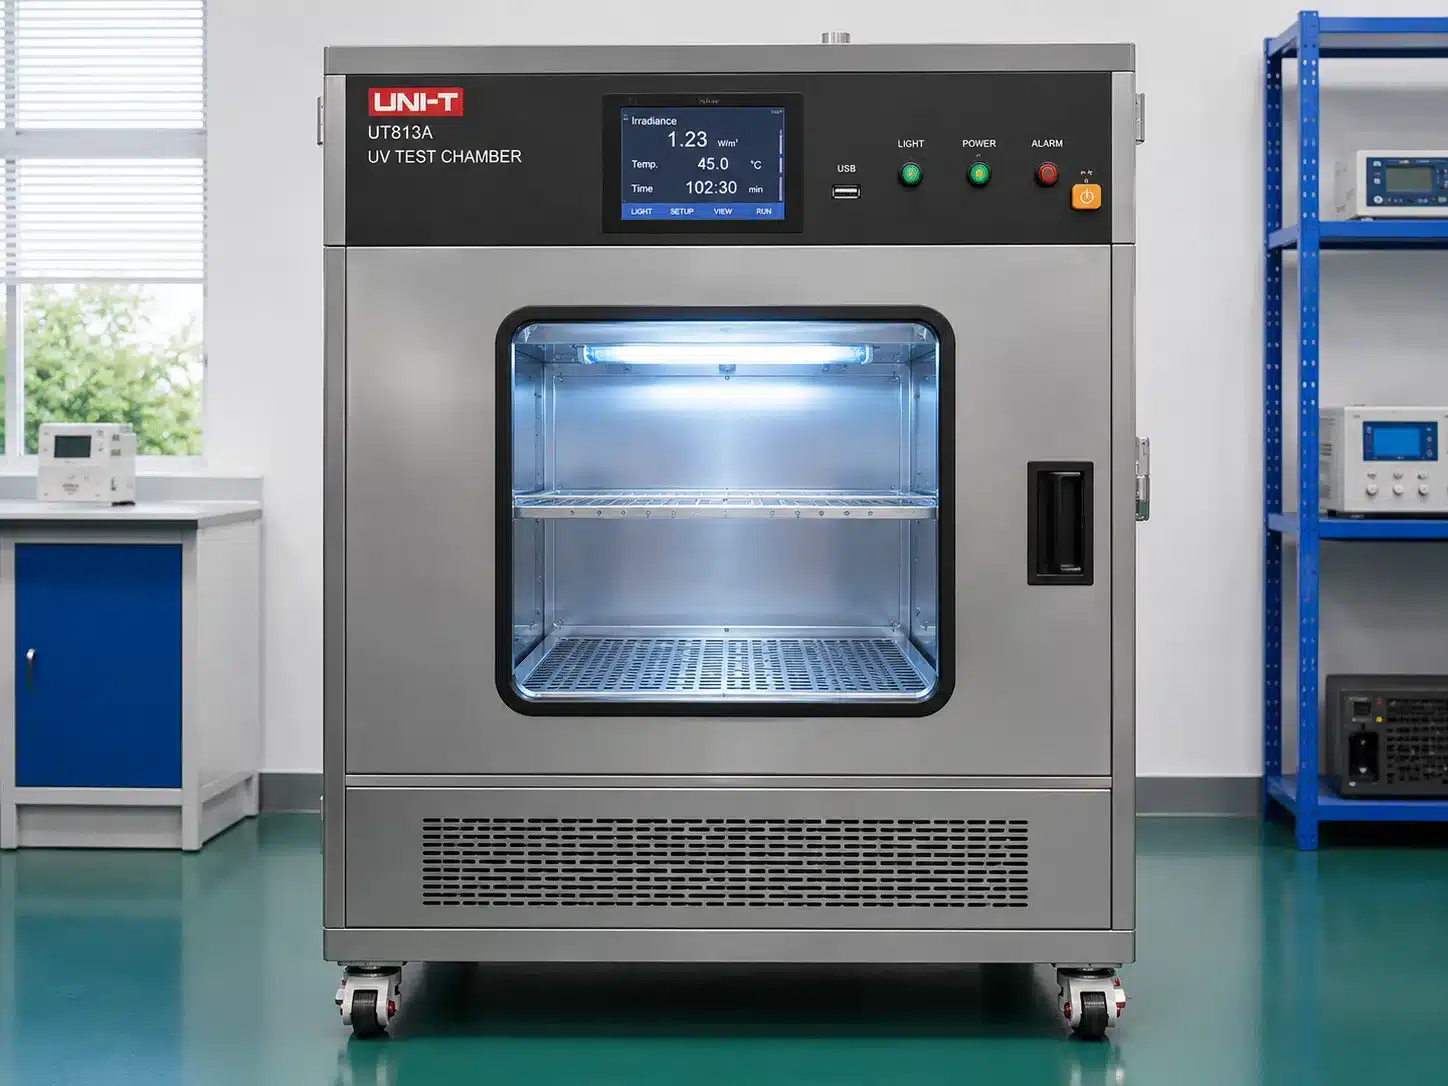
UV-säänkestävyystestaus
UV-säänkestävyyskammio simuloi pitkäaikaista auringonvalolle altistumista kontrolloidussa lämpötilassa ja kosteudessa, varmistaen värimuutokset, halkeilun ja mekaanisen lujuuden menetyksen pitkän syklin aikana. Näin validoimme aurinko-, telekommunikaatio- ja ulkorakennustilauksissa käytetyt UV-stabiloidut laadut.
Toistuvat UV-altistussyklit lepojaksoineen simuloivat kuukausien ulkona tapahtuvaa auringonvalolle altistumista päivissä. Testi- ja kontrolliryhmiä verrataan värimuutosten, halkeilun ja altistuksen jälkeisen taivutuslujuuden osalta ennen kuin erä sertifioidaan UV-kestäväksi.
- Toistuvat UV-syklit lepojaksoineen simuloivat kuukausien auringonvalolle altistumista päivissä
- Testi vs. kontrolliryhmä verrataan värimuutoksia ja halkeilua
- Altistuksen jälkeinen taivutuslujuus varmistettu ennen erän UV-sertifiointia
UL94-syttyvyystestaus
Palonsuojatut laadut testataan UL94-standardin mukaisesti erillisessä syttyvyyskammioissamme, kattaen sekä vaakasuuntaiset (HB) että pystysuuntaiset (V0/V1/V2) palamisluokitukset. Jälkipaloaika, palamisnopeus ja tippumiskäyttäytyminen tallennetaan suhteessa kunkin luokituksen vaadittuihin kynnysarvoihin.
Testaamme sekä vaakasuuntaisen palamisnopeuden että pystysuuntaisen jälkipalo- ja tippumiskäyttäytymisen, vastaten tilauksessasi pyydettyä luokitusta. Sertifikaatit, jotka viittaavat tiettyyn testattuun erään, toimitetaan lähetysasiakirjojesi mukana.
- Kattaa vaakasuuntaisen (HB) ja pystysuuntaisen (V0/V1/V2) palamisluokitukset
- Jälkipaloaika, palamisnopeus ja tippumiskäyttäytyminen tallennetaan
- Tulokset vastaavat tilauksesi luokitusta, ei oletettua
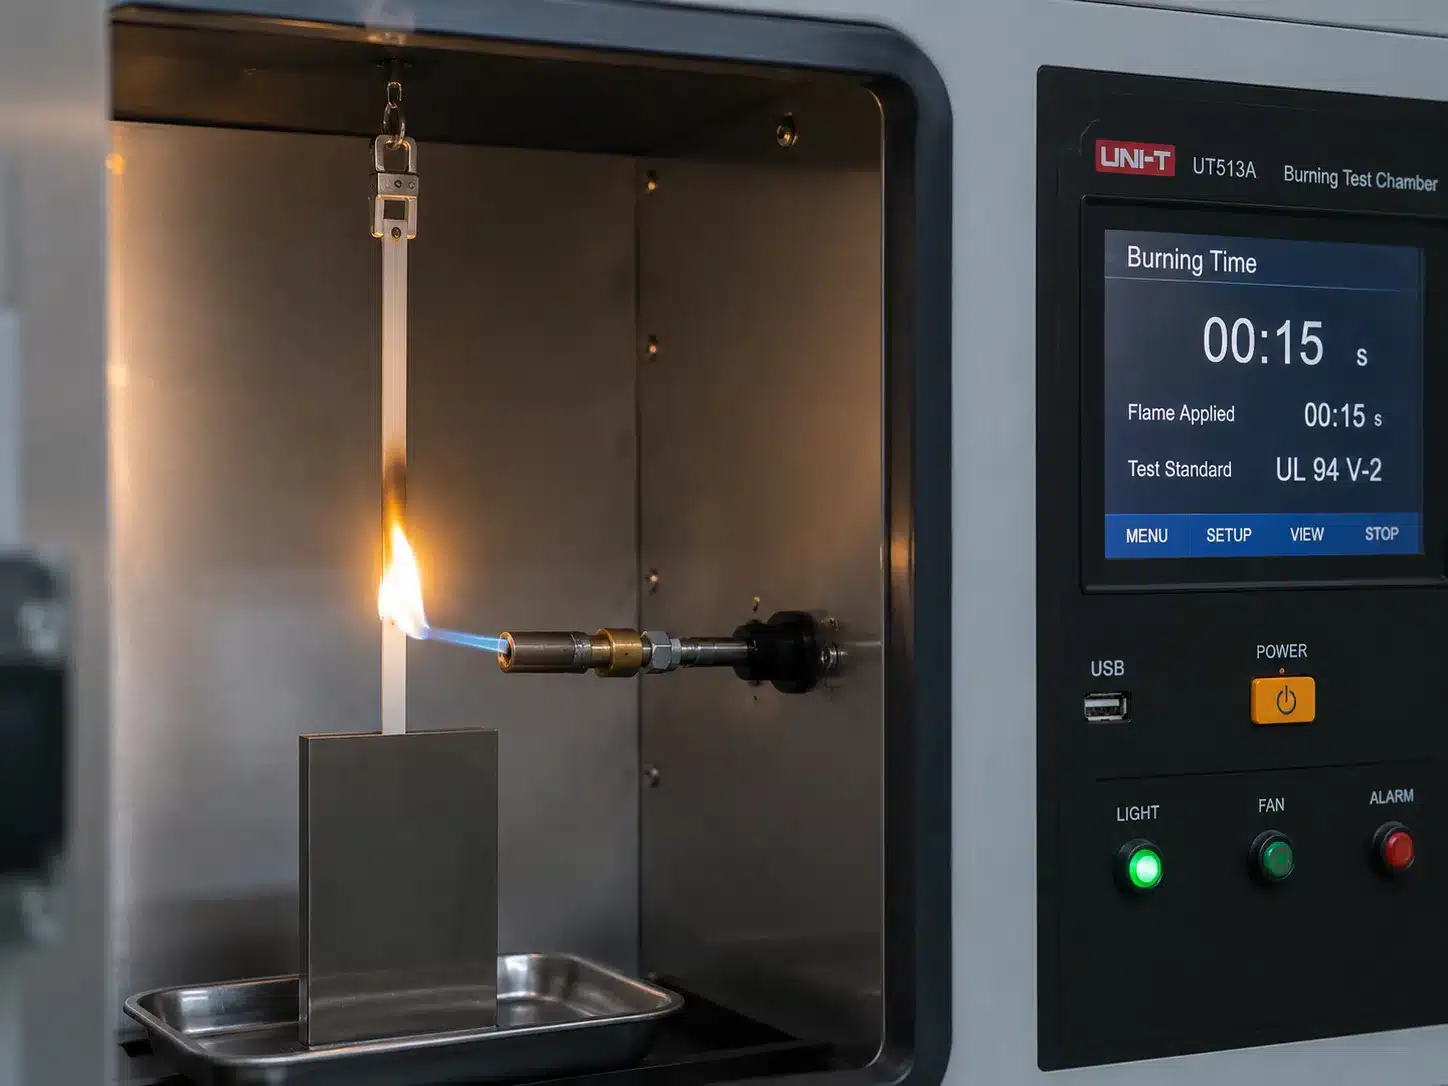
Syttyvyystesti toiminnassa
Live-pystysuuntainen palamistesti tuotantonäytteellä — avoin liekki asetetaan määritellyksi ajaksi ja näytettä tarkastellaan jälkipaloajan ja palavien tippojen varalta. Tulokset luokittelevat jokaisen laadun V0, V1 tai V2, joten palonsuojattuja nippusiteitä tilaavat ostajat tietävät tarkalleen, mitä standardia heidän eränsä täyttää.
Tämä on sama testausmenetelmä, johon viitataan vaatimustenmukaisuustodistuksessasi — ei markkinointiväite, vaan dokumentoitu, toistettava menettely, joka suoritetaan sinulle toimitetulle tietylle erälle.
- Liekki asetetaan määritellyksi ajaksi UL94-menetelmän mukaisesti
- Näytettä tarkastellaan jälkipaloajan ja palavien tippojen varalta
- Testi suoritetaan tietylle erälle johon viitataan vaatimustenmukaisuustodistuksessasi
Materiaalin ominaisuuksien vertailu
Oikean materiaalilaadun valinta riippuu syttyvyysluokituksesta, happi-indeksistä ja lämpötila-alueesta, jota sovelluksesi vaatii. Tämä taulukko tiivistää valmistamamme materiaalit, jotta voit vahvistaa oikean spesifikaation ennen tilaamista.
Materiaali / Variaatio
Koodi
Paloluokitus
Happi-indeksi
Soveltuva lämpötila-alue
Polyamidi 66 — Yleinen
PA66
UL94V-2
28
-40°C – +85°C
Polyamidi 66 — Säänkestävyys
PA66W/UV
UL94V-2
28
-40°C – +85°C
Polyamidi 66 — Kestää korkeita lämpötiloja
PA66HS
UL94V-HB
28
-40°C – +105°C
Polyamidi 66 — Kestää korkeita lämpötiloja ja säätä
PA66HSW
UL94V-HB
28
-40°C – +105°C
Polyamidi 66 — Kestää matalia lämpötiloja
PA66
UL94VHB
28
-40°C – +85°C
Polyamidi 66 — Kylmänkestävyys
PA66
UL94VHB
28
-50°C – +85°C
Polyamidi 66 — Palonsuojattu, öljy- ja korkean lämpötilan kestävä
PA66UV+V2
UL94V-2
28
-30°C – +180°C
Polyamidi 66 — Paloluokka V0
V0
UL94V-0
28
-40°C – +85°C
Polyamidi 46 — Kestää korkeita lämpötiloja
PA46HR
UL94V-2
—
-40°C – +165°C
Polyamidi 12 — Säänkestävyys
PA12W
UL94HB
27
-40°C – +85°C
Polyamidi 11 — Kestää korkeita lämpötiloja ja säätä
PA11
UL94HB
20
-40°C – +105°C
Polyamidi 6 — Yleinen
PA6
UL94V-2
21
-20°C - +85°C
Polypropeeni — Yleinen
PP
—
26
-30°C – +85°C
Polyeteeni — Yleinen
LDPE
—
17
-40°C – +85°C
ETFE (Tefzel®) — UV- ja kemikaalinkestävyys
TEFZEL
UL94V-0
17
-60°C – +170°C
Minimiasennuslämpötila vaihtelee -10°C – -40°C välillä tyypistä riippuen — varmista kylmän ilmaston asennukset tiimiltämme.
Laadunvalvontaprosessimme, vaihe vaiheelta
Standardit ja eritelmät
Jokainen tilaus alkaa kirjallisesta spesifikaatiosta – koot, toleranssit, vetolujuusluokitukset ja sovellettavat standardit (ISO 9001 -laatujärjestelmä, IEC 62275 -tuotetestaus, RoHS -materiaalirajoitukset).
Saapuvan materiaalin laadunvalvonta
PA66-erät testataan sulamispisteen ja kosteuden varalta ennen tuotantoon vapauttamista. Vaatimustenvastainen materiaali ei koskaan pääse koneelle.
Prosessin aikainen tarkastus
Visuaaliset tarkastukset, mittaus ja ensimmäisen kappaleen hyväksyntä jokaisessa koneessa, jokaisessa vuorossa – parametrit kirjataan jäljitettävyyttä varten.
Tuotannon jälkeinen testaus
Valmiit erät otetaan näytteeksi vetolujuuden, lämpötilan kestävyyden, UV-kestävyyden ja palonkestävyyden testaamiseksi sisäisessä laboratoriossamme.
Dokumentointi ja jäljitettävyys
Tarkastusraportit, vaatimustenmukaisuustodistukset ja erän jäljitettävyyskoodit toimitetaan jokaisen lähetyksen mukana – valmiina auditointitiedostoosi, kolmannen osapuolen ennakkotarkastus saatavilla pyynnöstä.
Jatkuva parantaminen
Asiakaspalautteet, testidata ja operaattorikoulutus syötetään takaisin prosessiin – laatu pysyy vakaana, kun volyymit kasvavat toistuvissa konttiohjelmissa.
Bozhoun tuotantolaitoksemme sisällä
Todellisia kuvia työpajastamme – koneet, ihmiset ja prosessit jokaisen lähettämämme laatikon takana.


Varastointi- ja käsittelyohjeet
Oikea varastointi pitää PA66:n optimaalisessa kosteus- ja lämpötilaikkunassa, joten nippusiteet toimivat testatun spesifikaationsa mukaisesti koko toimitusketjusi ajan.
Älä varastoi suorassa auringonvalossa
Pidä poissa lämmönlähteistä
Pidä suljettuna käyttöön asti
Ideal climate: 23°C, 50% RH
Näe laatu omin silmin – ilmaiset näytteet ja testiraportit
Pyydä ilmaisia näytteitä standardikokoisista tuotteista, erätestiraportteja tai kolmannen osapuolen tarkastusjärjestelyjä – vientitiimimme vastaa 24 tunnin kuluessa.