


Come controlliamo la qualità delle fascette stringicavo — dal granulo PA66 al cartone imballato
In Anhui Shangbo Plastics, ogni fascetta stringicavo, zip tie e fascetta per cavi supera test rigorosi e standardizzati rispetto ai parametri di riferimento internazionali — in modo che le vostre spedizioni offrano prestazioni affidabili nelle applicazioni elettriche, edili, automobilistiche e delle telecomunicazioni, container dopo container.
Il nostro investimento in infrastrutture avanzate
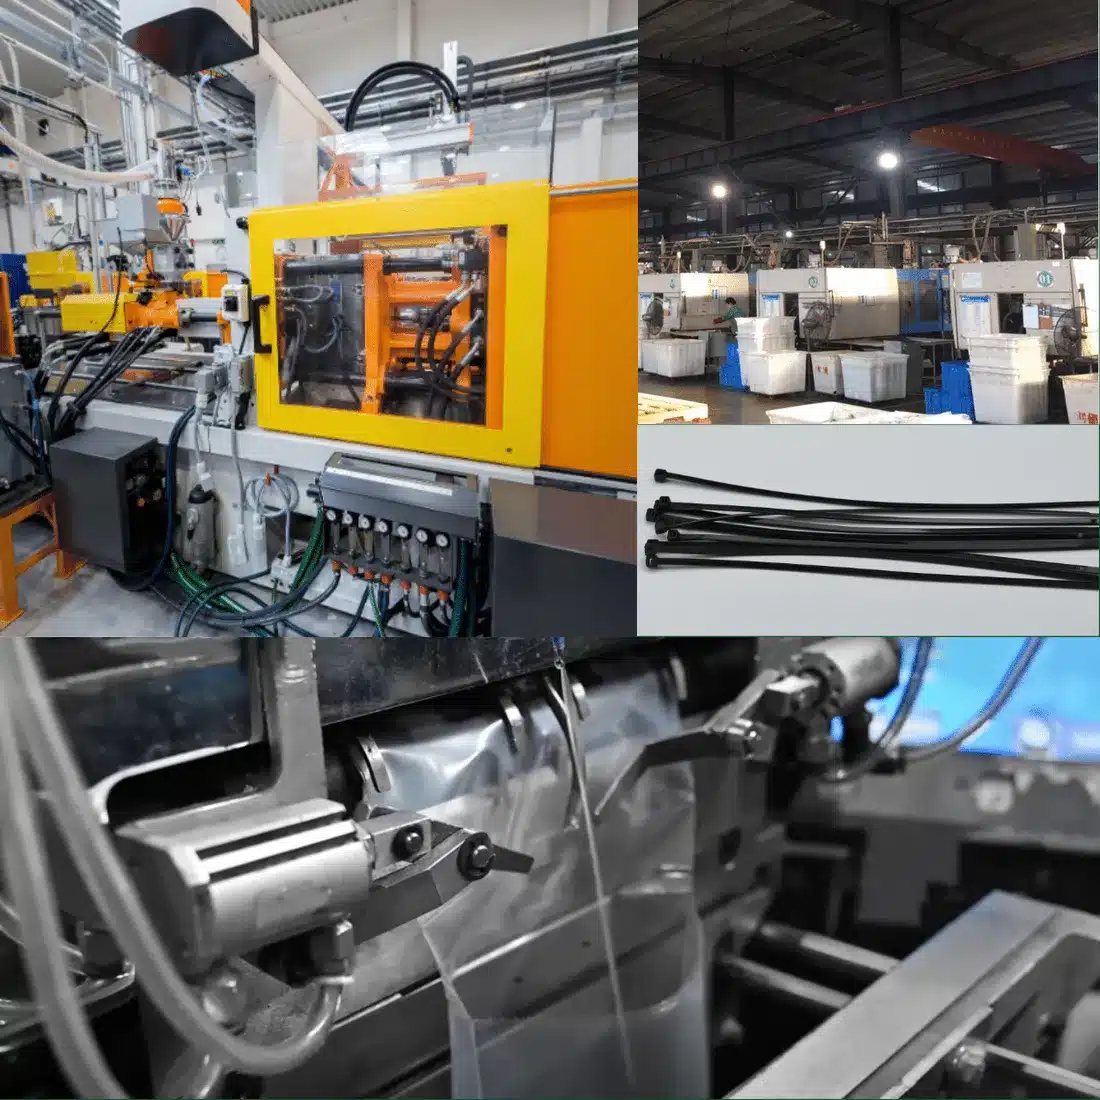
La qualità costante inizia con l'attrezzatura giusta. Il nostro stabilimento di Bozhou, Anhui, utilizza stampi a canale caldo di precisione e linee di iniezione automatizzate, supportati da un laboratorio di test interno completamente attrezzato — in modo che i difetti vengano individuati alla macchina, non nel vostro magazzino.
Stampi a canale caldo per fascette stringicavo in nylon per ogni dimensione e specifica
Macchine di iniezione monocilindriche ad alta velocità per produzione ad alto volume e basso difetto
Strumenti di prova di laboratorio — trazione, temperatura, UV, umidità e punto di fusione
Test rigorosi in ogni fase
Nove punti di controllo si trovano tra la materia prima e la vostra spedizione — ognuno con attrezzature interne dedicate e risultati documentati disponibili su richiesta.
Verifica Materie Prime
Ogni lotto di PA66 (nylon 6/6) viene verificato prima di entrare in produzione. Un tester del punto di fusione conferma le proprietà termiche del polimero e gli analizzatori di umidità controllano il contenuto d'acqua — perché l'umidità in eccesso indebolisce la resistenza alla trazione, mentre una quantità insufficiente causa fragilità durante lo stoccaggio.
Lavoriamo solo con fornitori verificati e conserviamo un certificato di analisi per ogni lotto in entrata. I granuli sono codificati a colori e controllati rispetto all'ordine di acquisto prima del rilascio al reparto di produzione, in modo che la qualità errata non raggiunga mai uno stampo.
- 10 campioni per lotto, più un gruppo di controllo tenuto da parte per confronto
- Fornitori ri-verificati su una programmazione fissa, non solo al momento dell'onboarding
- Granuli non conformi vengono messi in quarantena, mai miscelati in una produzione

Controllo Processo di Stampaggio
Gli stampi a canale caldo di precisione e i parametri macchina monitorati — temperatura, pressione e velocità di raffreddamento — mantengono ogni fascetta stringicavo dimensionalmente coerente. Gli operatori eseguono ispezioni visive e controlli dimensionali alla macchina, in modo che i difetti vengano fermati in fase di processo, non scoperti dopo l'imballaggio.
Ognuna delle nostre 21 macchine di iniezione ad alta velocità opera secondo una ricetta di processo bloccata, registrata per turno. Qualsiasi deviazione dalla tolleranza arresta automaticamente la linea finché un operatore non reimposta e convalida nuovamente i parametri.
- Temperatura del cilindro, pressione di iniezione e velocità di raffreddamento registrate ogni turno
- Approvazione primo articolo su ogni cambio stampo prima dell'inizio di una produzione
- Arresto automatico della linea in caso di deviazione dei parametri fuori tolleranza
Test di Trazione e Meccanici
Tester di trazione a doppio braccio verificano la resistenza alla trazione ad anello rispetto al valore nominale di ogni dimensione — più controlli di allungamento e resistenza all'impatto. Questo è il test che conta di più per i grossisti di materiale elettrico: la fascetta deve sostenere il carico dichiarato senza rompersi o deformarsi.
Ogni dimensione della nostra gamma ha una resistenza minima alla trazione ad anello pubblicata, testata secondo metodi di riferimento internazionali. Set di campioni vengono prelevati da ogni lotto di produzione, non solo alla qualifica di nuovi stampi, in modo che la resistenza rimanga costante container dopo container.
- Resistenza alla trazione ad anello testata rispetto al minimo pubblicato per ogni misura
- Allungamento e resistenza agli urti verificati insieme al carico di rottura
- Campionati da ogni lotto di produzione, non solo alla qualifica dello stampo

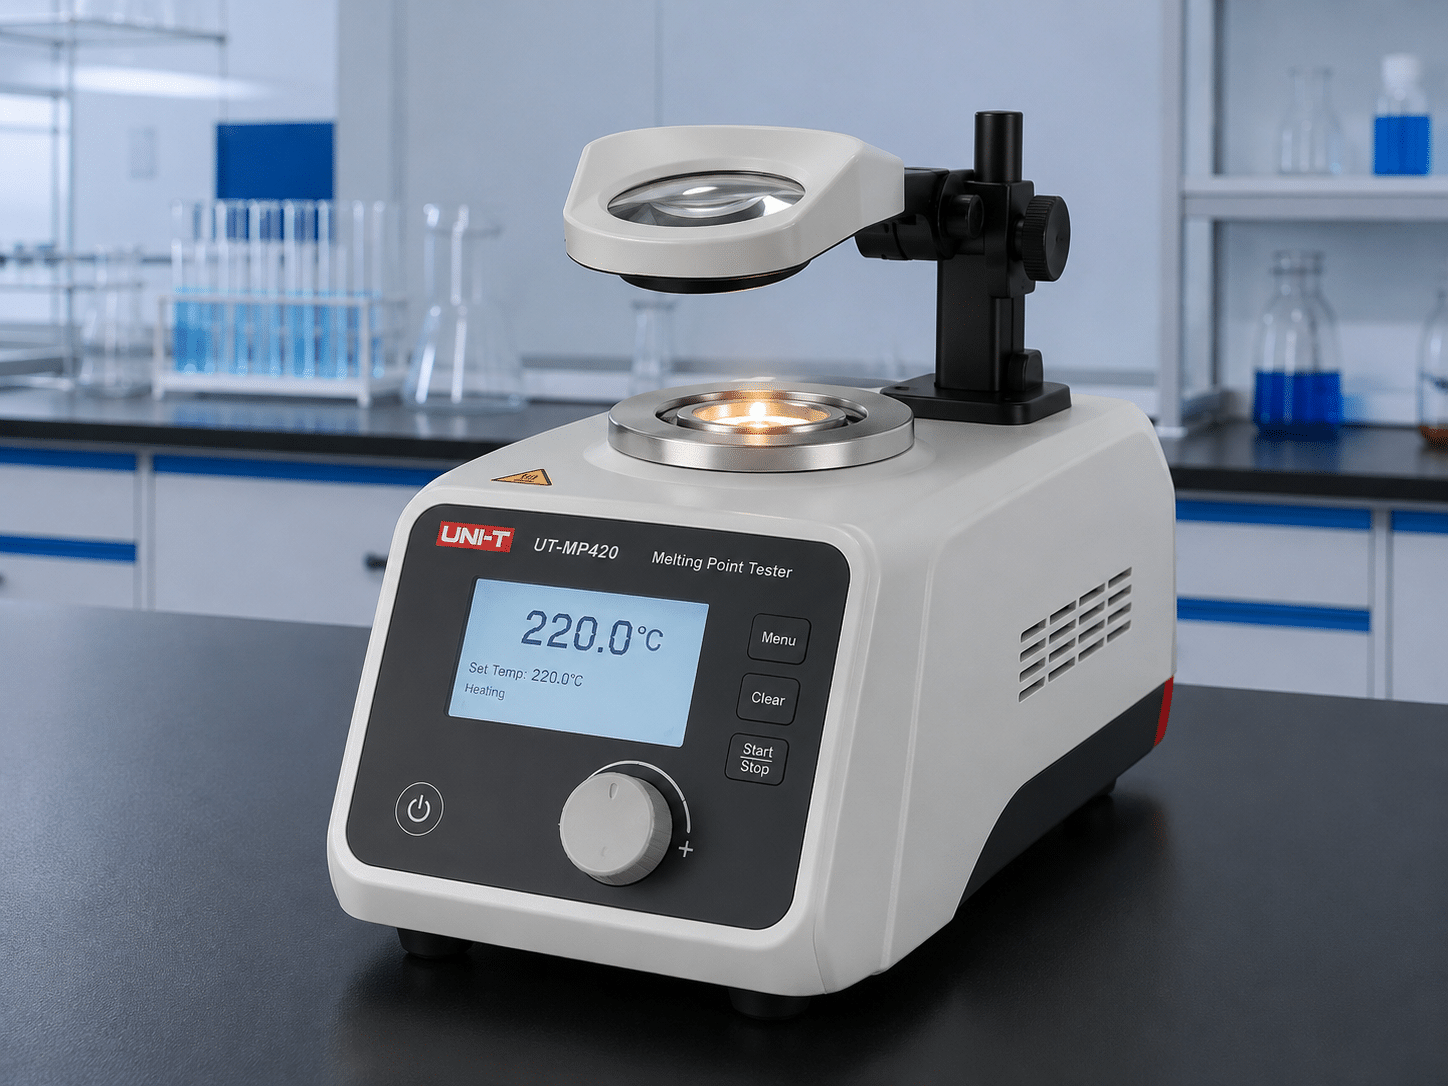
Verifica Punto di Fusione
Ogni lotto di PA66 viene controllato su un tester dedicato per il punto di fusione per confermare l'esatta qualità del polimero prima che entri in produzione. Questo distingue il PA66 standard dalle varianti resistenti al calore e a bassa temperatura, in modo che il materiale corrisponda alle specifiche del Suo ordine d'acquisto, non solo a un'etichetta generica di “nylon”.
Questo test rileva anche precocemente errori di qualità: PA66 standard, PA66HS resistente al calore e PA66 V0/V2 ritardante di fiamma possono apparire identici come pellet grezzi ma comportarsi in modo molto diverso sotto carico. Fare questo correttamente all'ingresso previene costosi errori a valle.
- Conferma l'esatta qualità del polimero prima che un lotto raggiunga lo stampo
- Distingue le varianti standard, resistenti al calore e ritardanti di fiamma del PA66
- Temperatura di riferimento impostata a 220°C, aumentata gradualmente per confermare l'inizio della fusione
Test Umidità
Il nylon PA66 è igroscopico: assorbe umidità dall'aria, il che influisce direttamente sulla resistenza alla trazione e sulla flessibilità. Il nostro rapido tester di umidità controlla che ogni lotto rimanga all'interno della finestra di umidità ottimale prima dello stampaggio, in modo che le fascette finite non diventino fragili durante lo stoccaggio o il trasporto.
Il PA66 può assorbire umidità ambientale entro poche ore dall'apertura di una busta. La nostra finestra target è ristretta, circa il 2.5% di contenuto di umidità in condizioni standard, controllata prima dello stampaggio e di nuovo sul prodotto finito in attesa di spedizione.
- Finestra target mantenuta vicino a 2.5% di contenuto di umidità in condizioni standard
- Controllato prima dello stampaggio e di nuovo sul prodotto finito prima della spedizione
- Buste aperte richiusi immediatamente per prevenire il riassorbimento
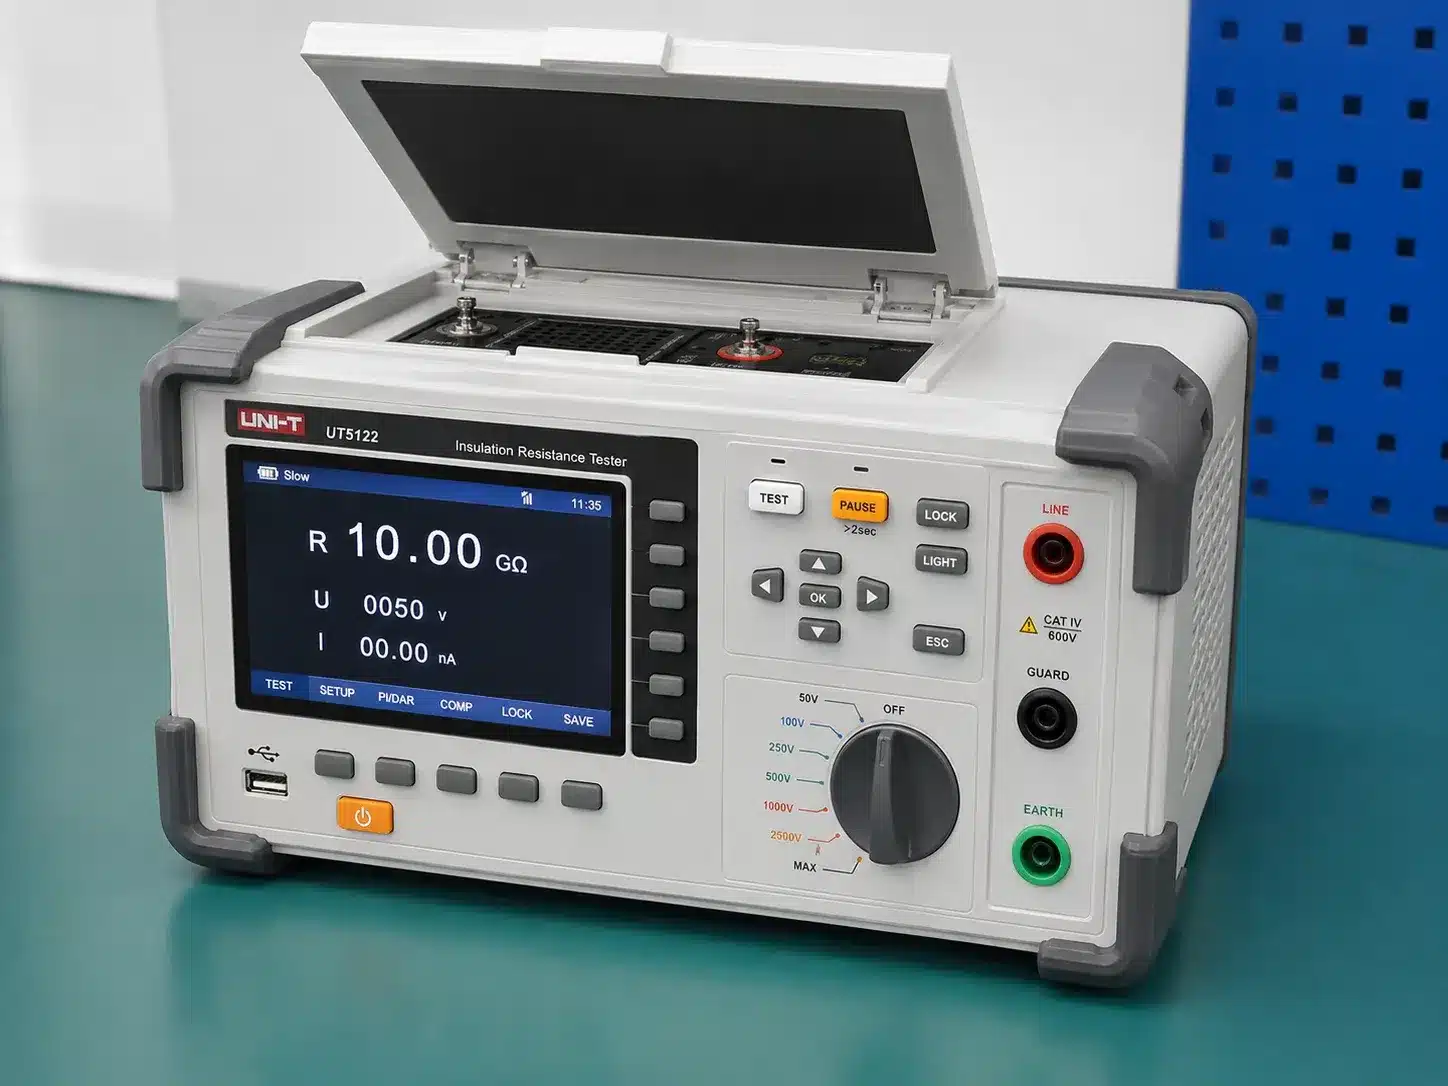
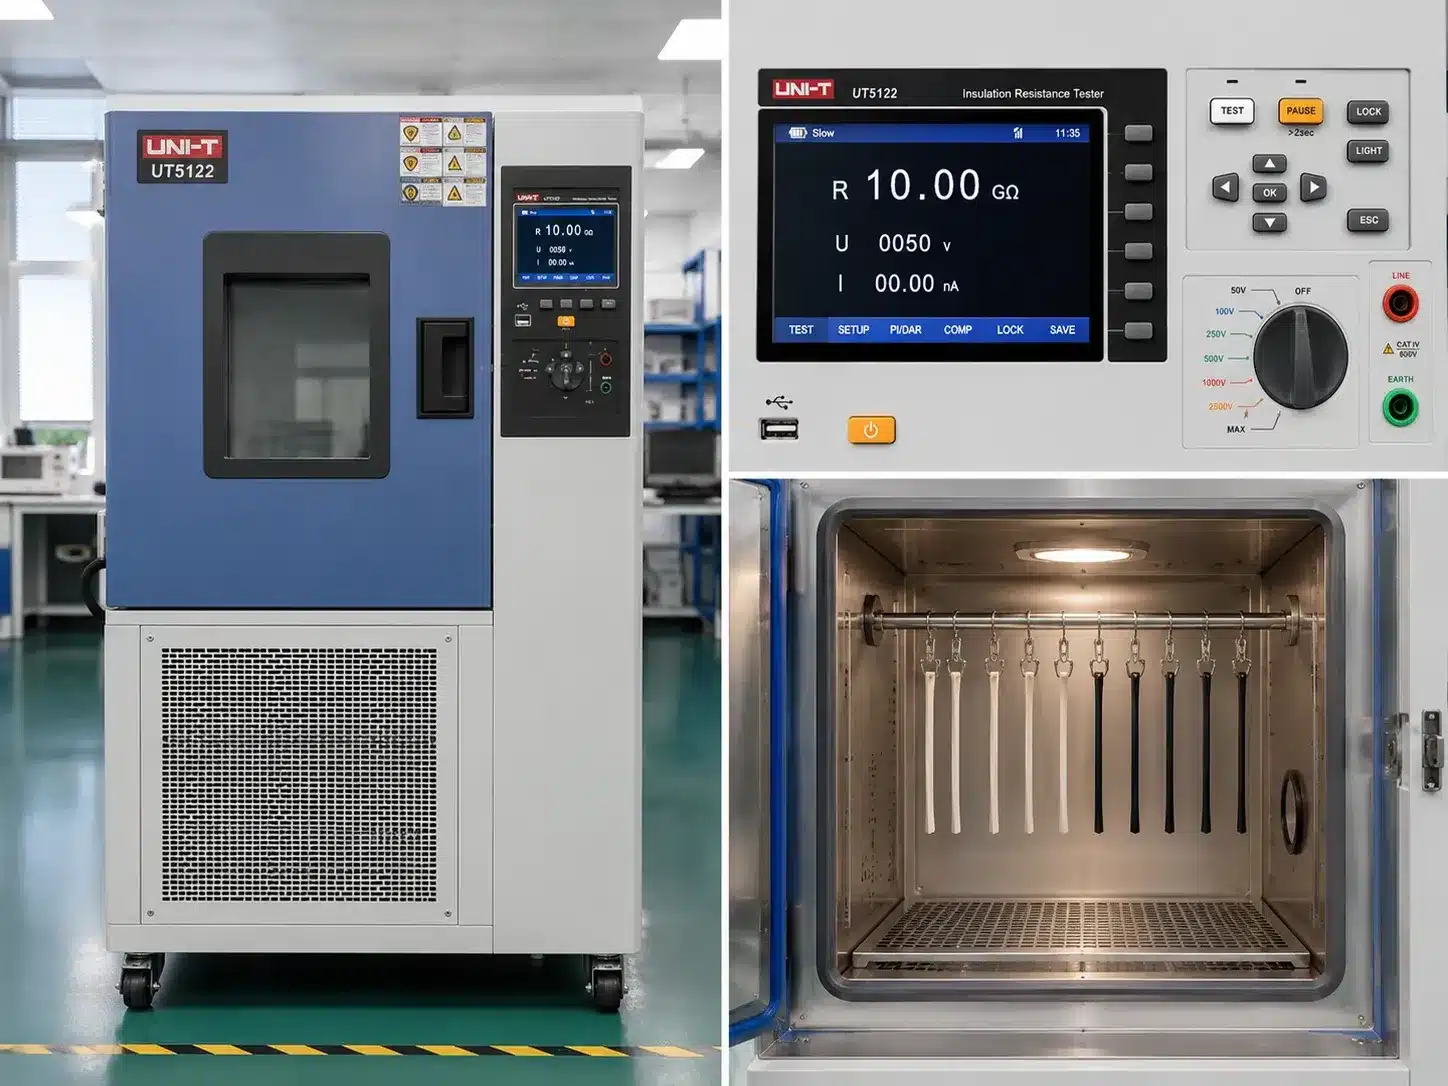
Cicli di Temperatura e Umidità Alta-Bassa
I campioni vengono fatti ciclare attraverso calore e freddo estremi nella nostra camera ambientale per simulare condizioni esterne, industriali e di trasporto. Le fascette vengono messe in tensione e piegate dopo ogni ciclo per confermare che rimangano flessibili e non si crepino, verificando le prestazioni reali da -40°C a +105°C a seconda della qualità del materiale.
I campioni vengono fatti ciclare tra -20°C e +85°C come standard (estensibile a -40°C per qualità per climi freddi) con test di piegatura e tensione dopo ogni ciclo. Questo è il test che predice come una fascetta si comporta in un inverno rigido o su un'installazione su un tetto caldo, non solo nel nostro laboratorio.
- Ciclo standard: -20°C a +85°C, estensibile a -40°C per qualità per climi freddi
- Test di piegatura e tensione eseguiti dopo ogni ciclo, non solo a fine esposizione
- Valida le reali condizioni di trasporto e stoccaggio esterno, non solo il punto vendita
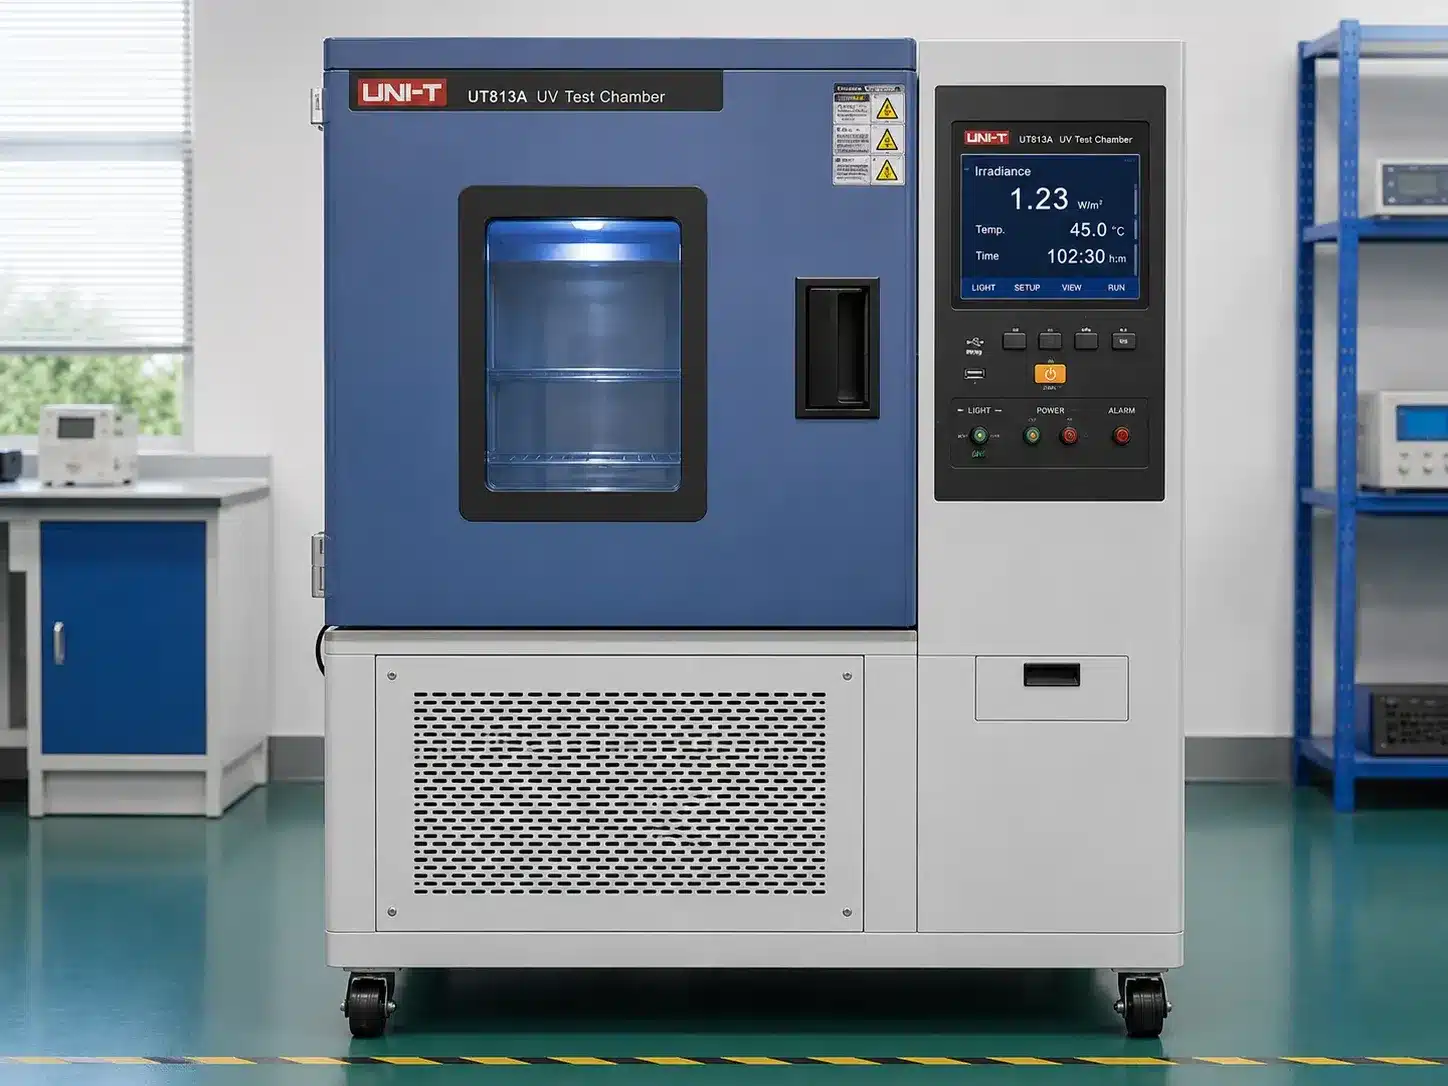
Test di Resistenza UV agli Agenti Atmosferici
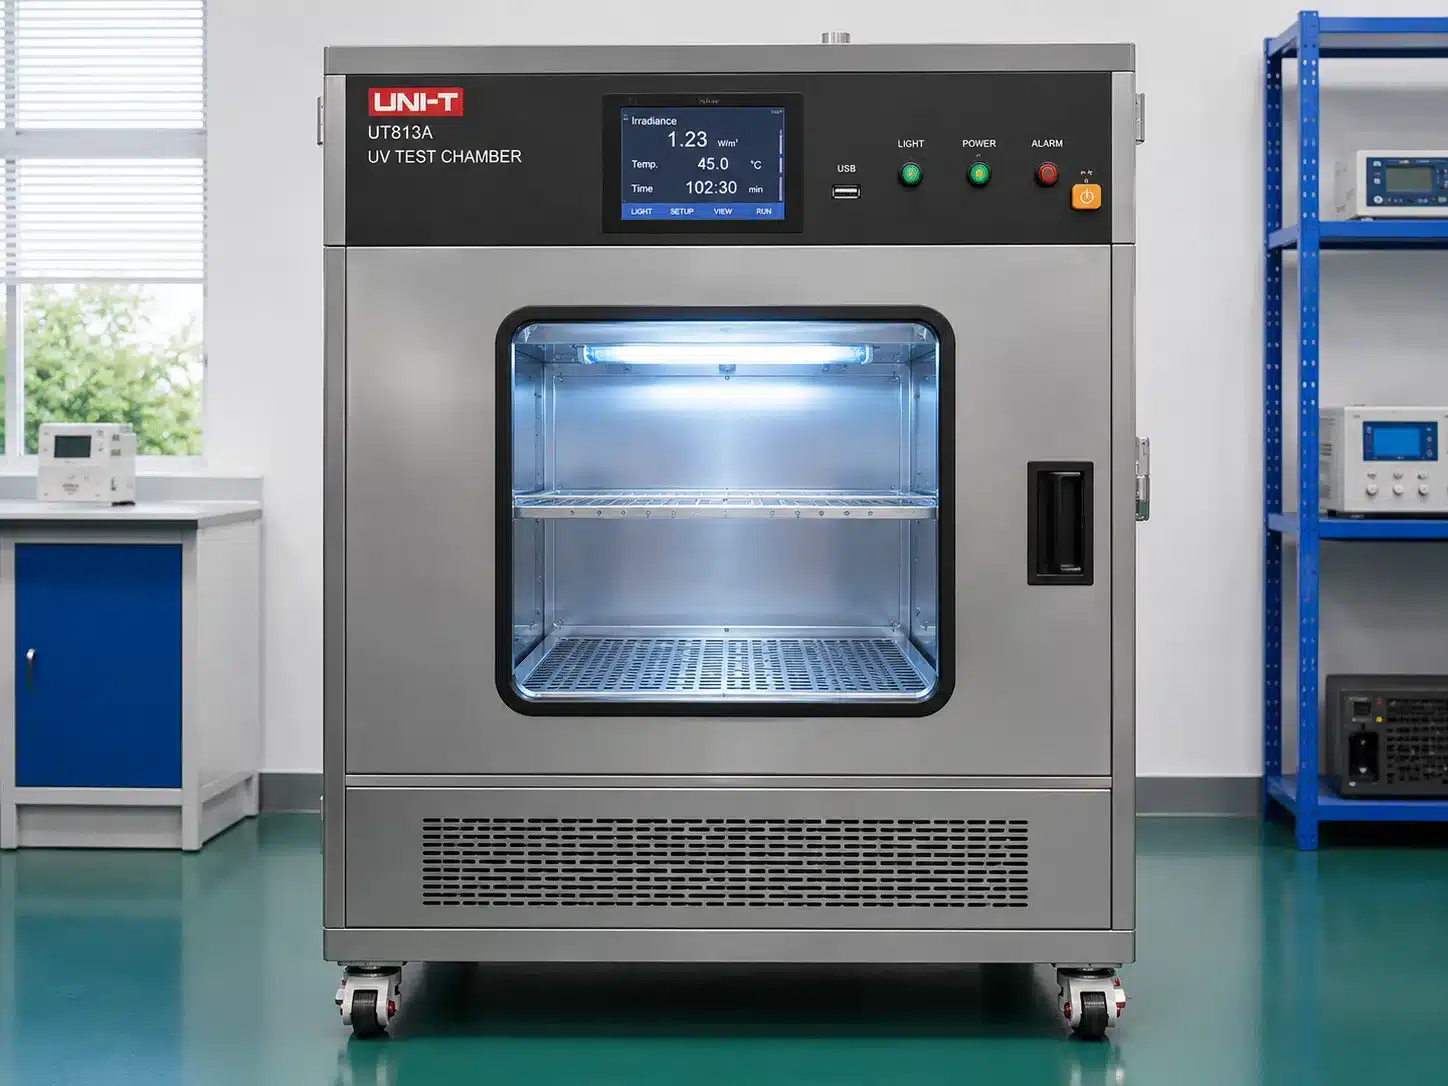
La nostra camera di prova UV simula l'esposizione solare a lungo termine in condizioni controllate di temperatura e umidità, verificando scolorimento, fessurazioni e perdita di resistenza meccanica su un ciclo esteso. È così che convalidiamo i gradi stabilizzati UV utilizzati negli ordini per il settore solare, delle telecomunicazioni e delle costruzioni esterne.
Cicli ripetuti di esposizione UV con periodi di riposo simulano mesi di esposizione solare all'aperto in pochi giorni. I gruppi di prova e di controllo vengono confrontati per scolorimento, fessurazioni e perdita di resistenza alla flessione post-esposizione prima di certificare un lotto come stabile ai raggi UV.
- Cicli ripetuti di esposizione UV con periodi di riposo simulano mesi di esposizione solare in pochi giorni
- Gruppi di prova vs. controllo confrontati per scolorimento e fessurazioni
- Resistenza alla flessione post-esposizione confermata prima che un lotto sia certificato UV
Test di Infiammabilità UL94
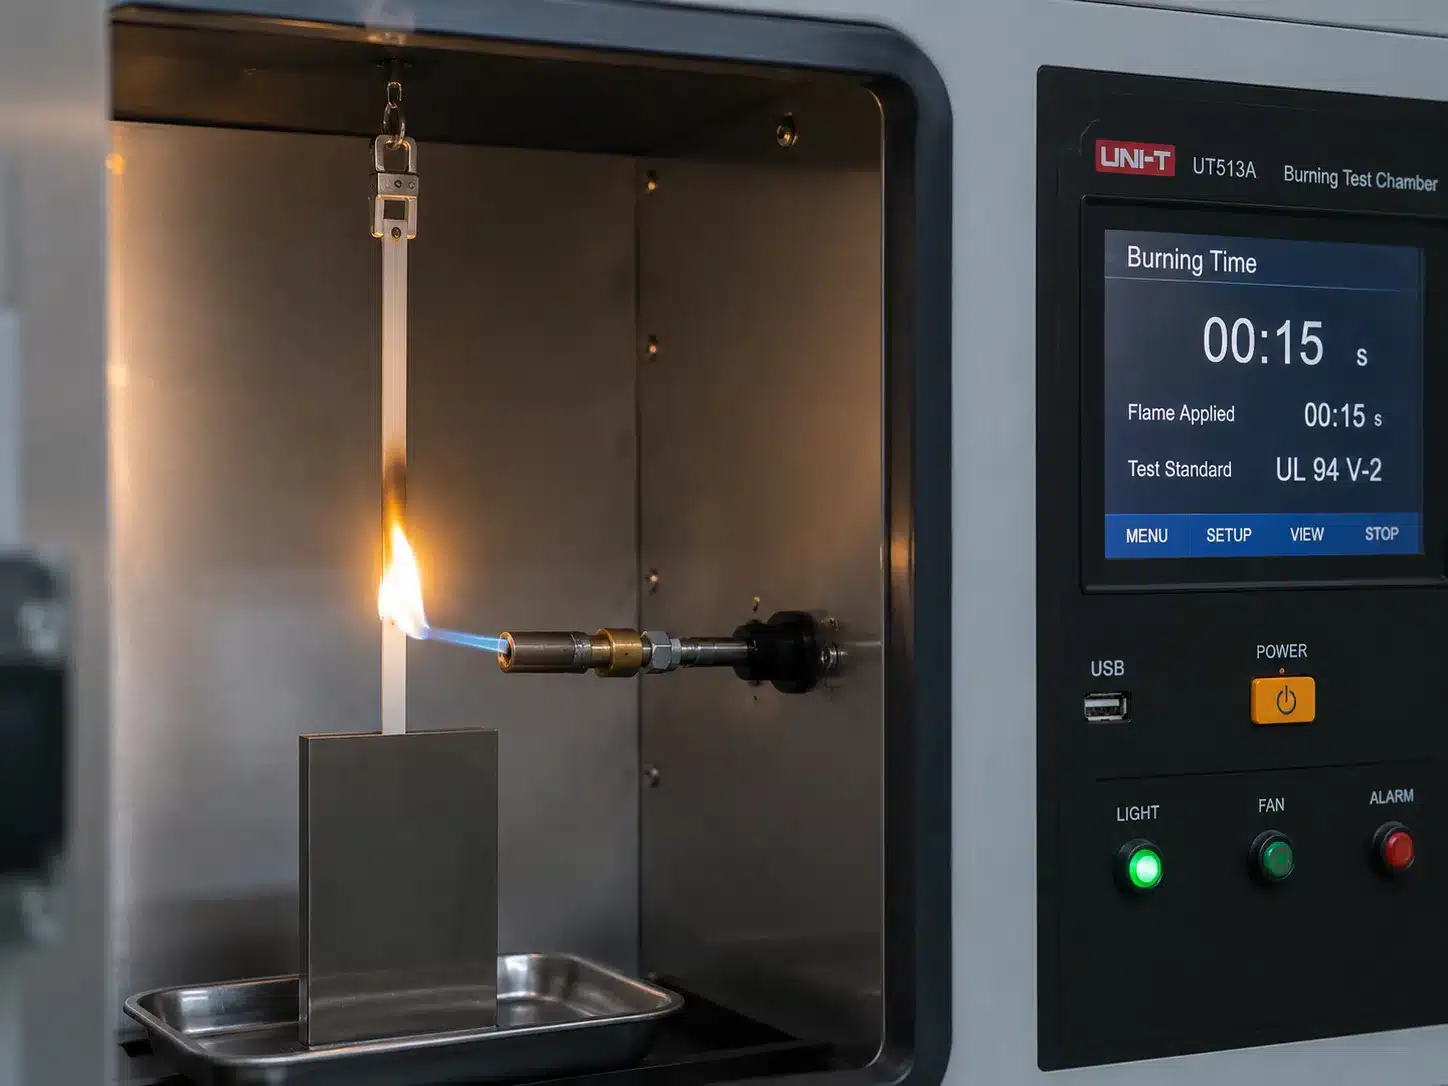
I gradi ritardanti di fiamma vengono testati secondo lo standard UL94 nella nostra camera dedicata all'infiammabilità, coprendo entrambe le classificazioni di combustione orizzontale (HB) e verticale (V0/V1/V2). Tempo di post-combustione, velocità di combustione e comportamento delle particelle gocciolanti vengono registrati rispetto alle soglie richieste per ciascuna classificazione.
Testiamo sia la velocità di combustione orizzontale sia il comportamento post-combustione e gocciolamento verticale, corrispondendo alla classificazione richiesta nel Suo ordine. Certificati che fanno riferimento al lotto di prova specifico vengono rilasciati insieme alla documentazione di spedizione.
- Copre orizzontale (HB) e verticale (V0/V1/V2) classificazioni di combustione
- Tempo di post-combustione, velocità di combustione e comportamento gocciolante registrati
- Risultati abbinati alla classificazione nel Suo ordine, non presunta
Test Fiamma in Azione
Un test di combustione verticale dal vivo su un campione di produzione: una fiamma libera viene applicata per una durata definita e il campione viene controllato per il tempo di post-combustione e le gocce infiammate. I risultati classificano ciascun grado come V0, V1 o V2, in modo che gli acquirenti che ordinano fascette ritardanti di fiamma sappiano esattamente quale standard soddisfa il loro lotto.
Questo è lo stesso metodo di prova a cui si fa riferimento nel Suo certificato di conformità: non una dichiarazione di marketing, ma una procedura documentata e ripetibile eseguita sul lotto specifico spedito.
- Fiamma applicata per una durata definita secondo il metodo UL94
- Campione controllato per tempo di post-combustione e gocce infiammate
- Test eseguito sul lotto specifico a cui si fa riferimento nel Suo certificato di conformità
Confronto Caratteristiche Materiali
La scelta del giusto grado di materiale dipende dalla classificazione di infiammabilità, dall'indice di ossigeno e dall'intervallo di temperatura richiesto dalla Sua applicazione. Questa tabella riassume i materiali che utilizziamo, in modo da poter confermare le specifiche corrette prima di ordinare.
Materiale / Variante
Codice
Infiammabilità
Indice di Ossigeno
Intervallo di temperatura applicabile
Poliammide 66 — Generale
PA66
UL94V-2
28
-40°C a +85°C
Poliammide 66 — Resistenza agli agenti atmosferici
PA66W/UV
UL94V-2
28
-40°C a +85°C
Poliammide 66 — Resistenza al calore
PA66HS
UL94V-HB
28
-40°C a +105°C
Poliammide 66 — Resistenza al calore + agenti atmosferici
PA66HSW
UL94V-HB
28
-40°C a +105°C
Poliammide 66 — Resistenza alle basse temperature
PA66
UL94VHB
28
-40°C a +85°C
Poliammide 66 — Resistenza al freddo
PA66
UL94VHB
28
-50°C - +85°C
Poliammide 66 — Ritardante di fiamma, resistente a olio + alte temperature
PA66UV+V2
UL94V-2
28
-30°C - +180°C
Poliammide 66 — Grado di infiammabilità V0
V0
UL94V-0
28
-40°C a +85°C
Poliammide 46 — Resistenza alle alte temperature
PA46HR
UL94V-2
—
-40°C - +165°C
Poliammide 12 — Resistenza agli agenti atmosferici
PA12W
UL94HB
27
-40°C a +85°C
Poliammide 11 — Resistenza al calore + agenti atmosferici
PA11
UL94HB
20
-40°C a +105°C
Poliammide 6 — Generale
PA6
UL94V-2
21
-20°C a +85°C
Polipropilene — Generale
PP
—
26
-30°C - +85°C
Polietilene — Generale
LDPE
—
17
-40°C a +85°C
ETFE (Tefzel®) — Resistenza UV + chimica
TEFZEL
UL94V-0
17
-60°C - +170°C
La temperatura minima di installazione varia da -10°C a -40°C a seconda del grado; confermare con il nostro team per installazioni in climi freddi.
Il nostro processo di controllo qualità, passo dopo passo
Standard e specifiche
Ogni ordine parte da una specifica scritta: dimensioni, tolleranze, carichi di rottura e gli standard applicabili (sistema qualità ISO 9001, test prodotto IEC 62275, limiti materiali RoHS).
Controllo Qualità Materiali in Ingresso
I lotti di PA66 vengono testati per punto di fusione e umidità prima del rilascio alla produzione. Materiale non conforme non raggiunge mai una macchina.
Ispezione In-Process
Controlli visivi, misurazione dimensionale e approvazione del primo articolo su ogni macchina, ogni turno — con parametri registrati per la tracciabilità.
Test di post-produzione
I lotti finiti vengono campionati per resistenza alla trazione, prestazioni a temperatura, resistenza UV e ritardo di fiamma nel nostro laboratorio interno.
Documentazione e Tracciabilità
Rapporti di ispezione, certificati di conformità e codici di tracciabilità del lotto accompagnano ogni spedizione — pronti per il Suo archivio di audit, con ispezione pre-spedizione di terze parti disponibile su richiesta.
Miglioramento Continuo
Feedback del cliente, dati di test e formazione degli operatori rientrano nel processo — in modo che la qualità rimanga costante mentre i volumi aumentano nei programmi di container ripetuti.
All'interno del nostro stabilimento produttivo di Bozhou
Foto reali dalla nostra officina — le macchine, le persone e i processi dietro ogni cartone che spediamo.


Linee Guida per Stoccaggio e Manipolazione
Un corretto stoccaggio mantiene il PA66 all'interno della sua finestra ottimale di umidità e temperatura, in modo che le fascette funzionino secondo le specifiche testate lungo tutta la Sua catena di approvvigionamento.
Non stoccare alla luce solare diretta
Tenere lontano da fonti di calore
Mantenere sigillato fino all'uso
Ideal climate: 23°C, 50% RH
Verifichi la qualità di persona — campioni gratuiti e rapporti di test
Richieda campioni gratuiti di dimensioni standard, rapporti di test di lotto o un accordo di ispezione di terze parti — il nostro team export risponde entro 24 ore.