


Jak kontrolujemy jakość opasek kablowych — od granulatu PA66 do zapakowanego kartonu
W Anhui Shangbo Plastics każda opaska kablowa, zip tie i wire tie przechodzi rygorystyczne, znormalizowane testy zgodnie z międzynarodowymi normami — dzięki czemu Państwa przesyłki niezawodnie sprawdzają się w zastosowaniach elektrycznych, budowlanych, motoryzacyjnych i telekomunikacyjnych, kontener po kontenerze.
Nasze inwestycje w zaawansowaną infrastrukturę
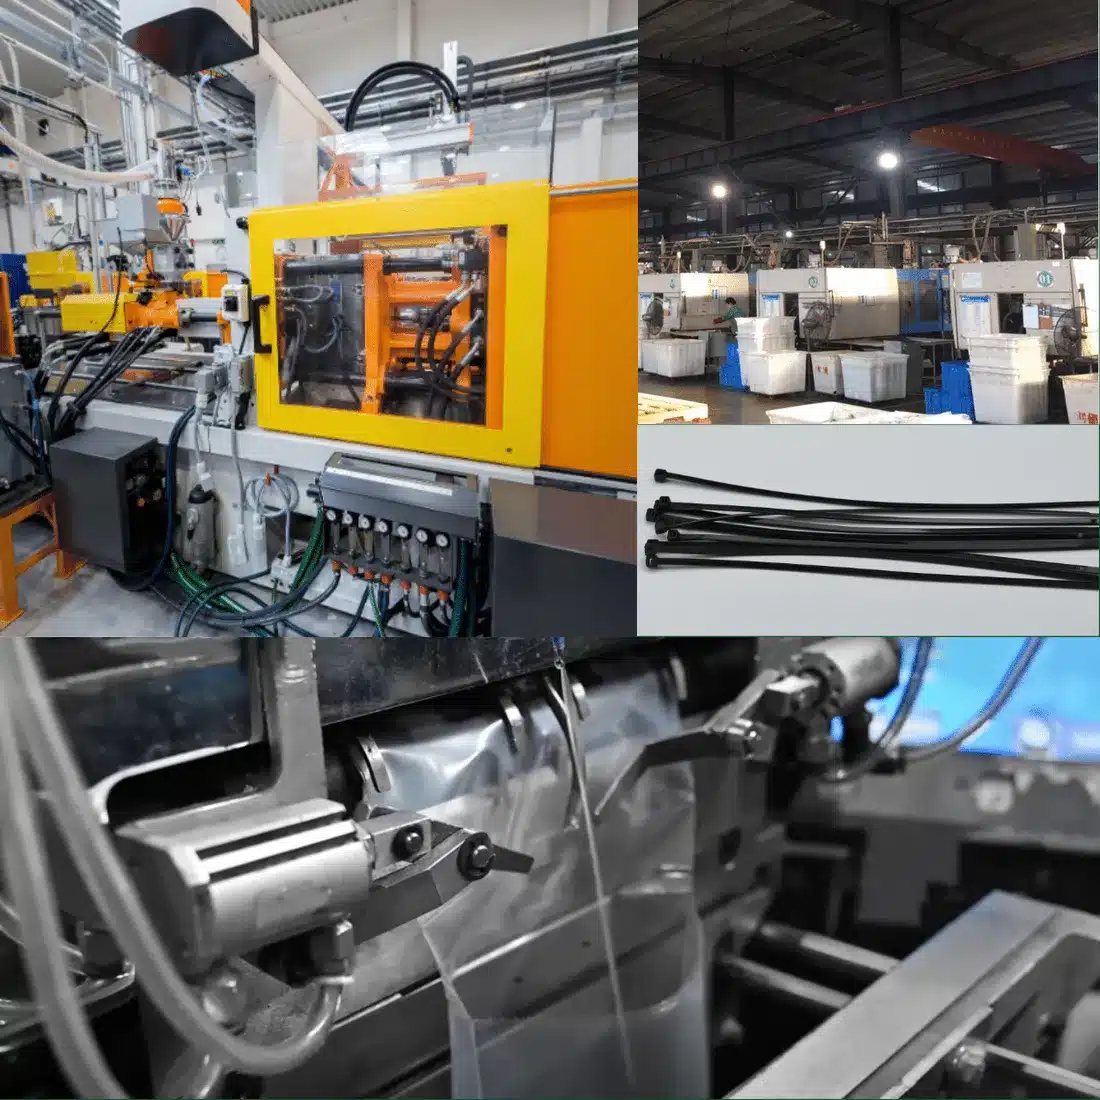
Stała jakość zaczyna się od odpowiedniego sprzętu. Nasz zakład w Bozhou w prowincji Anhui wykorzystuje precyzyjne formy z gorącym kanałem i zautomatyzowane linie wtryskowe, wspierane przez w pełni wyposażone laboratorium badawcze — dzięki czemu wady są wykrywane przy maszynie, a nie w Państwa magazynie.
Formy z gorącym kanałem do opasek kablowych z nylonu dla każdego rozmiaru i specyfikacji
Szybkie jednocylindrowe maszyny wtryskowe do produkcji wielkoseryjnej o niskim wskaźniku wad
Instrumenty laboratoryjne do testowania — wytrzymałość na rozciąganie, temperatura, promieniowanie UV, wilgotność i temperatura topnienia
Rygorystyczne testy na każdym etapie
Dziewięć punktów kontrolnych dzieli surowiec od Państwa przesyłki — każdy z dedykowanym sprzętem wewnętrznym i udokumentowanymi wynikami dostępnymi na żądanie.
Weryfikacja surowca
Każda partia PA66 (nylon 6/6) jest weryfikowana przed rozpoczęciem produkcji. Tester temperatury topnienia potwierdza właściwości termiczne polimeru, a analizatory wilgotności sprawdzają zawartość wody — ponieważ nadmierna wilgoć osłabia wytrzymałość na rozciąganie, a zbyt mała powoduje kruchość podczas przechowywania.
Współpracujemy wyłącznie z audytowanymi dostawcami i przechowujemy świadectwo analizy dla każdej przychodzącej partii. Granulaty są kodowane kolorami i sprawdzane krzyżowo z zamówieniem przed zwolnieniem na halę produkcyjną, dzięki czemu niewłaściwy gatunek nigdy nie trafia do formy.
- 10 próbek na partię, plus grupa kontrolna przechowywana do porównania
- Dostawcy są ponownie audytowani w stałym harmonogramie, nie tylko przy onboardingu
- Niezgodne granulaty są kwarantannowane, nigdy nie mieszane z partią produkcyjną

Kontrola procesu formowania
Precyzyjne formy z gorącym kanałem i monitorowane parametry maszyny — temperatura, ciśnienie i szybkość chłodzenia — zapewniają stałość wymiarową każdej opaski kablowej. Operatorzy przeprowadzają inspekcje wizualne i kontrolę wymiarów przy maszynie, dzięki czemu wady są zatrzymywane w procesie, a nie odkrywane po zapakowaniu.
Każda z naszych 21 szybkich maszyn wtryskowych pracuje według zablokowanego przepisu procesu, rejestrowanego na zmianę. Jakiekolwiek odchylenie poza tolerancję automatycznie zatrzymuje linię, dopóki operator nie zresetuje i nie rewaliduje parametrów.
- Temperatura cylindra, ciśnienie wtrysku i szybkość chłodzenia rejestrowane każdej zmiany
- Zatwierdzenie pierwszej sztuki przy każdej zmianie formy przed rozpoczęciem produkcji
- Automatyczne zatrzymanie linii przy odchyleniu parametrów poza tolerancję
Testy wytrzymałości na rozciąganie i mechaniczne
Dwuramienne testery wytrzymałości na rozciąganie weryfikują wytrzymałość pętli na rozciąganie zgodnie z wartością znamionową każdego rozmiaru — plus sprawdzanie wydłużenia i odporności na uderzenia. Jest to test, który jest najważniejszy dla hurtowników elektrycznych: opaska musi utrzymać podaną nośność bez pękania lub deformacji.
Każdy rozmiar w naszej ofercie ma opublikowaną minimalną wytrzymałość pętli na rozciąganie, testowaną zgodnie z międzynarodowymi metodami referencyjnymi. Zestawy próbek są pobierane z każdej partii produkcyjnej, nie tylko przy kwalifikacji nowej formy, dzięki czemu wytrzymałość pozostaje stała kontener po kontenerze.
- Wytrzymałość pętli na rozciąganie testowana zgodnie z opublikowanym minimum dla każdego rozmiaru
- Wydłużenie i odporność na uderzenia sprawdzane obok obciążenia niszczącego
- Próbkowane z każdej partii produkcyjnej, nie tylko podczas kwalifikacji formy

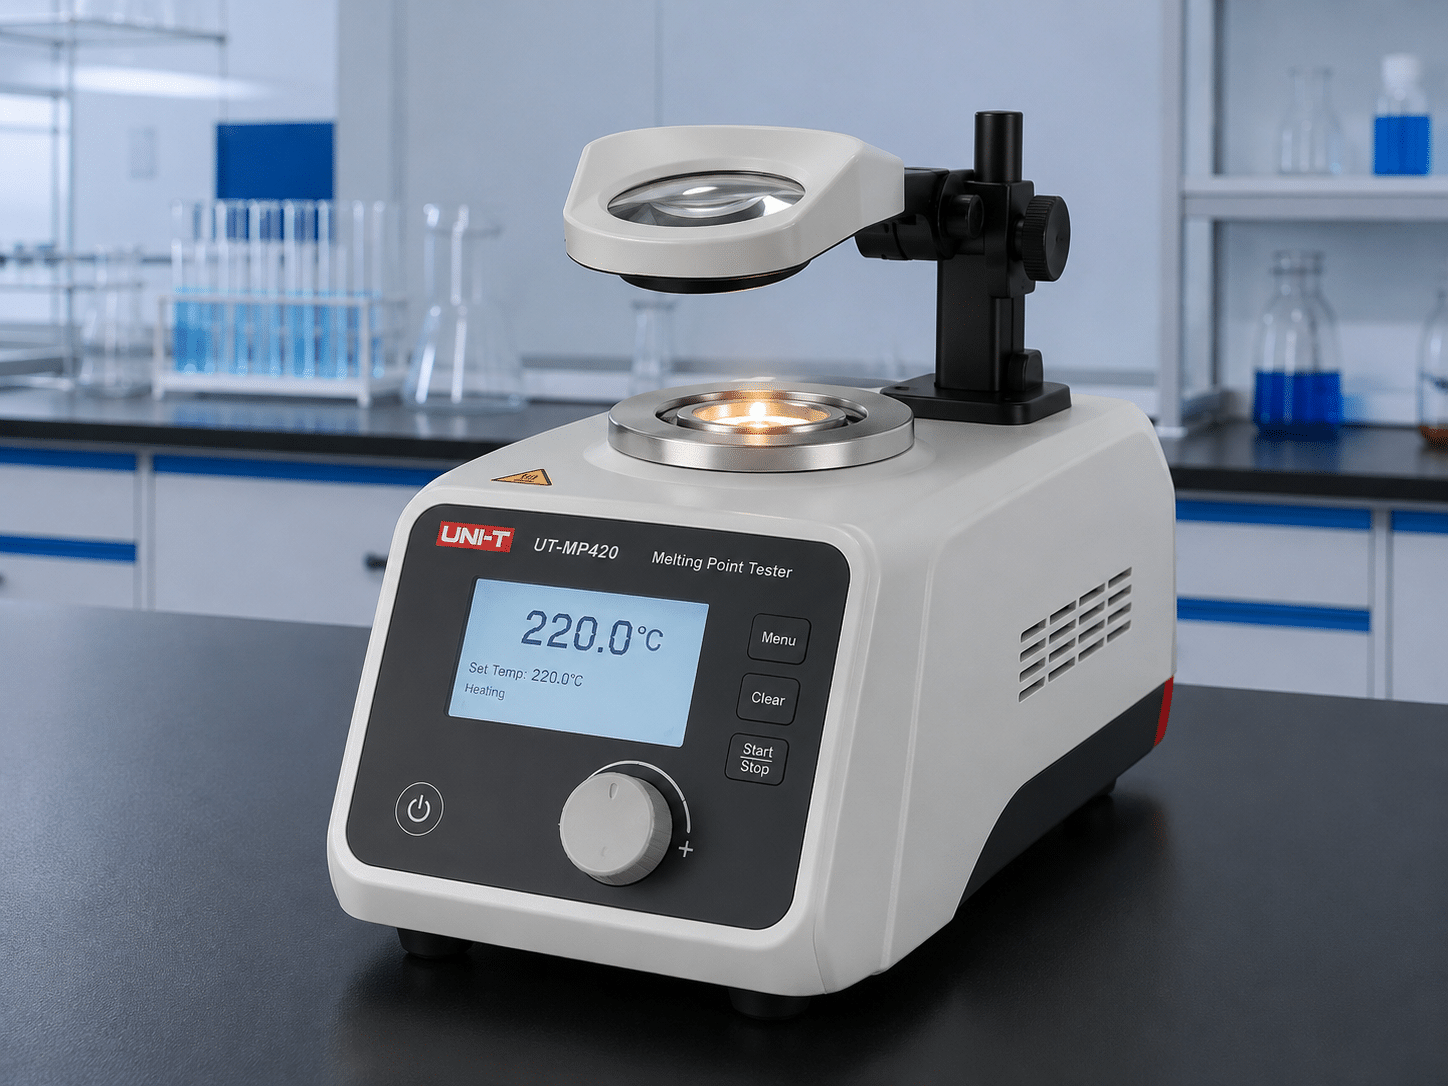
Weryfikacja temperatury topnienia
Każda partia PA66 jest sprawdzana na dedykowanym testerze temperatury topnienia w celu potwierdzenia dokładnej klasy polimeru przed wejściem do produkcji. Pozwala to odróżnić standardowy PA66 od wariantów żaroodpornych i niskotemperaturowych — dzięki czemu materiał odpowiada specyfikacji z Państwa zamówienia, a nie tylko ogólnemu oznaczeniu “nylon”.
Test ten wyłapuje również wcześnie błędy w klasyfikacji: standardowy PA66, żaroodporny PA66HS i trudnopalny PA66 V0/V2 mogą wyglądać identycznie jako surowe granulki, ale zachowują się bardzo różnie pod obciążeniem. Poprawne wykonanie tego na etapie odbioru zapobiega kosztownym błędom na dalszych etapach.
- Potwierdza dokładną klasę polimeru zanim partia trafi do formy
- Rozróżnia standardowe, żaroodporne i trudnopalne warianty PA66
- Temperatura referencyjna ustawiona na 220°C, podnoszona stopniowo w celu potwierdzenia początku topnienia
Testowanie zawartości wilgoci
Nylon PA66 jest higroskopijny — pochłania wilgoć z powietrza, co bezpośrednio wpływa na wytrzymałość na rozciąganie i elastyczność. Nasz szybki tester wilgotności sprawdza, czy każda partia pozostaje w optymalnym zakresie wilgotności przed formowaniem, dzięki czemu gotowe opaski nie stają się kruche podczas przechowywania lub transportu.
PA66 może wchłonąć wilgoć z otoczenia w ciągu kilku godzin od otwarcia opakowania. Nasz docelowy zakres jest wąski — około 2.5% zawartości wilgoci w standardowych warunkach — sprawdzany przed formowaniem i ponownie na gotowym towarze oczekującym na wysyłkę.
- Zakres docelowy utrzymywany w pobliżu 2.5% zawartości wilgoci w standardowych warunkach
- Sprawdzane przed formowaniem i ponownie na gotowym towarze przed wysyłką
- Otwarte opakowania natychmiast zamykane w celu zapobiegania ponownemu wchłanianiu
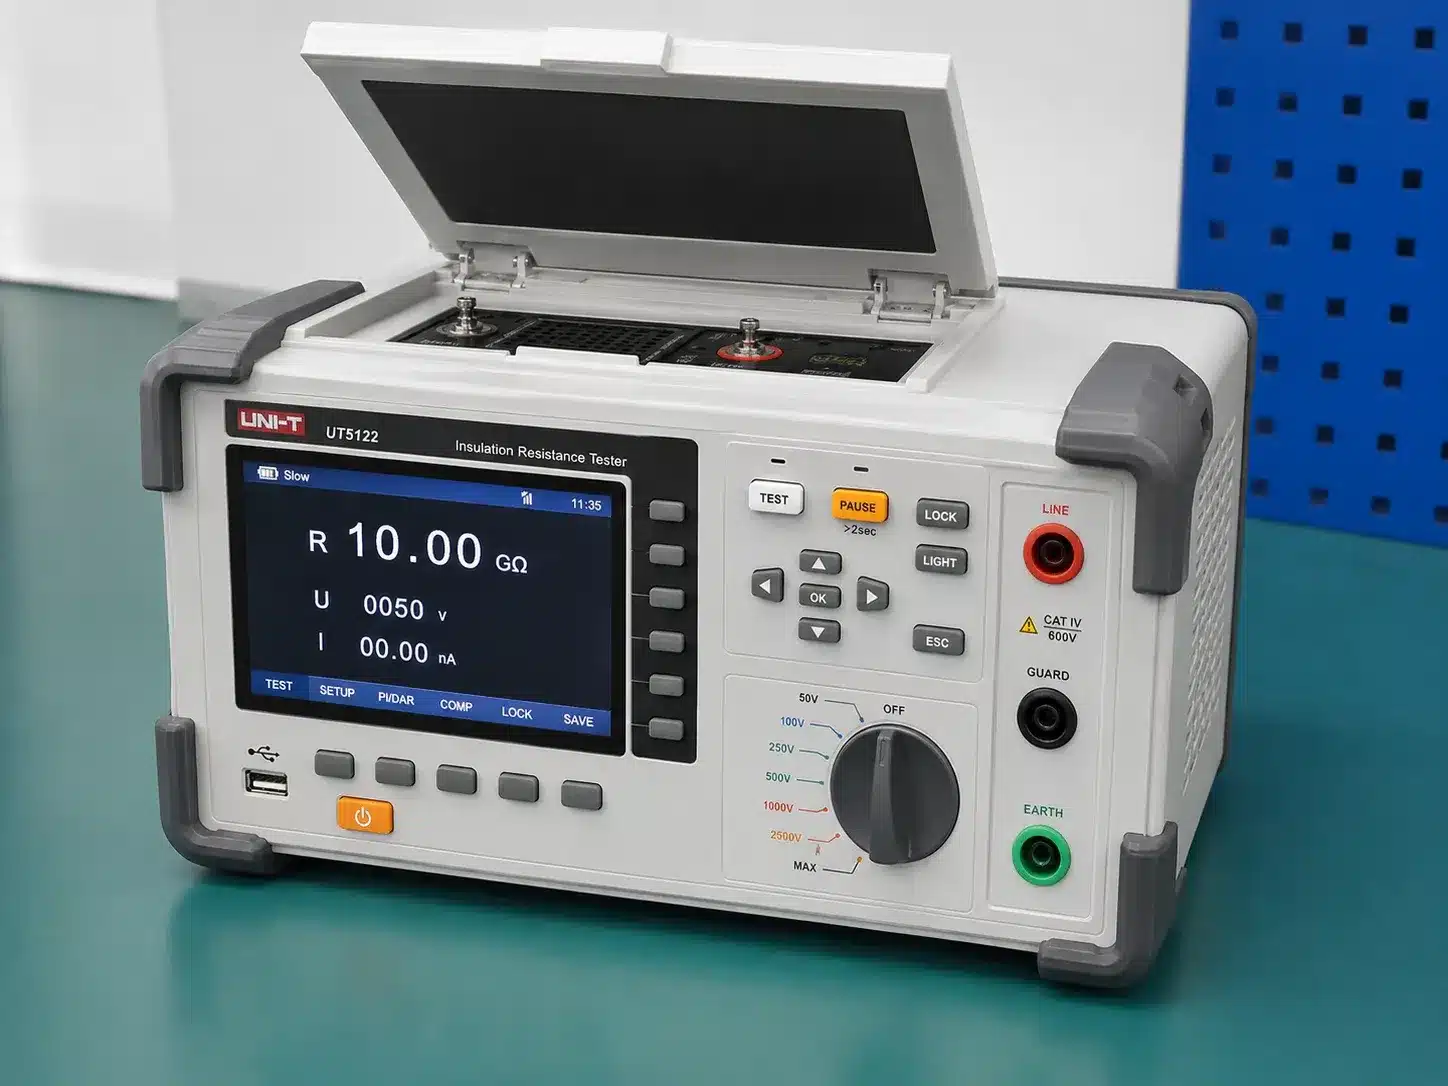
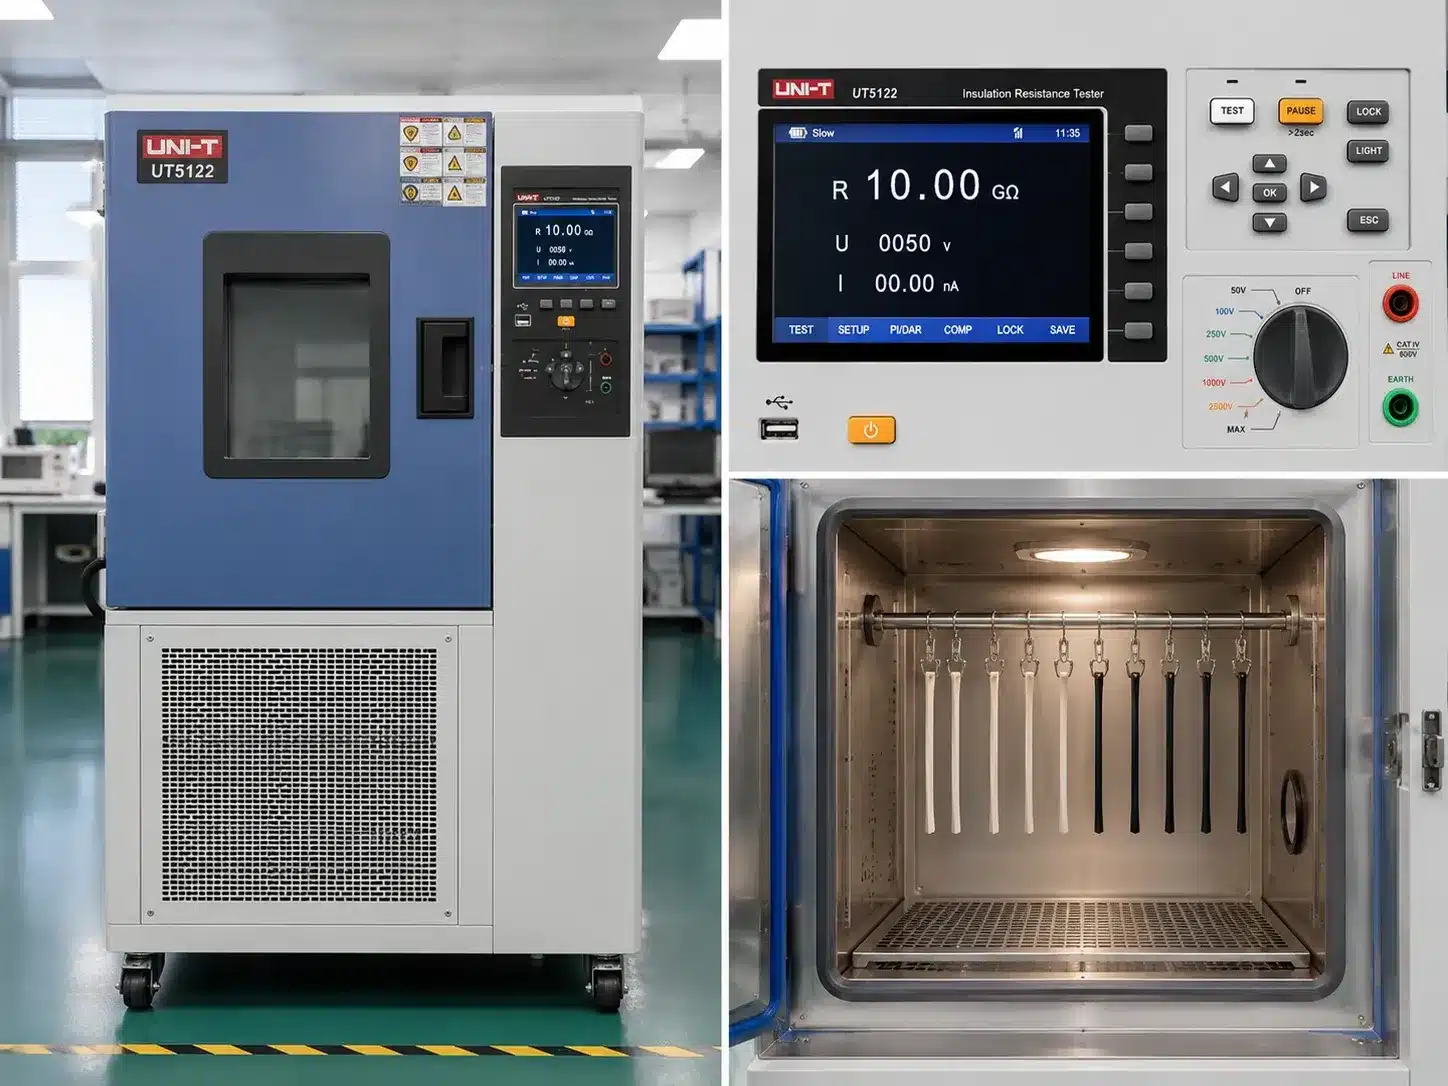
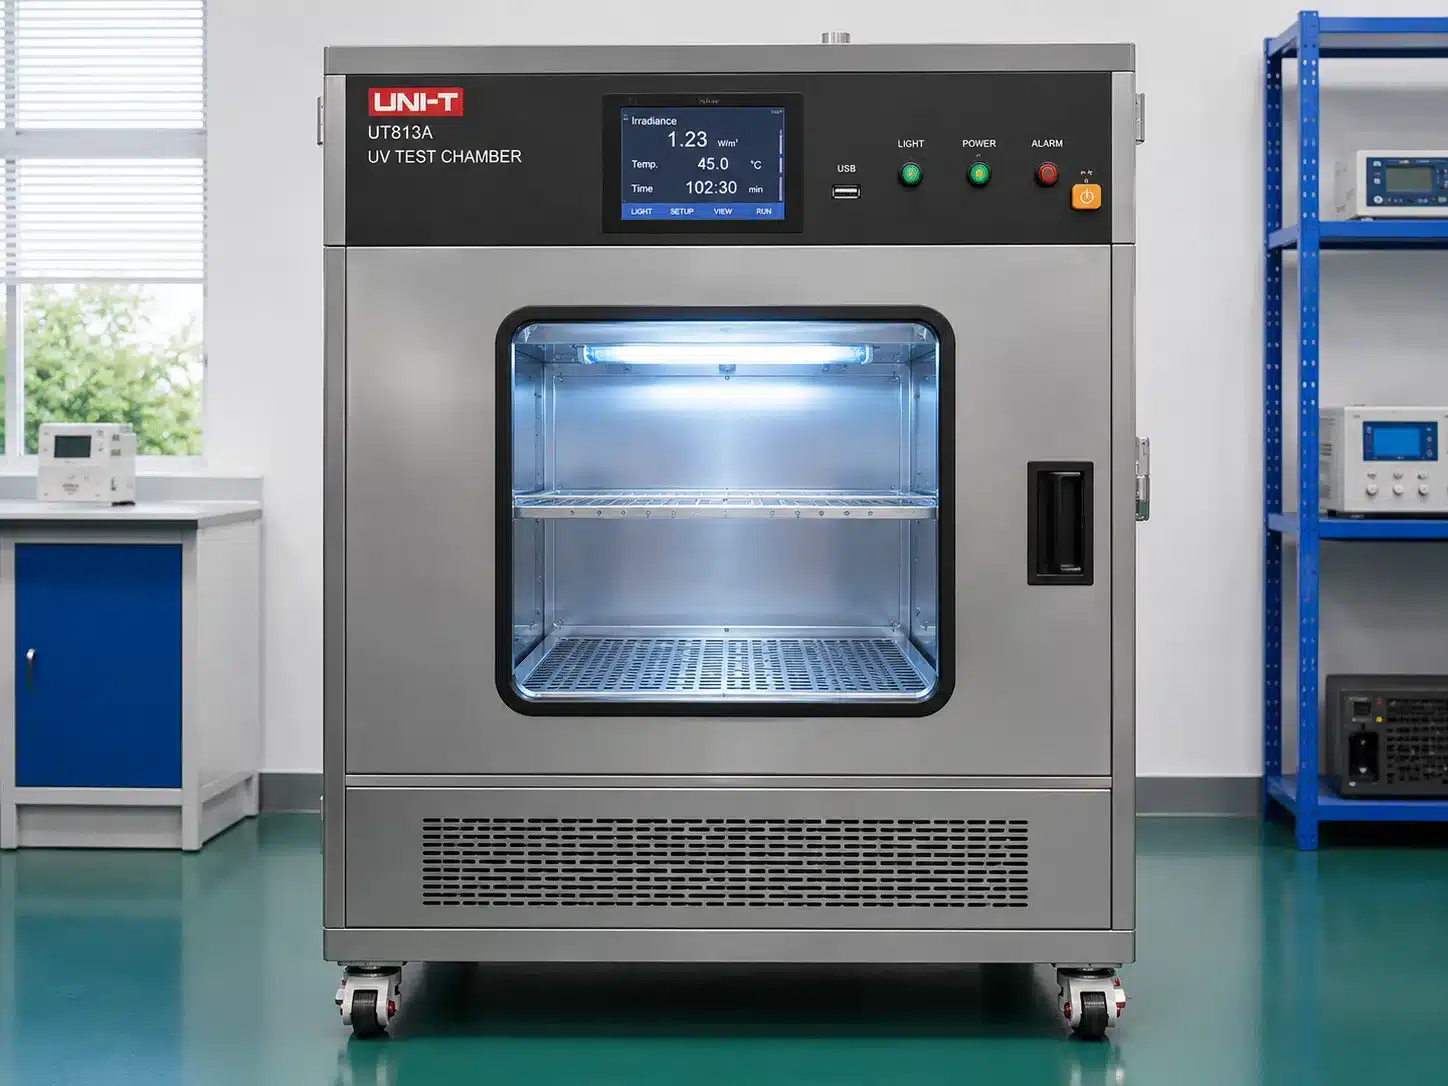
Cykle w wysokich i niskich temperaturach oraz wilgotności
Próbki są cyklicznie poddawane działaniu ekstremalnego ciepła i zimna w naszej komorze środowiskowej w celu symulacji warunków zewnętrznych, przemysłowych i transportowych. Opaski są napinane i zginane po każdym cyklu, aby potwierdzić, że pozostają elastyczne i nie pękają — weryfikując działanie w rzeczywistych warunkach od -40°C do +105°C w zależności od klasy materiału.
Próbki są cyklicznie poddawane działaniu temperatury od -20°C do +85°C jako standard (możliwość rozszerzenia do -40°C dla klas klimatu zimnego) z testami zginania i naprężenia po każdym cyklu. Jest to test, który przewiduje, jak opaska zachowuje się w mroźną zimę lub podczas instalacji na gorącym dachu — nie tylko w naszym laboratorium.
- Cykl standardowy: -20°C do +85°C, możliwość rozszerzenia do -40°C dla klas klimatu zimnego
- Testy zginania i naprężenia przeprowadzane po każdym cyklu, nie tylko na końcu
- Waliduje rzeczywiste warunki transportu i przechowywania na zewnątrz, a nie tylko w punkcie sprzedaży
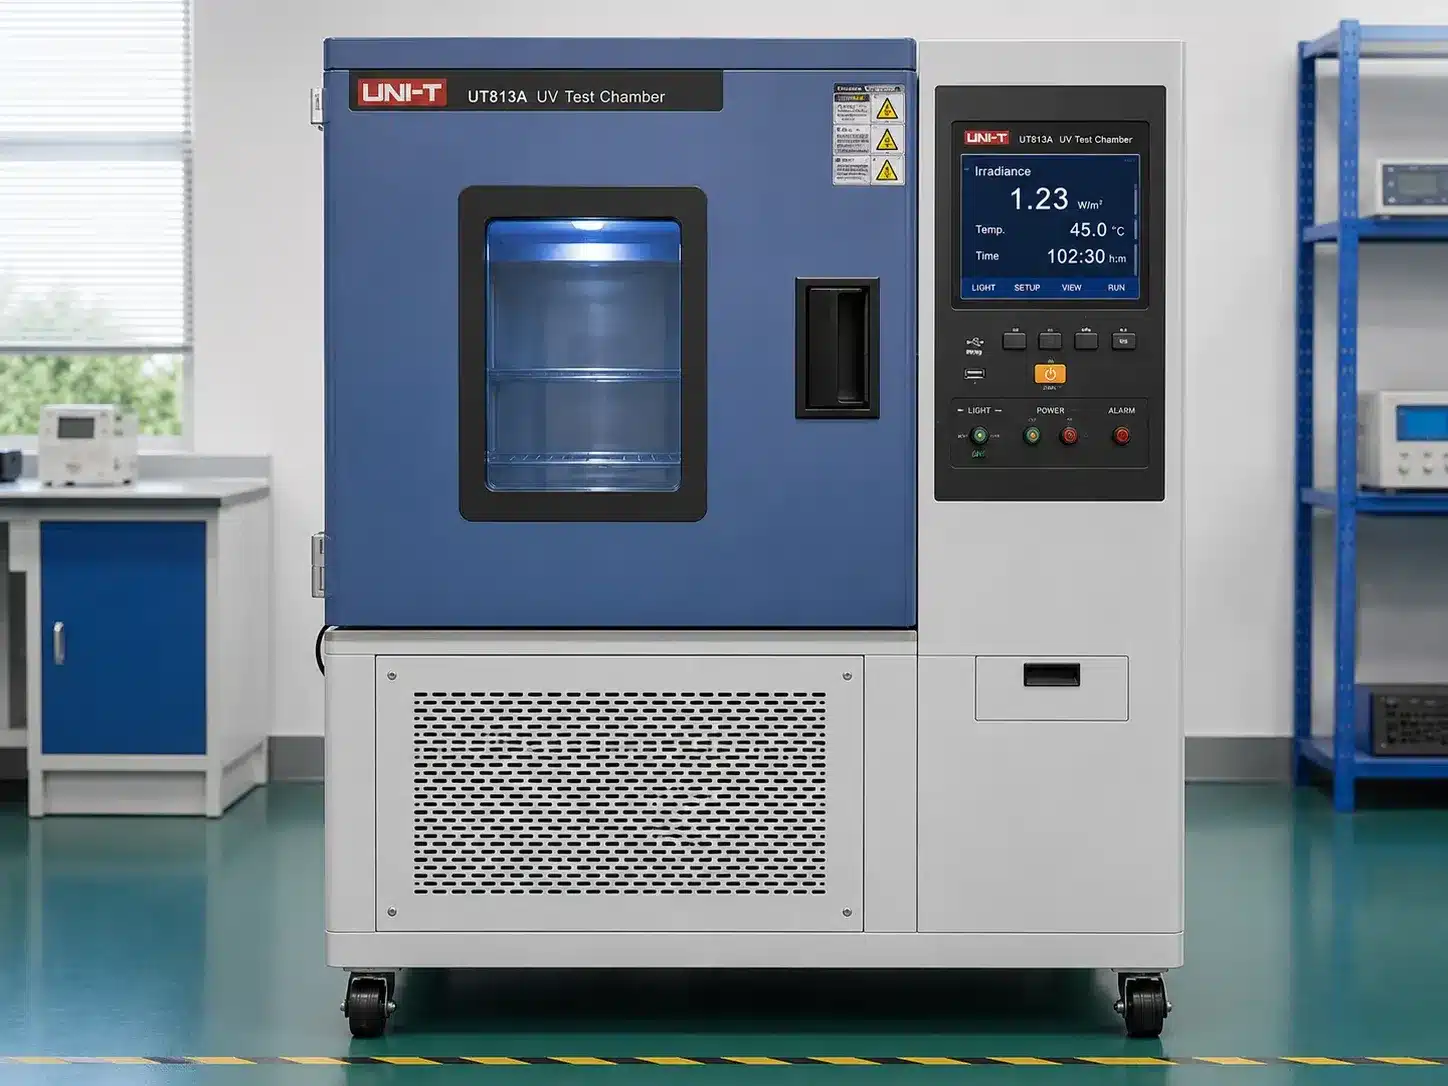
Test odporności na warunki atmosferyczne UV
Nasza komora do testowania odporności na warunki atmosferyczne UV symuluje długotrwałe działanie światła słonecznego w kontrolowanej temperaturze i wilgotności, weryfikując przebarwienia, pękanie i utratę wytrzymałości mechanicznej w rozszerzonym cyklu. W ten sposób walidujemy gatunki stabilizowane UV stosowane w zamówieniach na potrzeby energii słonecznej, telekomunikacji i budownictwa zewnętrznego.
Powtarzające się cykle ekspozycji na promieniowanie UV z okresami odpoczynku symulują miesiące ekspozycji na słońce na zewnątrz w ciągu kilku dni. Grupy testowe i kontrolne są porównywane pod kątem przebarwień, pękania i wytrzymałości na zginanie po ekspozycji, zanim potwierdzimy stabilność UV danej partii.
- Powtarzające się cykle UV z okresami odpoczynku symulują miesiące ekspozycji na słońce w ciągu kilku dni
- Porównanie grupy testowej i kontrolnej pod kątem przebarwień i pękania
- Wytrzymałość na zginanie po ekspozycji potwierdzona przed certyfikacją UV partii
Test palności UL94
Gatunki trudnopalne są testowane zgodnie ze standardem UL94 w naszej dedykowanej komorze palności, obejmującej klasyfikacje palenia poziomego (HB) i pionowego (V0/V1/V2). Czas dopalania, szybkość spalania i zachowanie kapiących cząstek są rejestrowane w odniesieniu do wymaganych progów dla każdej klasyfikacji.
Testujemy zarówno szybkość spalania w poziomie, jak i czas dopalania i zachowanie kropli w pionie, dopasowując klasyfikację wymaganą w Państwa zamówieniu. Certyfikaty odnoszące się do konkretnej partii testowej są wydawane wraz z dokumentacją wysyłkową.
- Obejmuje poziome (HB) oraz pionowe (V0/V1/V2) klasyfikacje palenia
- Czas dopalania, szybkość spalania i zachowanie kropli są rejestrowane
- Wyniki dopasowane do klasyfikacji w Państwa zamówieniu, nie zakładane
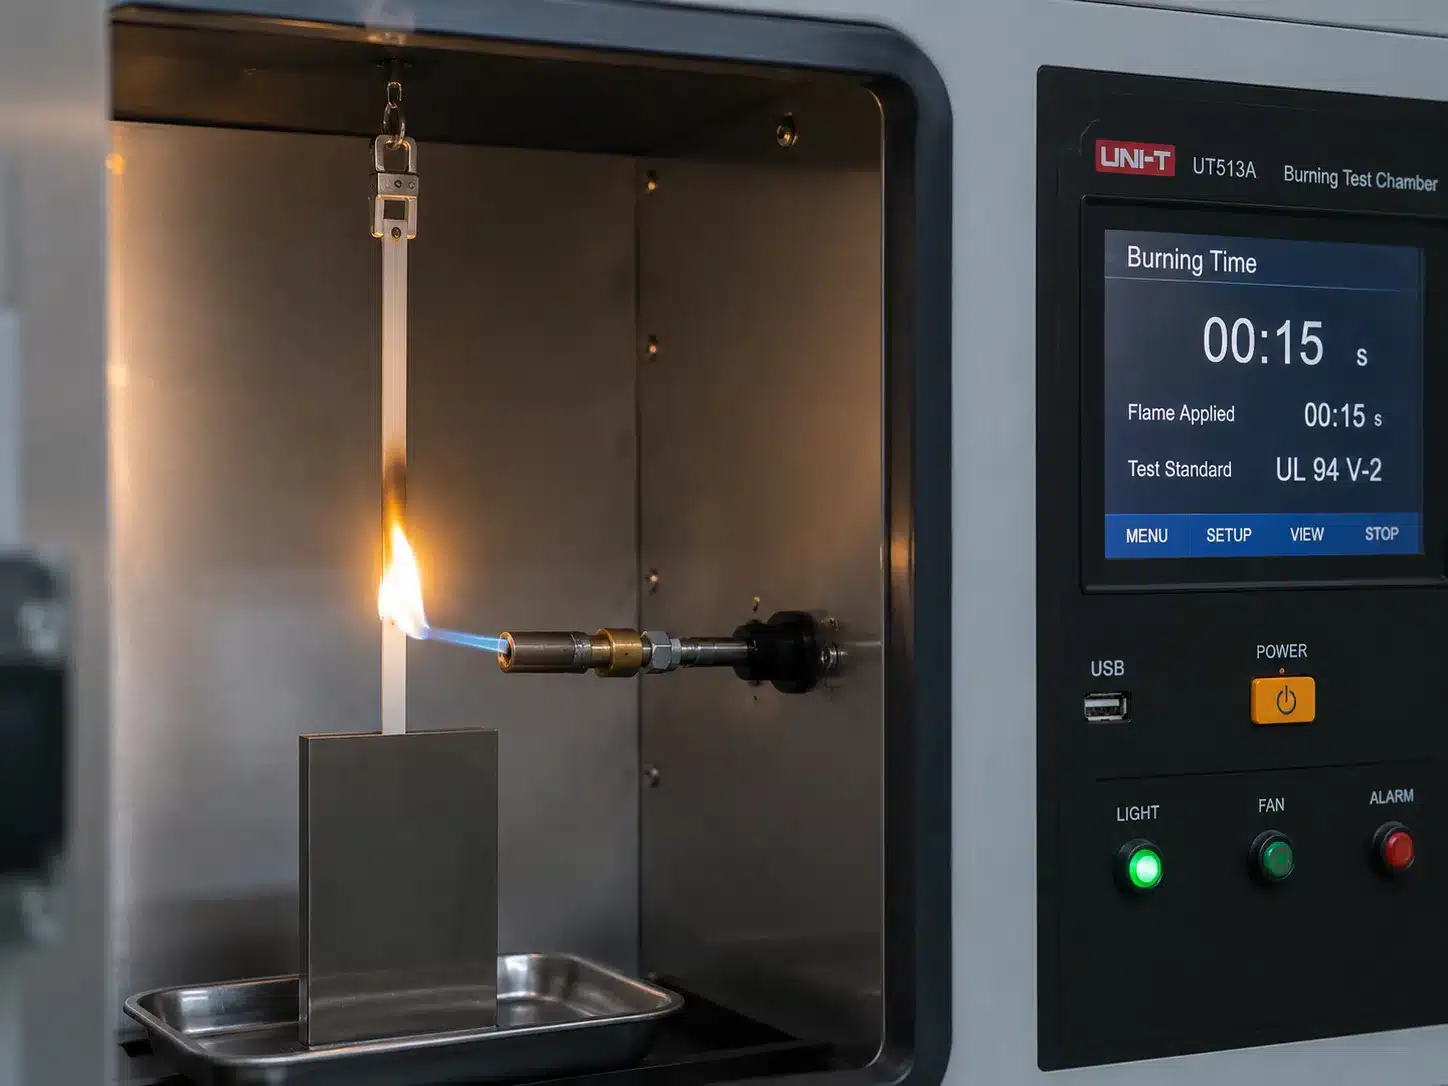
Test palności w akcji
Pionowy test palności na próbce produkcyjnej — otwarty płomień jest przykładany przez określony czas, a próbka jest sprawdzana pod kątem czasu dopalania i płonących kropel. Wyniki klasyfikują każdy gatunek jako V0, V1 lub V2, dzięki czemu nabywcy zamawiający opaski trudnopalne wiedzą dokładnie, jaki standard spełnia ich partia.
Jest to ta sama metoda testowa, do której odnosi się Państwa certyfikat zgodności — nie jest to twierdzenie marketingowe, ale udokumentowana, powtarzalna procedura przeprowadzana na konkretnej partii wysłanej do Państwa.
- Płomień przykładany przez określony czas zgodnie z metodą UL94
- Próbka sprawdzana pod kątem czasu dopalania i płonących kropel
- Test przeprowadzony na konkretnej partii wspomnianej w Państwa certyfikacie zgodności
Porównanie charakterystyk materiałowych
Wybór odpowiedniego gatunku materiału zależy od stopnia palności, wskaźnika tlenowego i zakresu temperatur wymaganego przez Państwa zastosowanie. Ta tabela podsumowuje materiały, z których produkujemy, dzięki czemu mogą Państwo potwierdzić właściwą specyfikację przed złożeniem zamówienia.
Materiał / Wariant
Kod
Palność
Wskaźnik tlenowy
Zakres temperatur zastosowania
Poliamid 66 — Ogólne
PA66
UL94V-2
28
-40°C do +85°C
Poliamid 66 — Odporność na warunki atmosferyczne
PA66W/UV
UL94V-2
28
-40°C do +85°C
Poliamid 66 — Odporność na wysoką temperaturę
PA66HS
UL94V-HB
28
-40°C do +105°C
Poliamid 66 — Odporność na wysoką temperaturę i warunki atmosferyczne
PA66HSW
UL94V-HB
28
-40°C do +105°C
Poliamid 66 — Odporność na niskie temperatury
PA66
UL94VHB
28
-40°C do +85°C
Poliamid 66 — Odporność na zimno
PA66
UL94VHB
28
-50°C do +85°C
Poliamid 66 — Ognioodporny, odporny na olej i wysoką temperaturę
PA66UV+V2
UL94V-2
28
-30°C do +180°C
Poliamid 66 — Klasa palności V0
V0
UL94V-0
28
-40°C do +85°C
Poliamid 46 — Odporność na wysoką temperaturę
PA46HR
UL94V-2
—
-40°C do +165°C
Poliamid 12 — Odporność na warunki atmosferyczne
PA12W
UL94HB
27
-40°C do +85°C
Poliamid 11 — Odporność na wysoką temperaturę i warunki atmosferyczne
PA11
UL94HB
20
-40°C do +105°C
Poliamid 6 — Ogólne
PA6
UL94V-2
21
-20°C do +85°C
Polipropylen — Ogólne
PP
—
26
-30°C do +85°C
Polietylen — Ogólne
LDPE
—
17
-40°C do +85°C
ETFE (Tefzel®) — Odporność na promieniowanie UV i chemikalia
TEFZEL
UL94V-0
17
-60°C do +170°C
Minimalna temperatura instalacji waha się od -10°C do -40°C, w zależności od gatunku — prosimy o kontakt z naszym zespołem w celu uzyskania informacji o instalacjach w zimnym klimacie.
Nasz proces kontroli jakości, krok po kroku
Normy i specyfikacje
Każde zamówienie rozpoczyna się od pisemnej specyfikacji — rozmiary, tolerancje, wytrzymałość na rozciąganie i obowiązujące normy (system jakości ISO 9001, testowanie produktów IEC 62275, limity materiałowe RoHS).
Kontrola Jakości Materiałów Przychodzących
Partie PA66 są testowane pod kątem temperatury topnienia i wilgotności przed dopuszczeniem do produkcji. Materiał niezgodny nigdy nie trafia do maszyny.
Inspekcja Procesu Produkcyjnego
Kontrole wizualne, pomiary wymiarów i zatwierdzenie pierwszej sztuki dla każdej maszyny, każdej zmiany — z parametrami rejestrowanymi w celu zapewnienia identyfikowalności.
Testowanie Po Produkcji
Gotowe partie są próbkowane pod kątem wytrzymałości na rozciąganie, wydajności temperaturowej, odporności na promieniowanie UV i opóźniania palenia w naszym laboratorium wewnętrznym.
Dokumentacja i Identyfikowalność
Raporty z inspekcji, certyfikaty zgodności i kody identyfikowalności partii towarzyszą każdej przesyłce — gotowe do Państwa akt audytowych, z możliwością zlecenia inspekcji przedwysyłkowej stronie trzeciej na życzenie.
Ciągłe Doskonalenie
Informacje zwrotne od klientów, dane z testów i szkolenia operatorów są wykorzystywane do ulepszania procesu — dzięki czemu jakość utrzymuje się na stałym poziomie wraz ze wzrostem wolumenu w ramach powtarzalnych programów kontenerowych.
Wewnątrz naszego zakładu produkcyjnego w Bozhou
Prawdziwe zdjęcia z naszej hali produkcyjnej — maszyny, ludzie i procesy stojące za każdym wysłanym kartonem.


Wytyczne dotyczące przechowywania i obsługi
Prawidłowe przechowywanie utrzymuje PA66 w optymalnym oknie wilgotności i temperatury, dzięki czemu opaski zachowują swoje przetestowane parametry przez cały czas w Państwa łańcuchu dostaw.
Nie przechowywać w bezpośrednim świetle słonecznym
Przechowywać z dala od źródeł ciepła
Przechowywać w zamkniętych opakowaniach do czasu użycia
Ideal climate: 23°C, 50% RH
Przekonaj się o jakości osobiście — bezpłatne próbki i raporty z testów
Poproś o bezpłatne próbki standardowych rozmiarów, raporty z testów partii lub ustalenie inspekcji przez stronę trzecią — nasz zespół eksportowy odpowiada w ciągu 24 godzin.